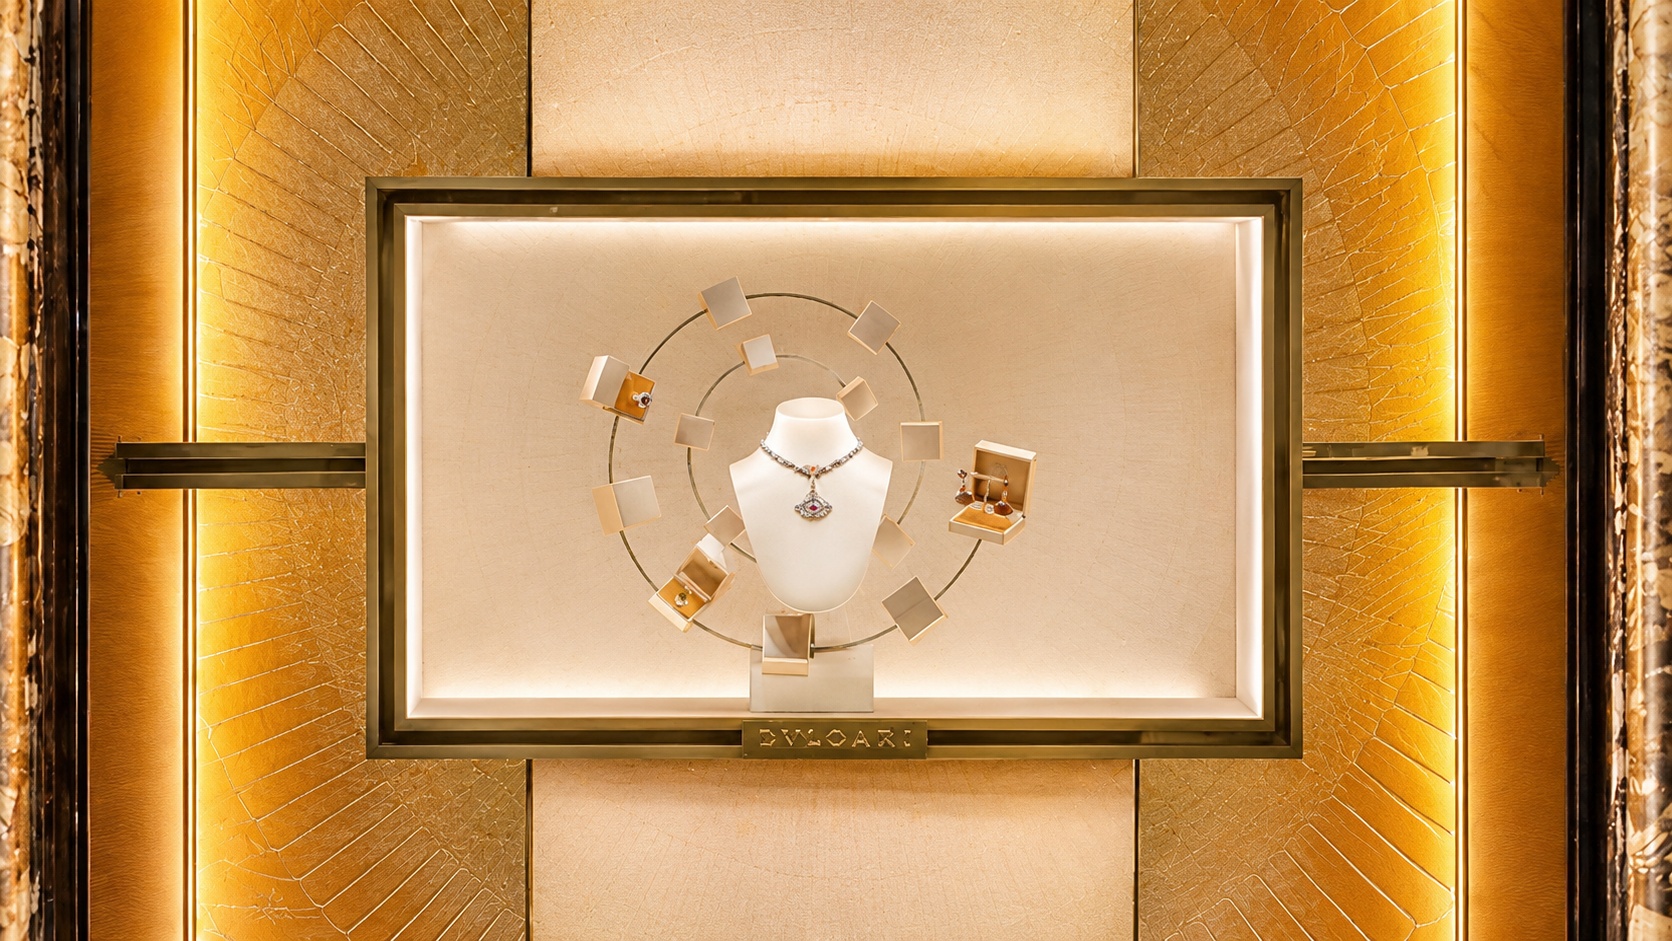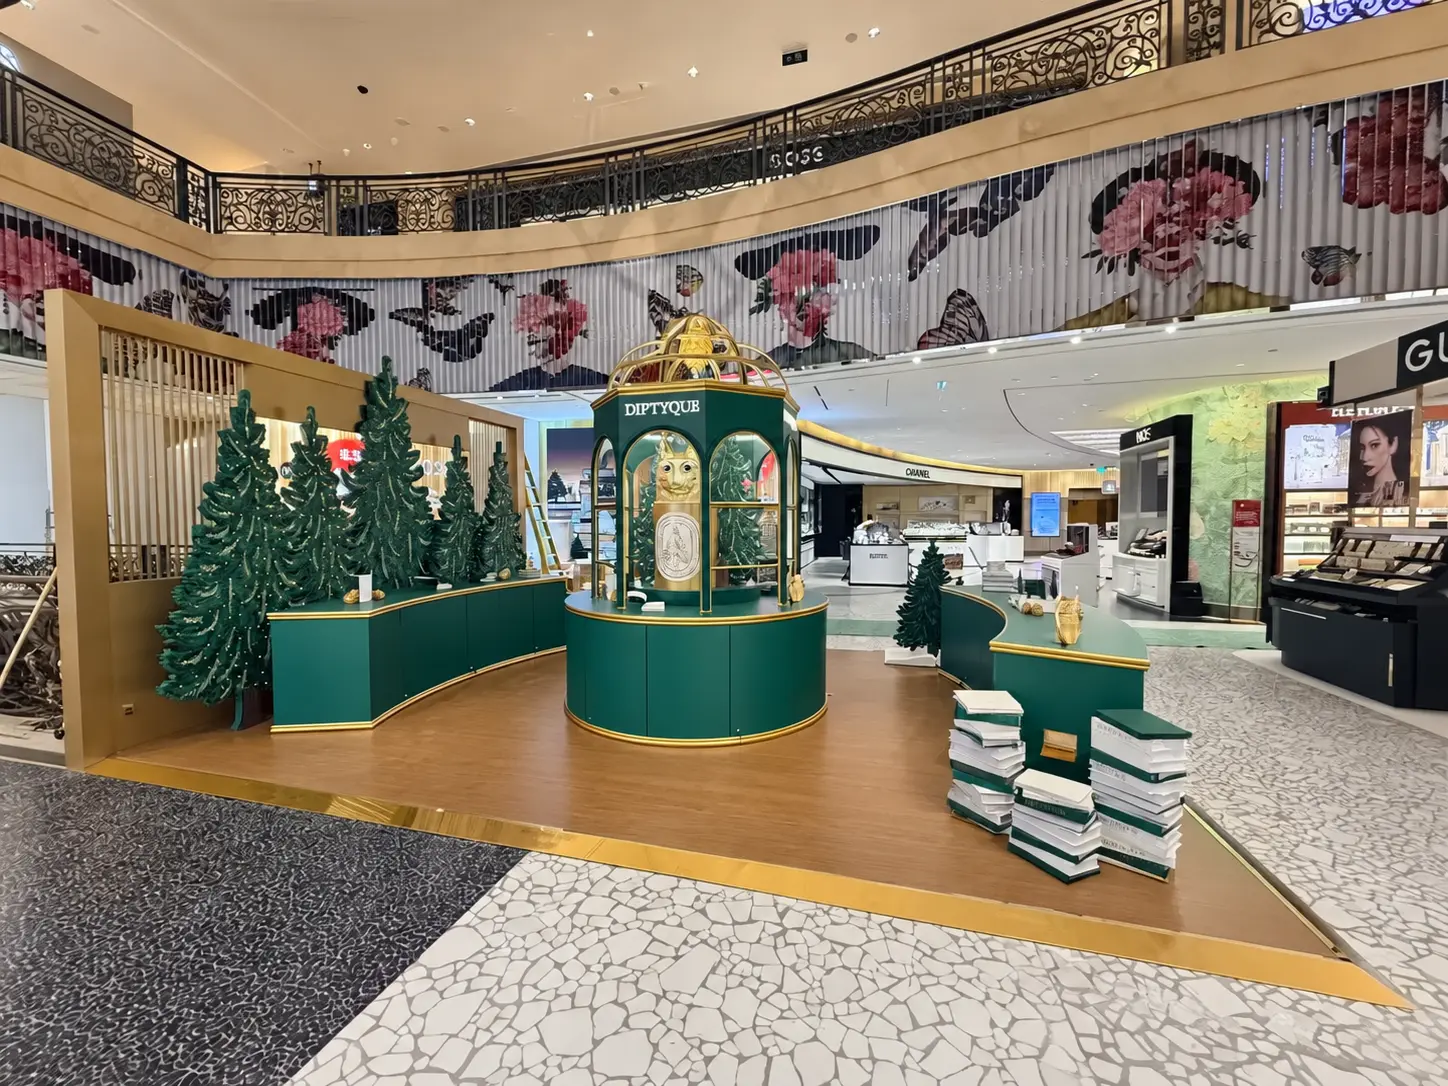
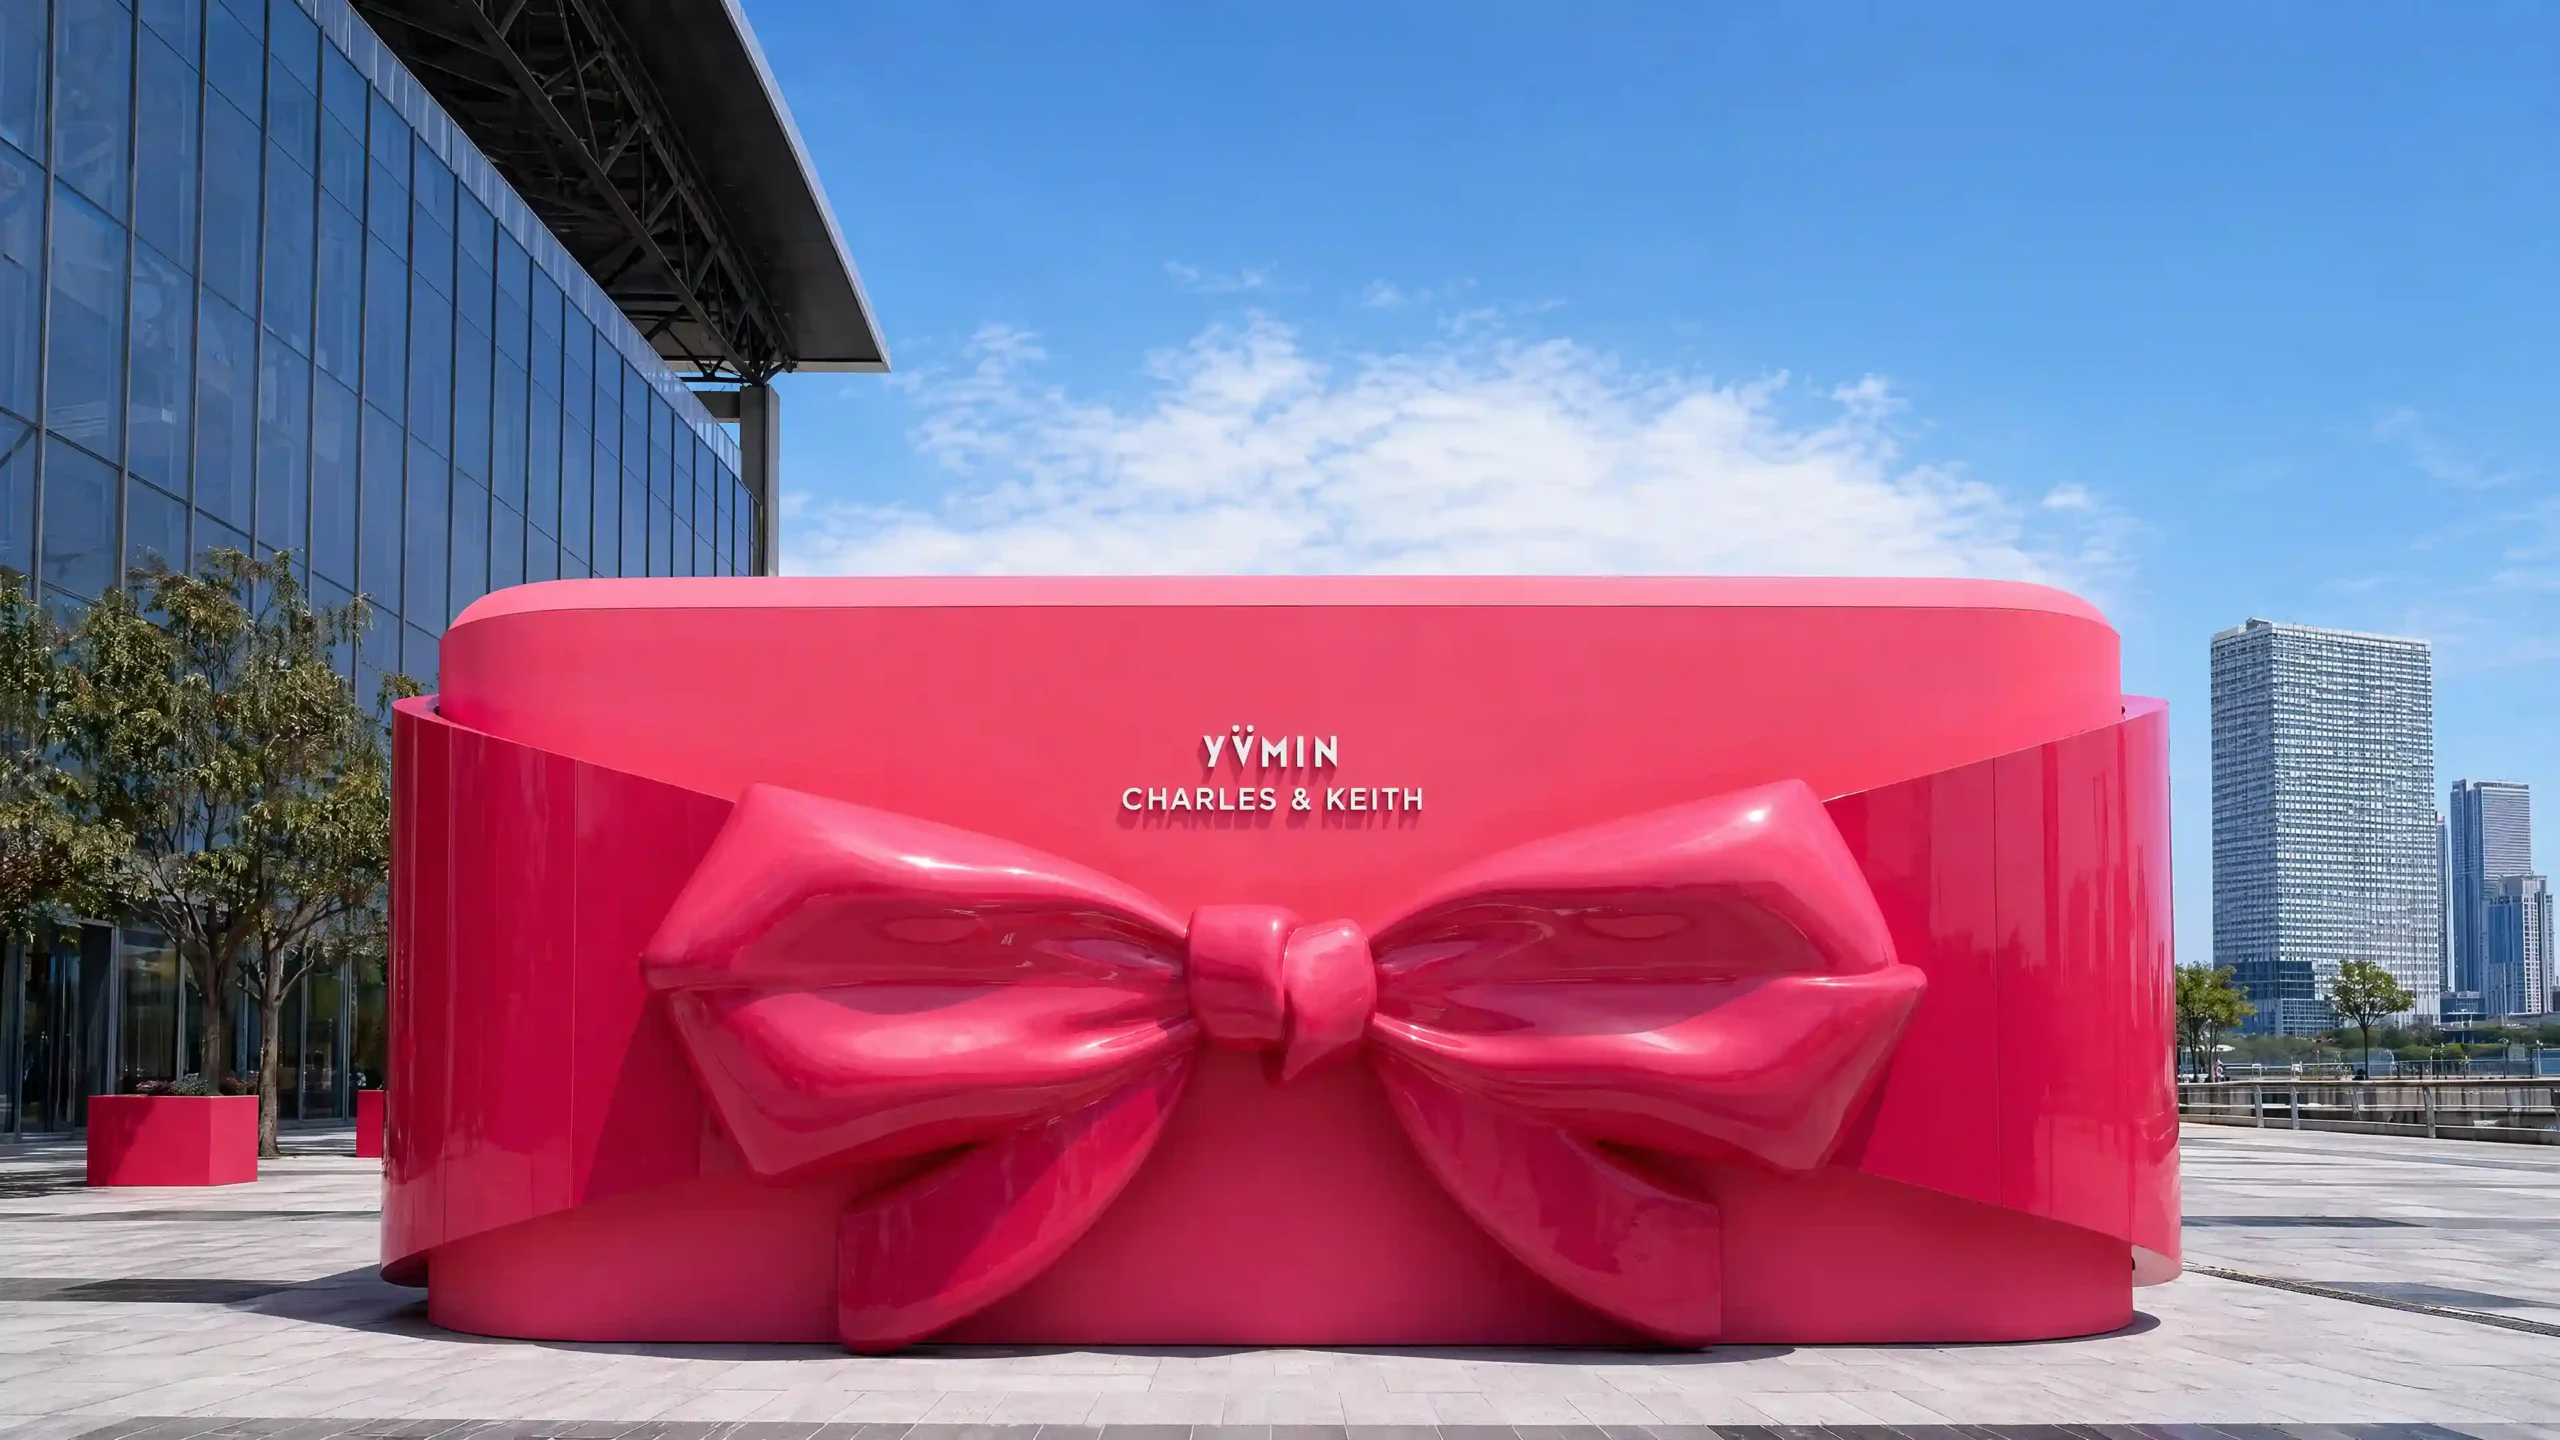
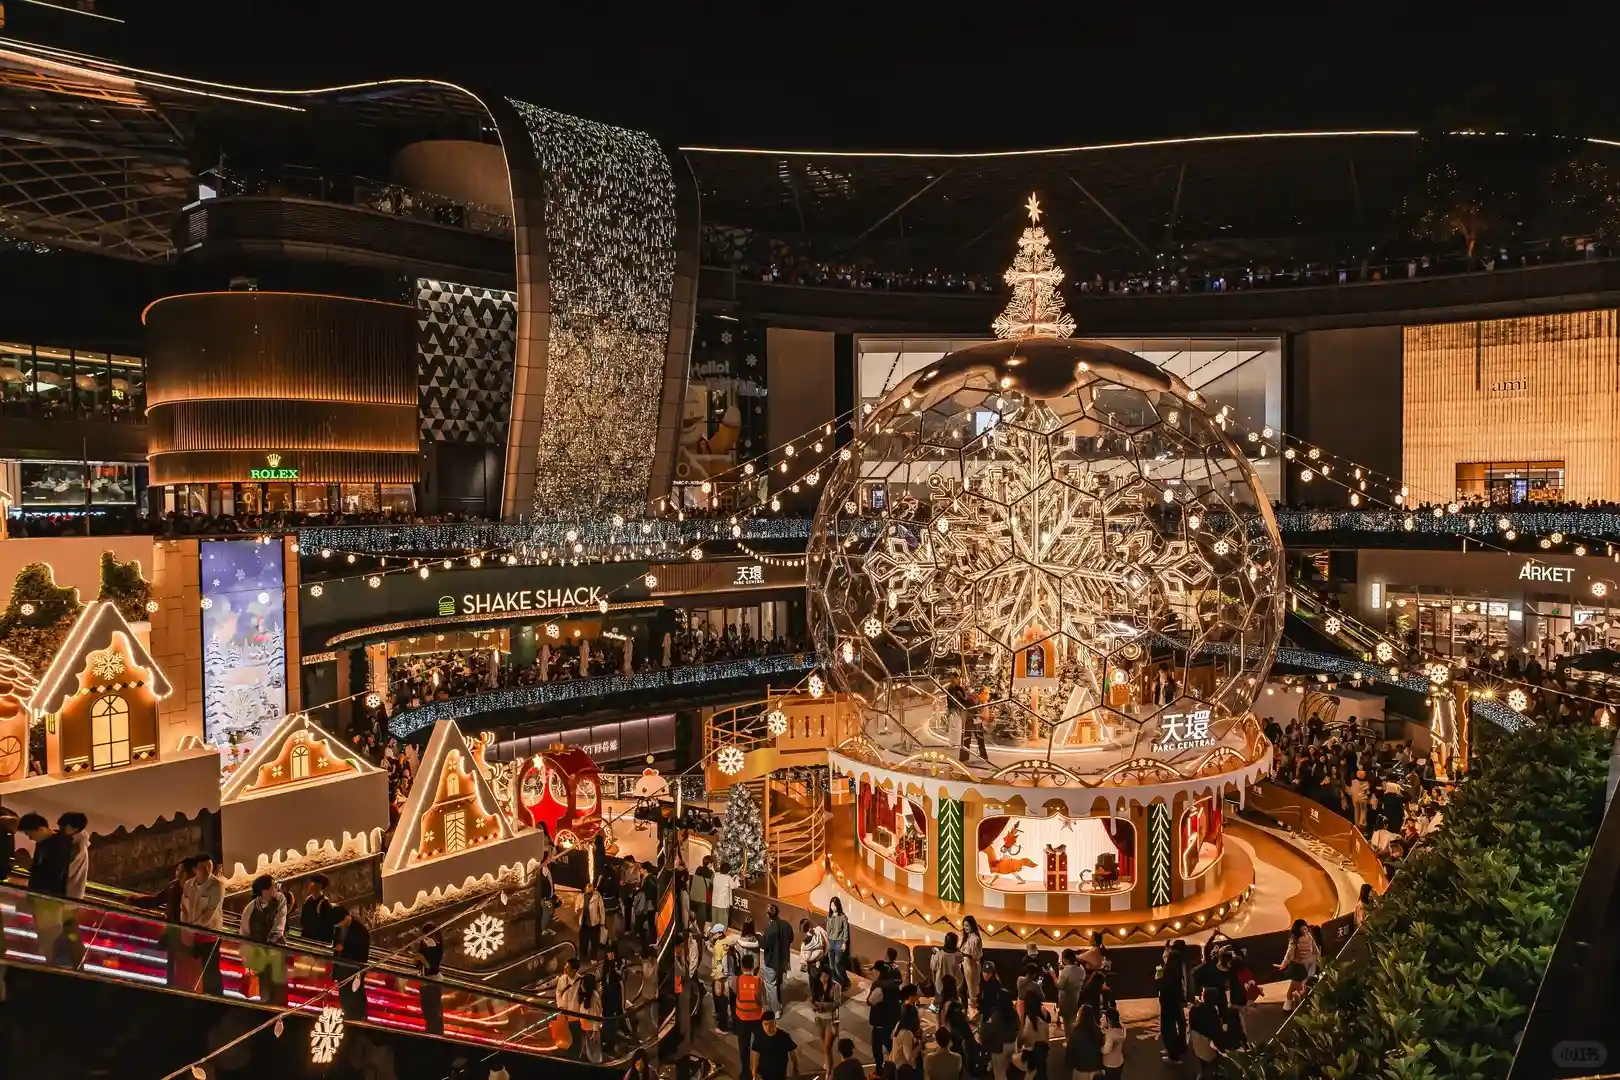
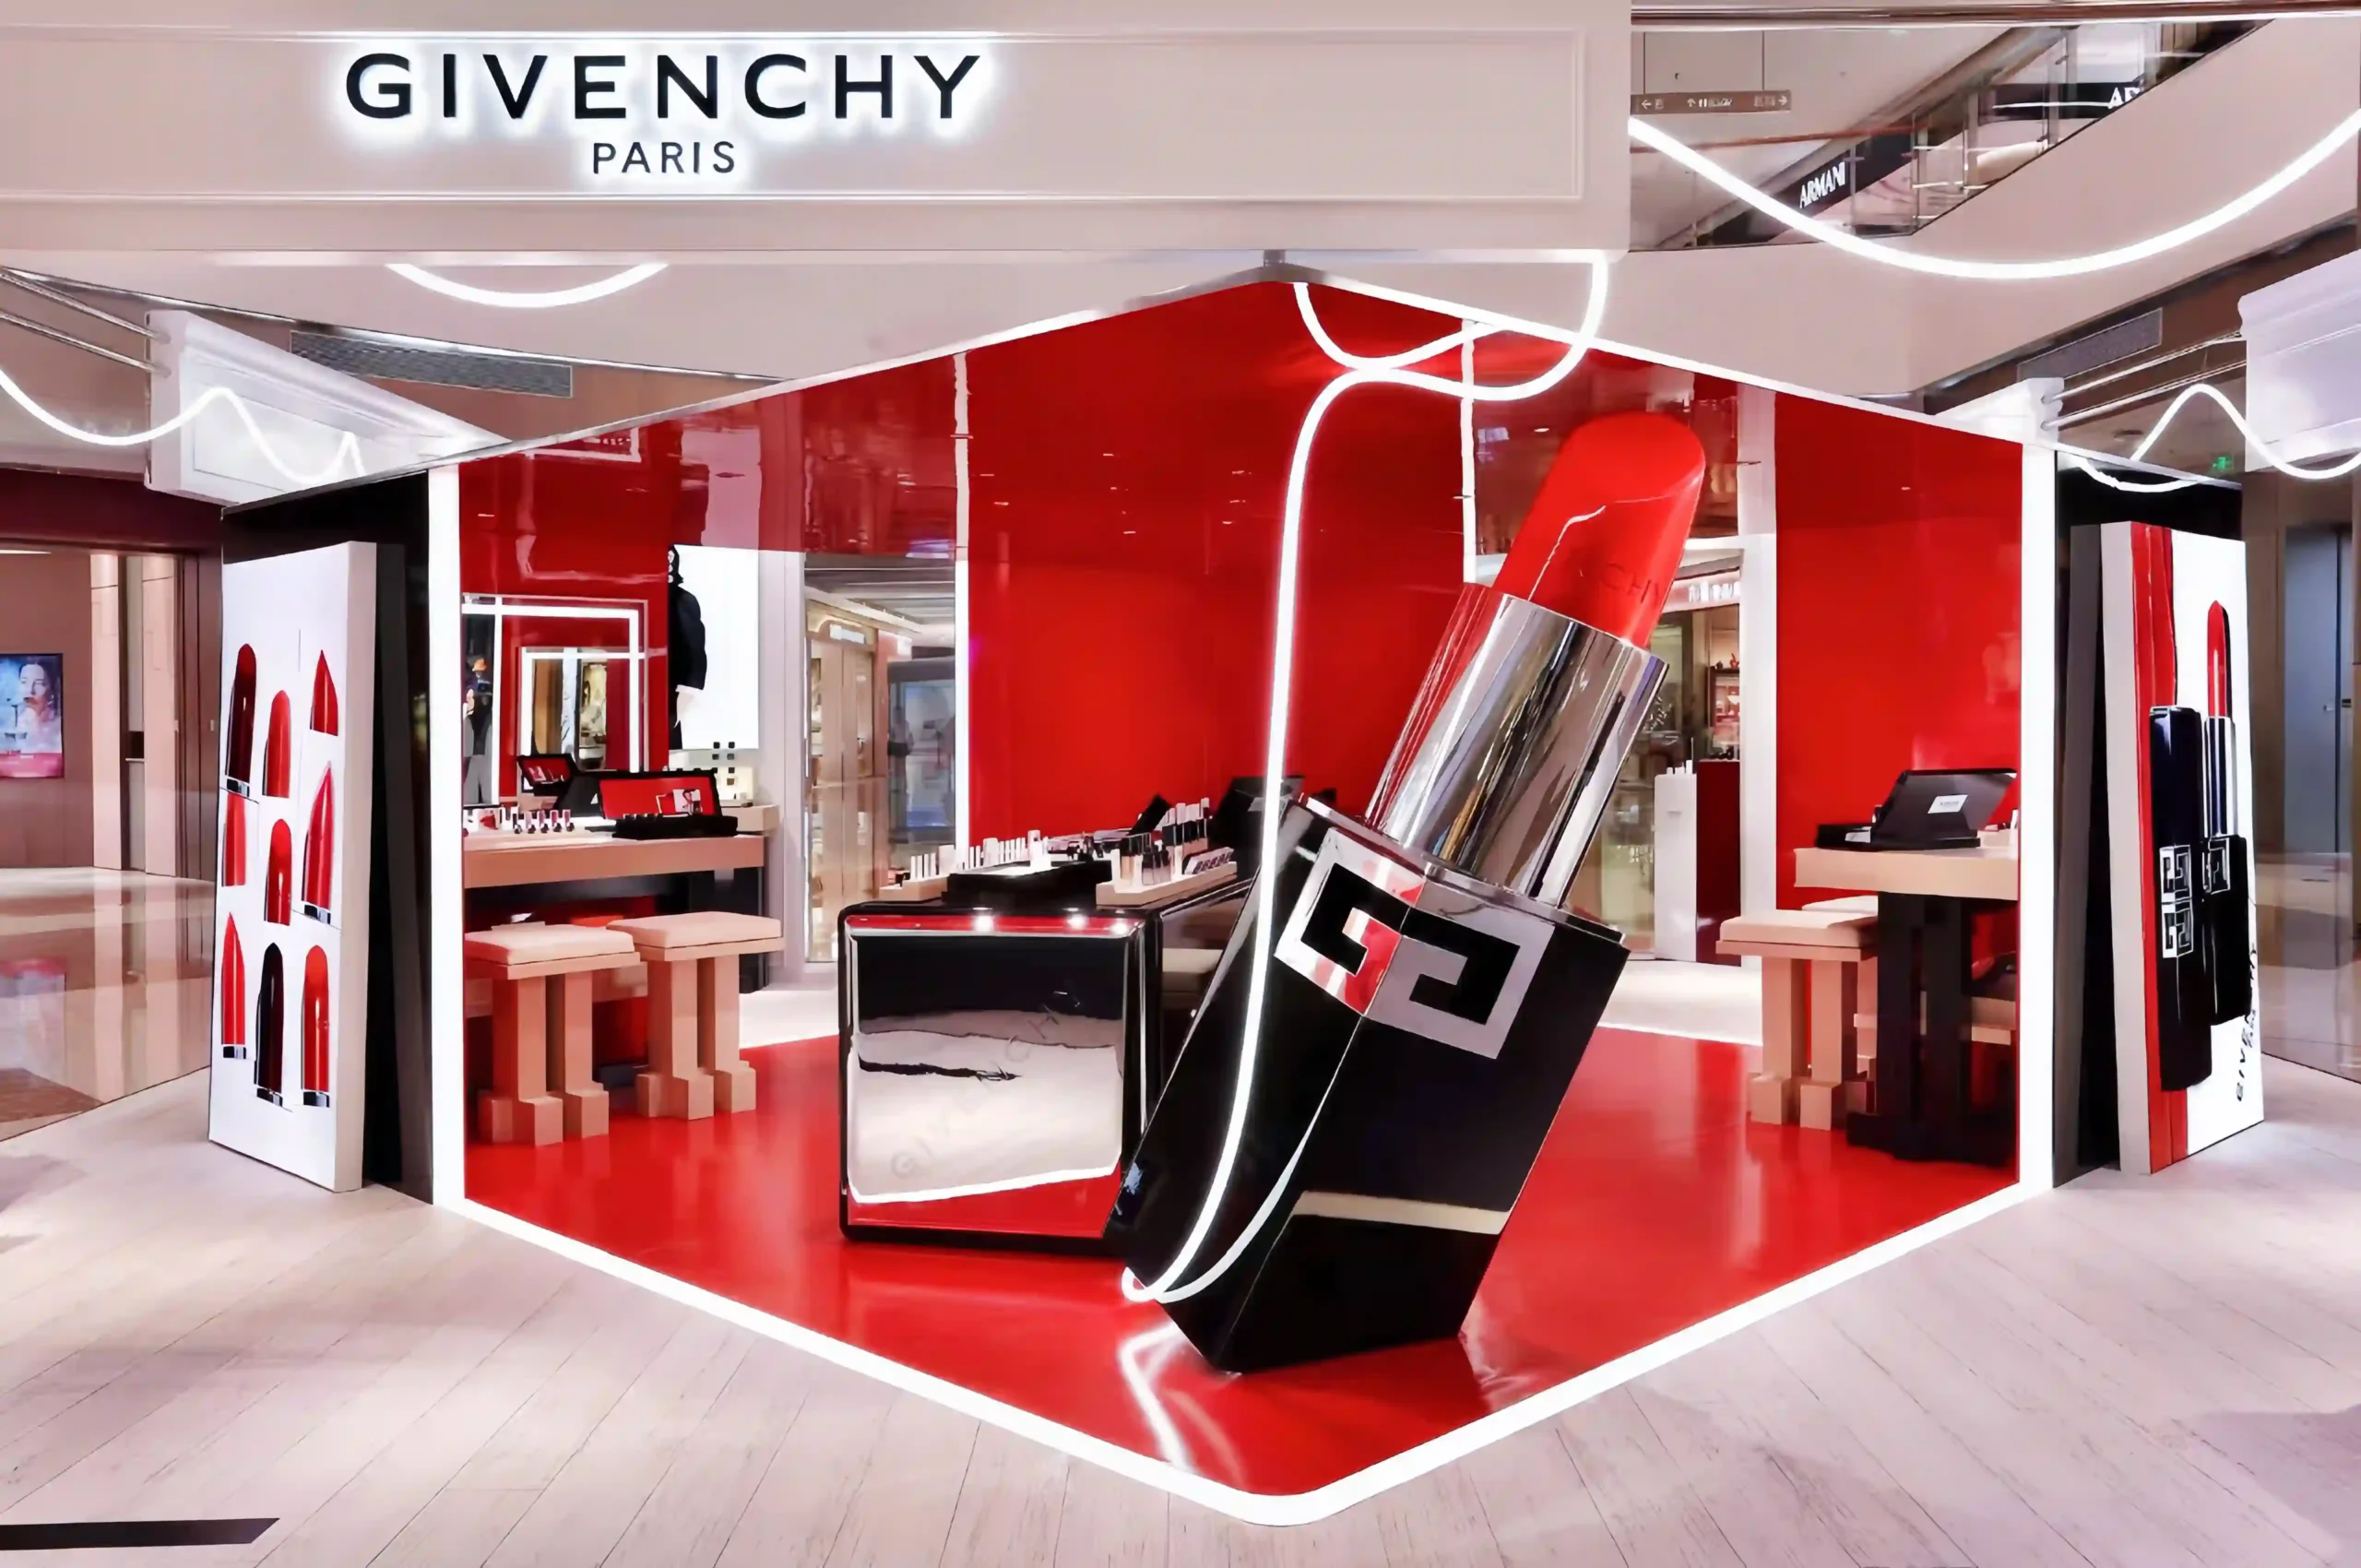
La galvanoplastie — et plus précisément le chromage sous vide — est le procédé de finition qui confère aux présentoirs de magasin leur surface métallique miroitante. C'est ce qui fait qu'une sculpture en fibre de verre donne l'impression d'être en or poli ou en argent liquide sous l'éclairage du magasin, plutôt que du plastique peint.
Cet article explique le fonctionnement du procédé de placage sous vide sur des substrats en PRF (plastique renforcé de fibre de verre), présente les finitions pouvant être obtenues, expose les limites réelles de ce procédé et indique dans quels cas il est préférable d'opter pour une autre méthode de finition.
Pourquoi recourir à la galvanoplastie du FRP plutôt qu'à l'utilisation de métal massif ?
Cette question revient dans presque tous les projets où une marque exige une finition métallique miroitante. Si l'accessoire doit ressembler à du métal poli, pourquoi ne pas simplement le fabriquer en métal ?
Trois raisons.
Poids. Une sculpture en fibre de verre de 1,5 mètre pèse environ 40 à 60% de moins que son équivalent en acier inoxydable ou en laiton. Pour les installations en vitrine où les éléments sont suspendus, posés sur des socles ou expédiés vers plusieurs magasins à travers le monde, cette différence de poids a une incidence directe sur les frais de transport, les exigences en matière de matériel de fixation et la sécurité de l'installation.
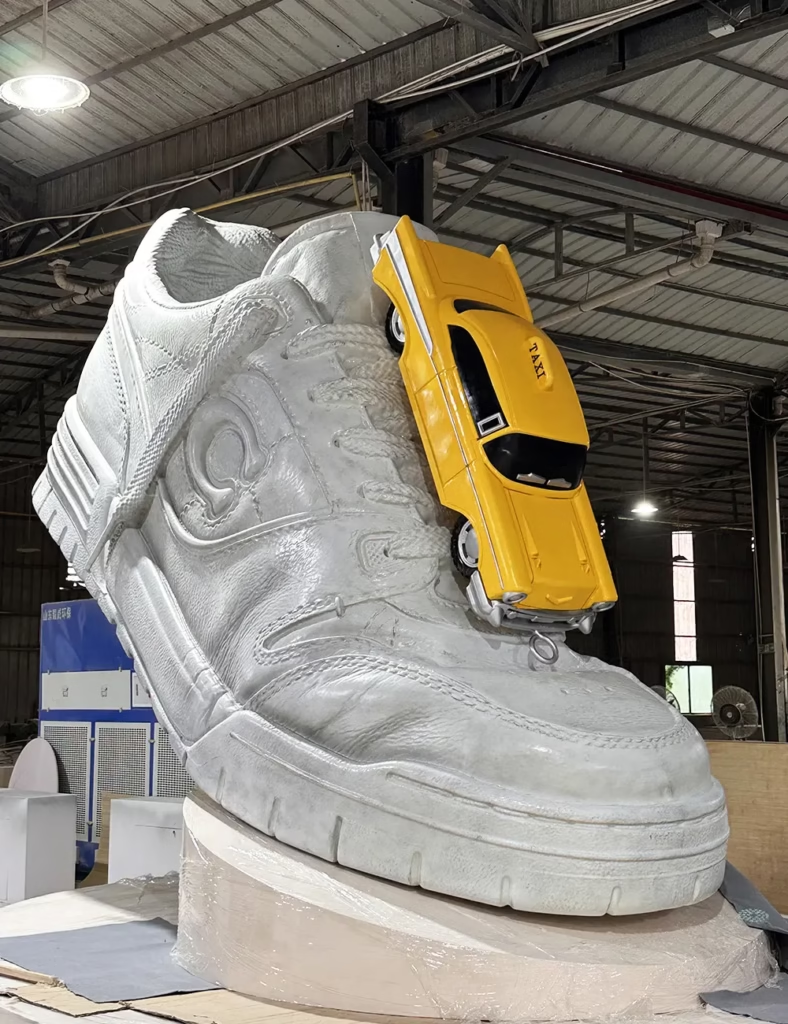
Complexité du formulaire. Le FRP peut être moulé pour prendre pratiquement n’importe quelle forme organique — courbes composées, contre-dépouilles, géométries à coque mince — grâce à des procédés standard de moulage et de stratification. Obtenir les mêmes formes dans du métal massif nécessite soit un moulage (outillage coûteux, résolution limitée des détails), soit un processus de fabrication complexe (soudure, meulage, finition). Le moulage de FRP suivi d’un placage sous vide permet d’obtenir une surface d’aspect métallique sur des formes dont la fabrication en métal véritable serait irréalisable ou d’un coût prohibitif.
Coût. Le coût total d'un support en FRP avec chromage sous vide est généralement inférieur à celui d'une pièce équivalente fabriquée en acier inoxydable avec finition polie miroir, en particulier dans le cadre de campagnes de présentation en magasin où il est courant de commander entre 10 et 50 unités identiques.
Le compromis réside dans la durabilité. Le FRP électroplaqué ne résiste pas aux mêmes chocs que le métal massif : il peut s’ébrécher en cas de choc et la couche de chrome peut se rayer. Pour les objets d'exposition présentés derrière une vitre ou à distance, dans des environnements de vente au détail contrôlés, ce compromis est acceptable. Pour les installations interactives à forte fréquentation où les clients touchent les objets, le métal massif ou un revêtement PVD plus épais peut constituer un meilleur choix.
Le procédé de dépôt sous vide — Étape par étape
Le processus se déroule en quatre étapes. Chacune d'entre elles influe sur la qualité finale de la finition, et le fait de sauter ou de négliger une étape quelconque donne un résultat visiblement moins bon.
Étape 1 — Préparation de la surface du support en FRP
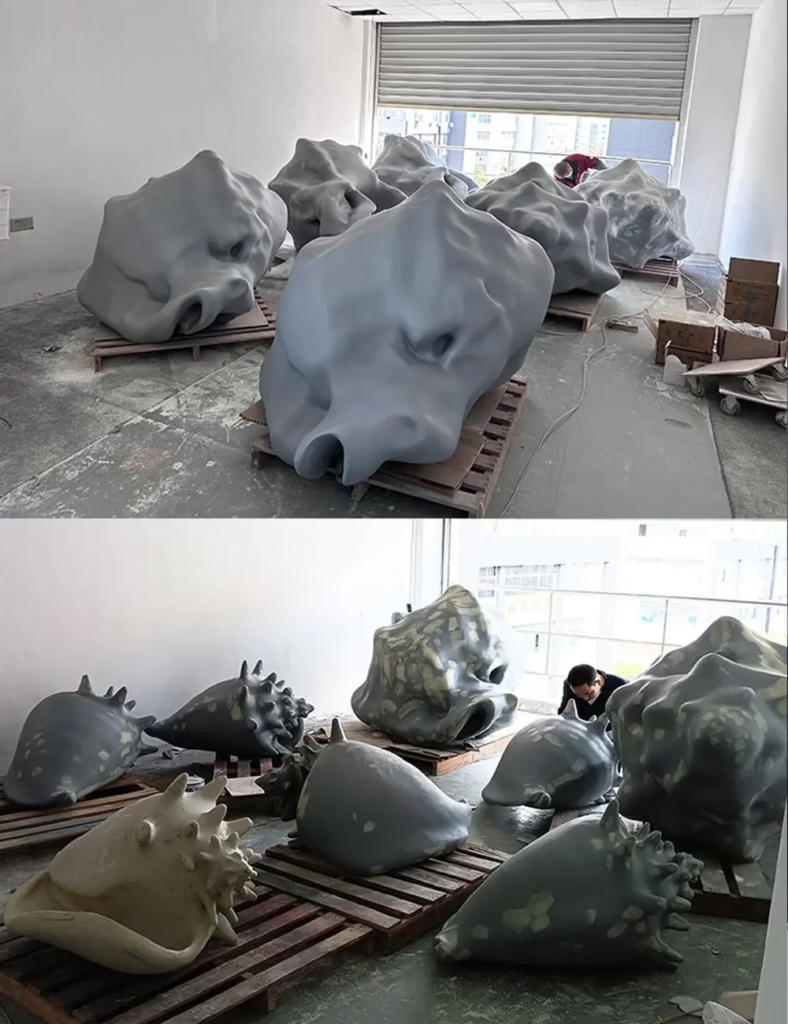
La pièce moulée en FRP sort du moule avec des imperfections de surface : des piqûres dues à des poches d'air, des lignes de moulage et des irrégularités dans le gelcoat. Celles-ci doivent être éliminées avant de pouvoir commencer le chromage, car la couche de chrome accentue chaque défaut de surface. Une piqûre invisible sur une surface peinte devient un cratère visible sous un chromage miroir.
La séquence de préparation se déroule comme suit : lavage à l'acide pour éliminer les impuretés de surface et les oxydes, suivi de l'application d'une couche d'apprêt, puis de 2 à 3 cycles de masticage, de ponçage et de polissage jusqu'à ce que la surface présente un fini parfaitement lisse, sans microperforations ni irrégularités détectables sous une lumière rasante.
Cette étape est celle qui demande le plus de main-d'œuvre et représente une part importante de la durée totale de production. La précipitation est la cause principale d'une mauvaise qualité de placage.
Étape 2 — Apprêt UV et cuisson à haute température
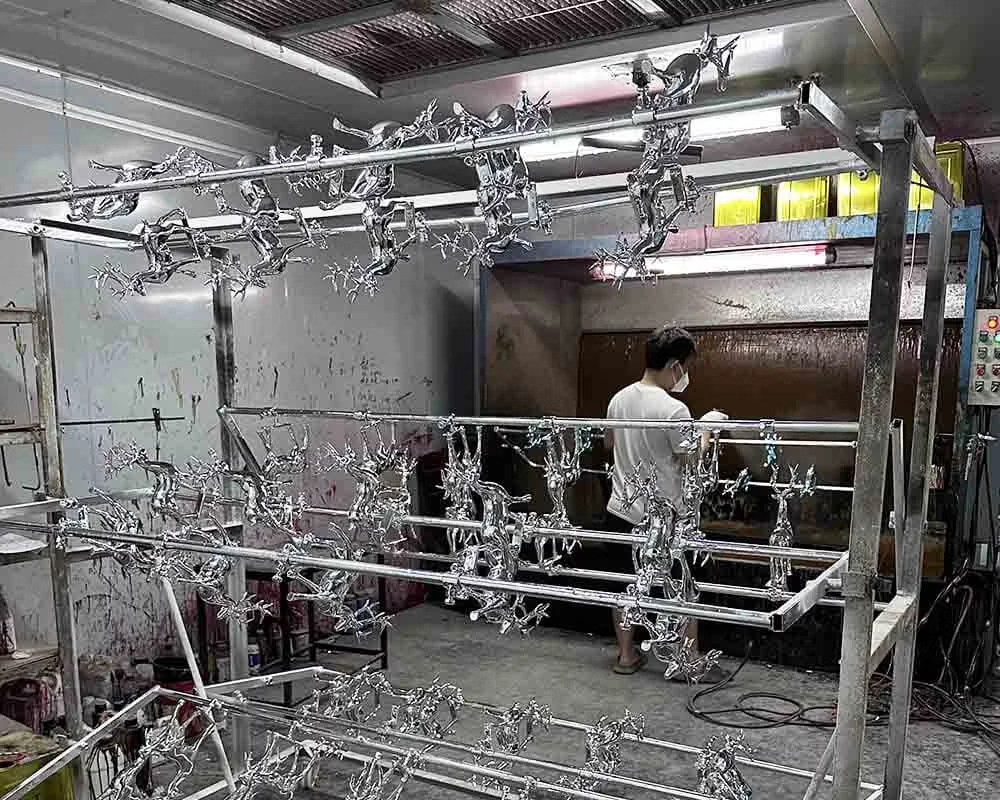
Une fois que la surface présente un aspect mécanique irréprochable, une couche d'apprêt réactive aux UV est appliquée puis durcie sous des lampes UV à température élevée. Cette étape est souvent omise par les ateliers de galvanoplastie à bas coût, mais elle est essentielle pour garantir une bonne adhérence.
L'apprêt UV crée une couche superficielle chimiquement réceptive à laquelle le procédé de dépôt par pulvérisation cathodique de chrome se lie. Sans elle, le chrome se dépose sur une surface d'apprêt relativement inerte, et l'adhérence qui en résulte est plus faible : la couche de chrome peut sembler identique au premier abord, mais elle risque davantage de se délaminer sous l'effet des cycles thermiques (les cycles quotidiens de chauffage et de refroidissement auxquels sont soumis les objets exposés en vitrine en raison de l'exposition au soleil et de la climatisation).
Étape 3 — Dépôt par pulvérisation cathodique sous vide de chrome
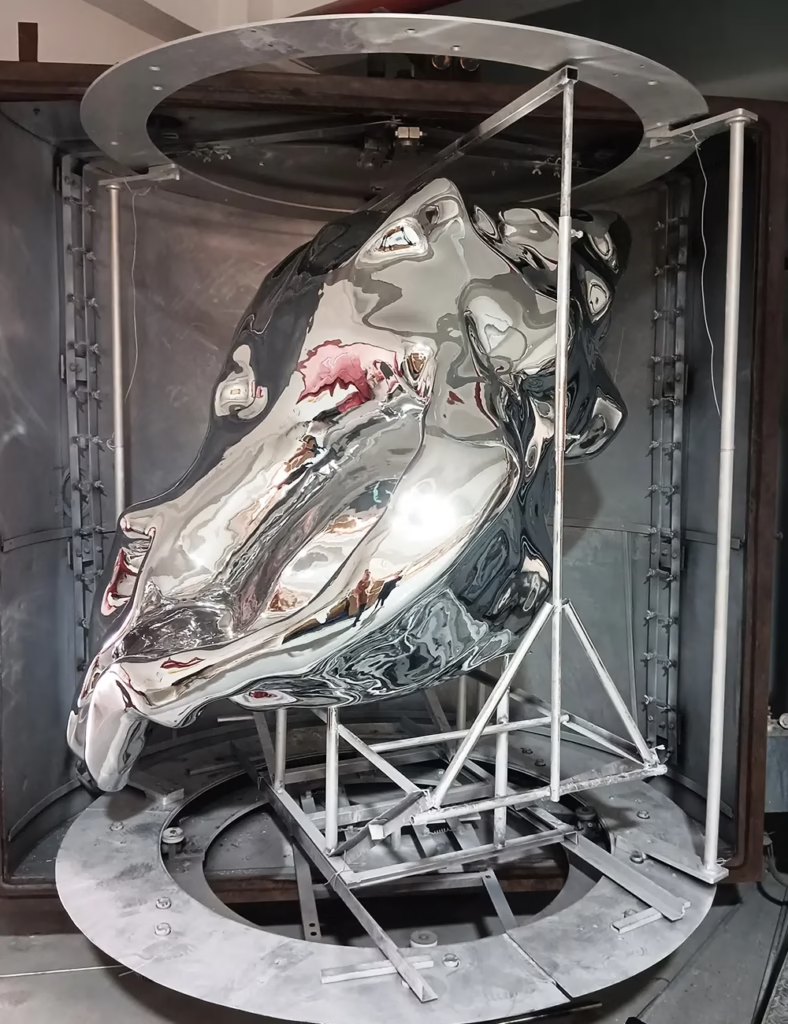
Les pièces préparées sont chargées dans la chambre de placage sous vide. Notre site dispose de deux fours sous vide dont les dimensions intérieures atteignent 210 cm de hauteur × 160 cm de largeur, ce qui détermine la taille maximale d'une pièce que nous pouvons plaquer.
Le procédé de revêtement utilisé est la pulvérisation magnétron en courant continu : la chambre est mise sous vide, la cible en chrome est bombardée d'ions, et les atomes de chrome se déposent uniformément sur la surface de l'hélice. Il en résulte une couche de chrome fine, dense et hautement réfléchissante qui confère à l'hélice son aspect miroir.
Deux contraintes pratiques se posent à ce stade : l'accessoire doit tenir dans la chambre à vide (les pièces dépassant 210 cm doivent être chromées par sections puis assemblées, ce qui entraîne l'apparition de lignes de joint visibles), et toute la surface à chromer doit être exposée aux cibles de pulvérisation (les renfoncements profonds ou les cavités internes risquent de ne pas bénéficier d'un dépôt de chrome suffisant).
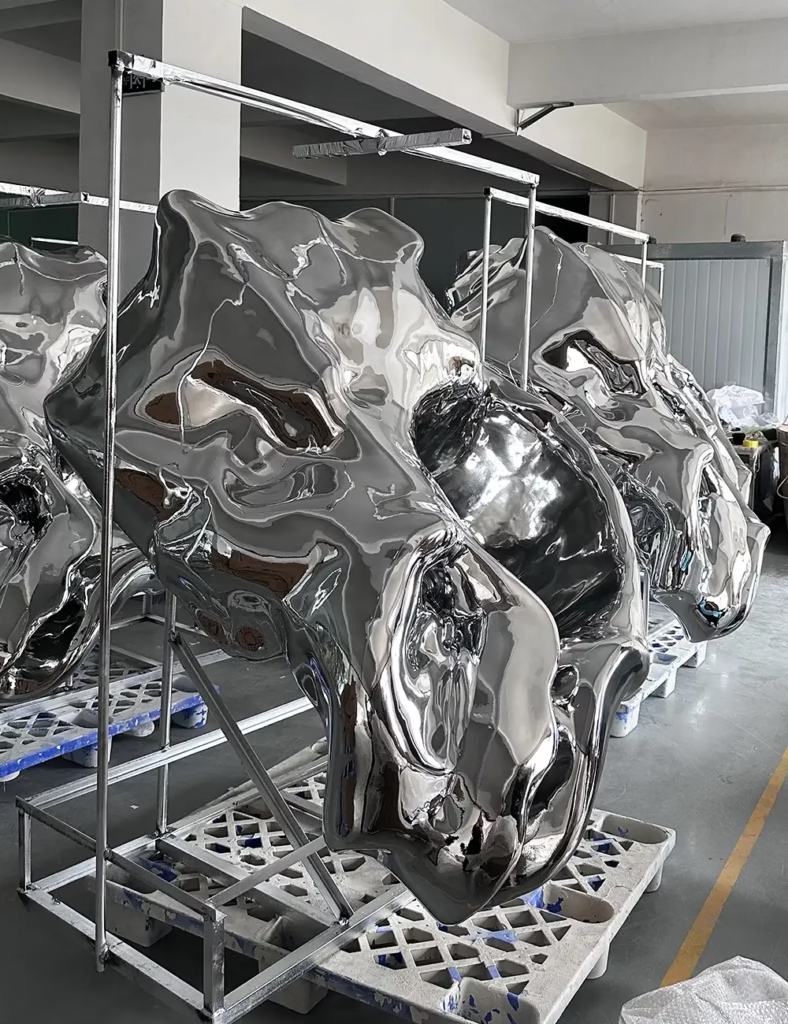
Étape 4 — Peinture et couche transparente de protection contre les UV
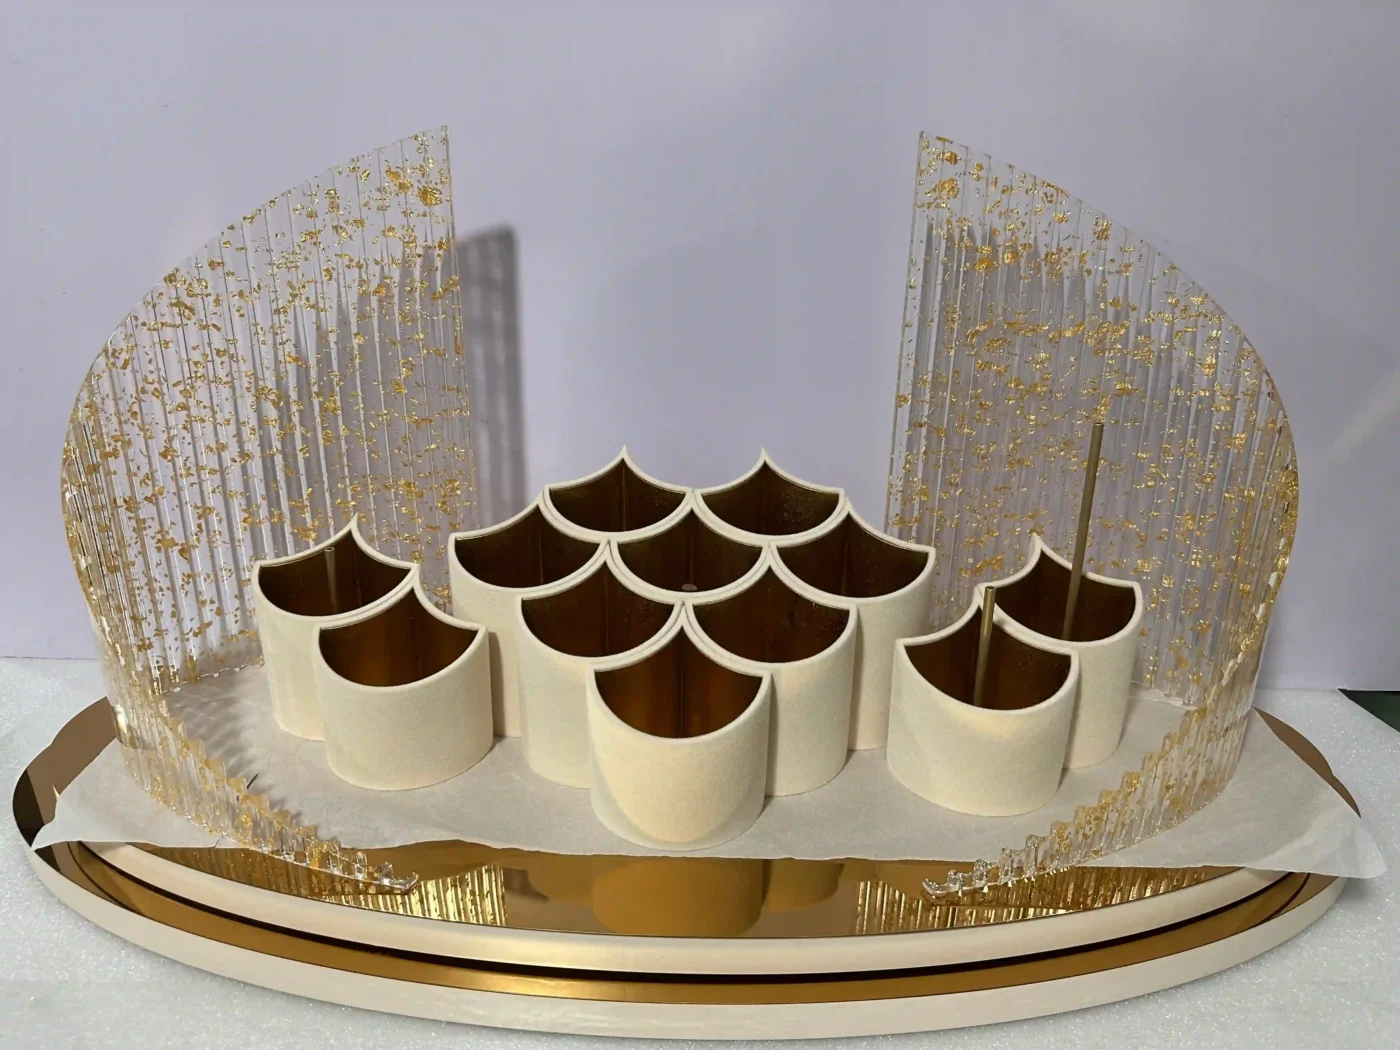
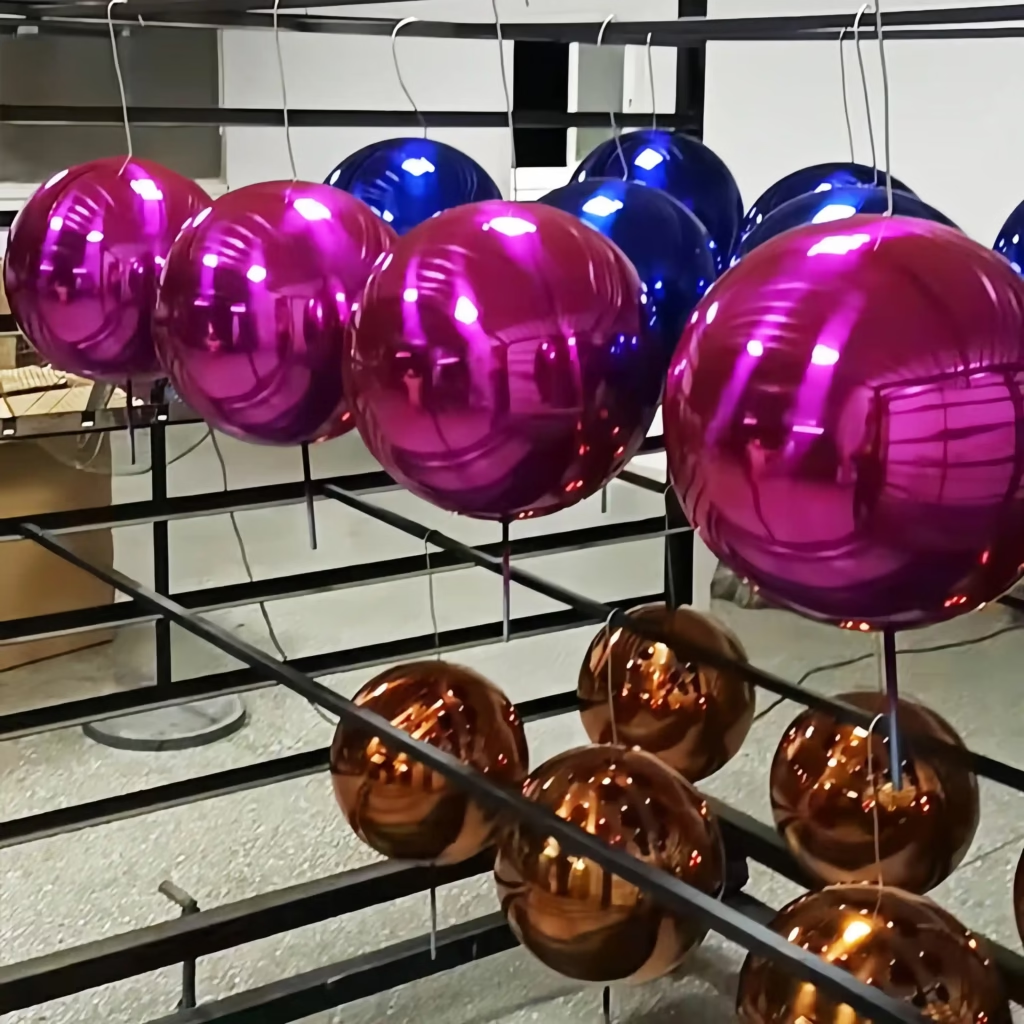
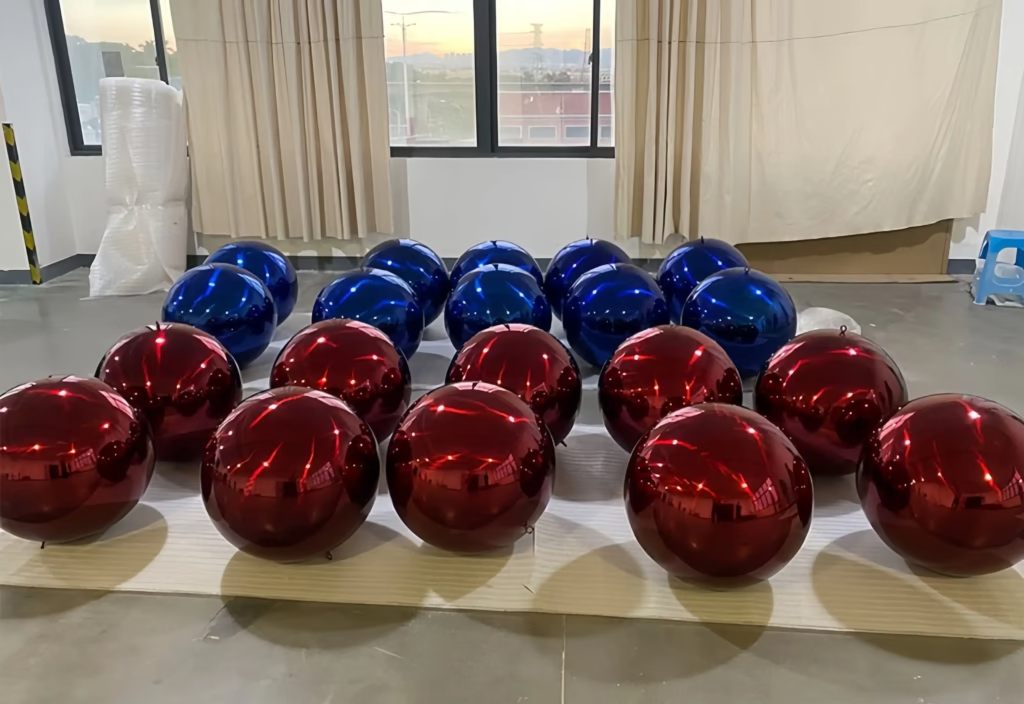
Le procédé de pulvérisation sous vide permet d'obtenir une seule finition : le chrome miroir. Pour obtenir des finitions métalliques colorées — or, or rose, rouge miroir, bleu miroir, vert, chrome noir —, une laque transparente teintée est pulvérisée sur la couche de base chromée.
C'est là que le placage sous vide se distingue du PVD (dépôt physique en phase vapeur) utilisé sur les substrats métalliques. Le PVD dépose directement la couche métallique colorée (du nitrure de titane pour l'or, par exemple). Le placage sous vide sur FRP permet d’obtenir la couleur grâce à une méthode de « spray-over-chrome », qui offre une gamme de couleurs plus large (toutes les références Pantone sont réalisables) mais des propriétés optiques légèrement différentes : la couleur présente davantage de profondeur et de translucidité par rapport au ton métallique plus opaque du PVD.
Après la couche de couleur, une laque transparente offrant une protection contre les UV est appliquée en tant que couche finale. Cette couche transparente détermine la longévité de la finition : avec une couche transparente adaptée, la finition électrolytique conserve son aspect pendant environ 10 ans dans les environnements commerciaux intérieurs et environ 2 ans dans les installations extérieures exposées aux UV et aux intempéries.
Galvanoplastie et autres finitions métalliques — Quand utiliser quelle technique ?
Tous les projets prévoyant une finition métallique ne doivent pas nécessairement recourir à la galvanoplastie sous vide. Voici un comparatif des principales options pour les applications de présentoirs en magasin.
Galvanoplastie sous vide (dépôt de chrome par pulvérisation cathodique sur FRP)
Idéal pour : les accessoires d’exposition sculpturaux de grande envergure nécessitant à la fois un reflet miroir et une géométrie complexe. Qualité de finition : véritable reflet miroir. Brillance maximale parmi toutes les méthodes de finition FRP. Gamme de couleurs : illimitée — toute référence Pantone peut être obtenue grâce à une laque teintée appliquée sur une base chromée. Durabilité : 10 ans en intérieur / 2 ans en extérieur avec une couche de protection anti-UV. Limite de taille : dimensions maximales d’une seule pièce : 210 cm × 160 cm (contrainte liée à la chambre à vide). Coût : modéré. Inférieur à celui de la fabrication en métal massif avec polissage miroir ; supérieur à celui de la peinture au pistolet.
PVD (dépôt physique en phase vapeur sur métal)
Idéal pour : les présentoirs métalliques, la quincaillerie et les composants de petite à moyenne taille nécessitant une dureté de surface extrême. Qualité de finition : de miroitante à satinée, selon le métal cible utilisé. Gamme de couleurs : limitée aux composés métalliques disponibles (or/nitrure de titane, or rose, gris métallisé, noir). La correspondance personnalisée avec le nuancier Pantone n’est pas possible. Durabilité : résistance supérieure aux rayures et à la corrosion — les revêtements PVD sur l’acier inoxydable ont une durée de vie de plus de 15 ans en intérieur. Limite de taille : varie selon la chambre ; capacité généralement inférieure à celle des fours de placage sous vide en FRP. Coût : plus élevé à l’unité, en raison du coût du substrat métallique et d’un temps de traitement plus long.
Revêtement par nano-pulvérisation
Idéal pour : les accessoires surdimensionnés qui dépassent les dimensions de la chambre à vide, ou les projets à budget limité où un aspect métallique (et non un véritable miroir) est acceptable. Qualité de finition : réfléchissante, mais nettement plus douce que le placage sous vide — elle s'apparente davantage à une peinture métallisée polie qu'à un véritable miroir chromé. Gamme de couleurs : bonne — similaire au procédé de laque teintée. Durabilité : nettement inférieure à celle du placage sous vide. La couche appliquée par nano-pulvérisation adhère moins bien au support et a tendance à s’écailler sous l’effet des cycles thermiques ou des contacts physiques. Non recommandé pour les accessoires destinés à être manipulés, repositionnés ou exposés à la lumière directe du soleil. Limite de taille : aucune — l’application par pulvérisation permet de couvrir n’importe quelle taille. Coût : inférieur à celui du placage sous vide.
Peinture en spray métallisée
Idéal pour : les applications non critiques où un aspect métallisé suffit. Installations temporaires, accessoires événementiels à usage unique. Qualité de la finition : pas de reflet miroir. Donne l’impression d’une “ peinture métallisée ” plutôt que d’une “ surface métallique ”. Durabilité : faible. S’écaille et se décolore relativement rapidement. Coût : le plus bas de toutes les options.
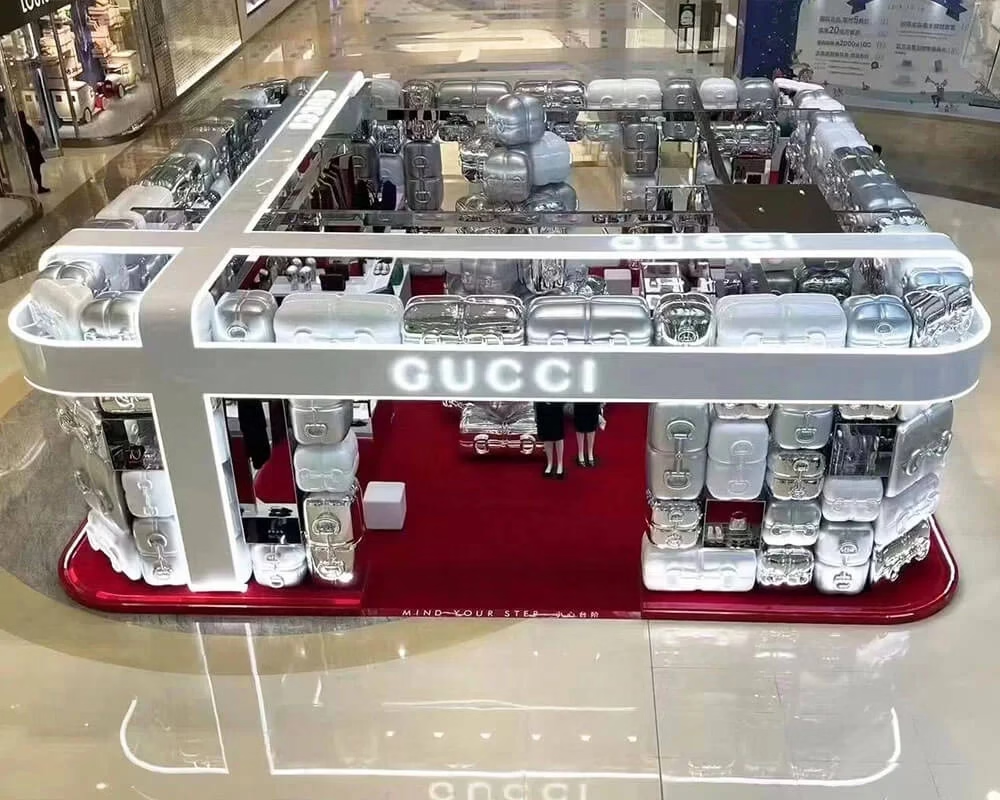
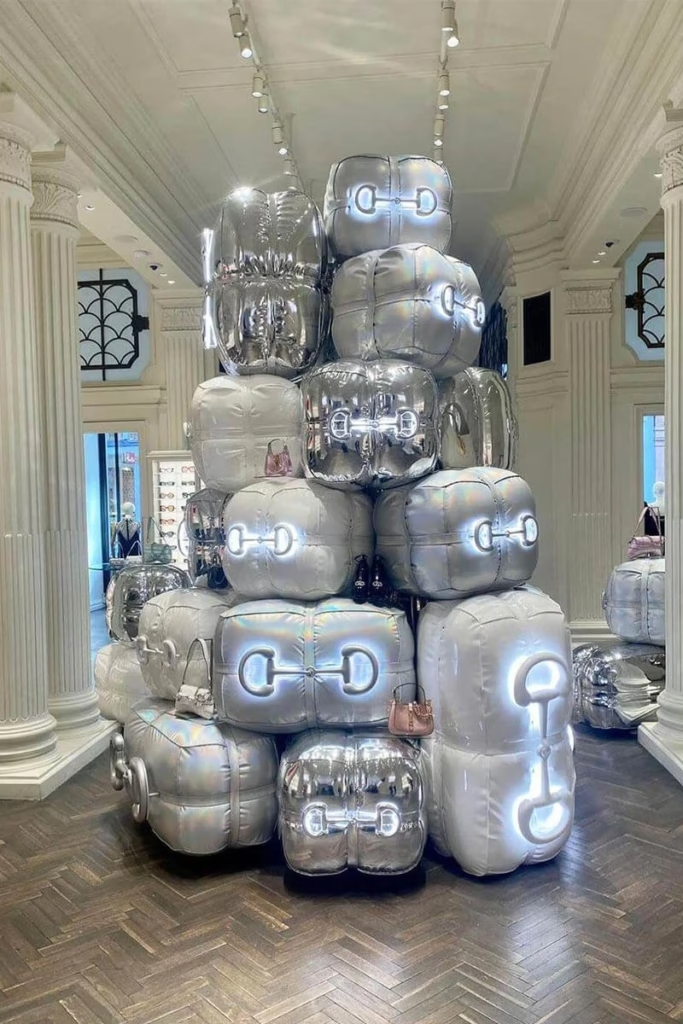
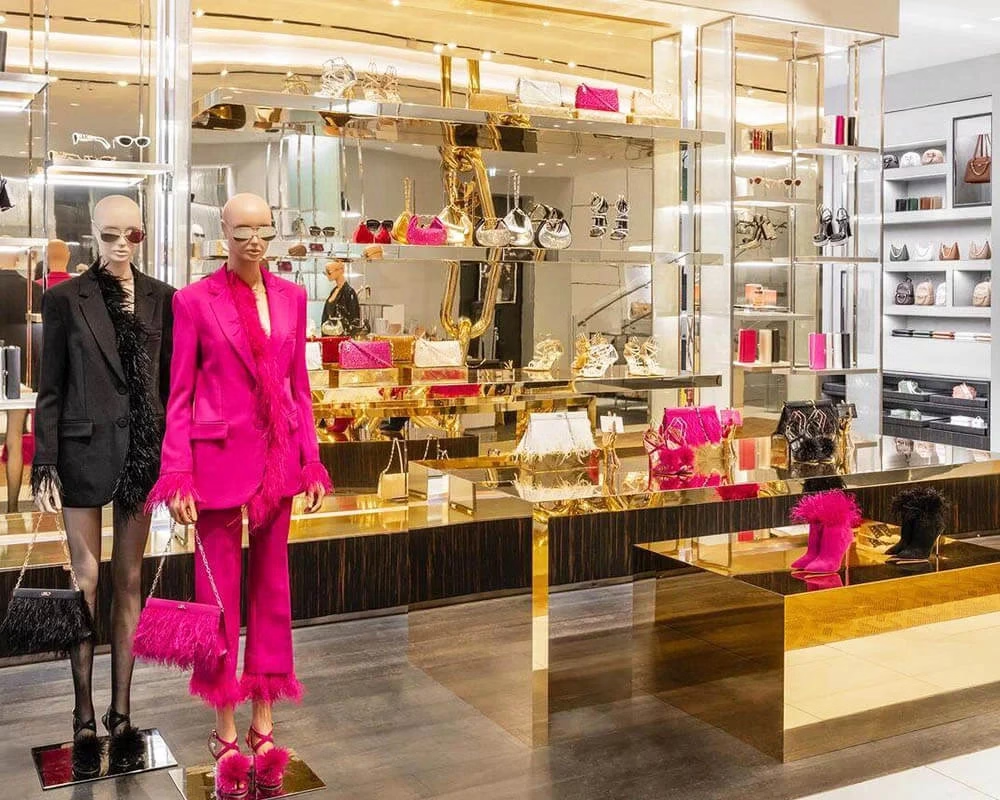
Gucci a largement recouru à des éléments décoratifs en FRP électroplaqué dans ses installations pour ses boutiques éphémères et ses aménagements intérieurs : piles de bagages surdimensionnées, éléments sculpturaux représentant la marque et présentoirs d’entrée où la finition miroir dorée donne immédiatement une impression de luxe. Ces éléments de décor présentent généralement des formes géométriques complexes qui seraient extrêmement coûteuses à fabriquer en laiton massif et impossibles à expédier en raison du poids du métal massif. Le FRP électroplaqué offre le même impact visuel pour un poids et un coût bien inférieurs.
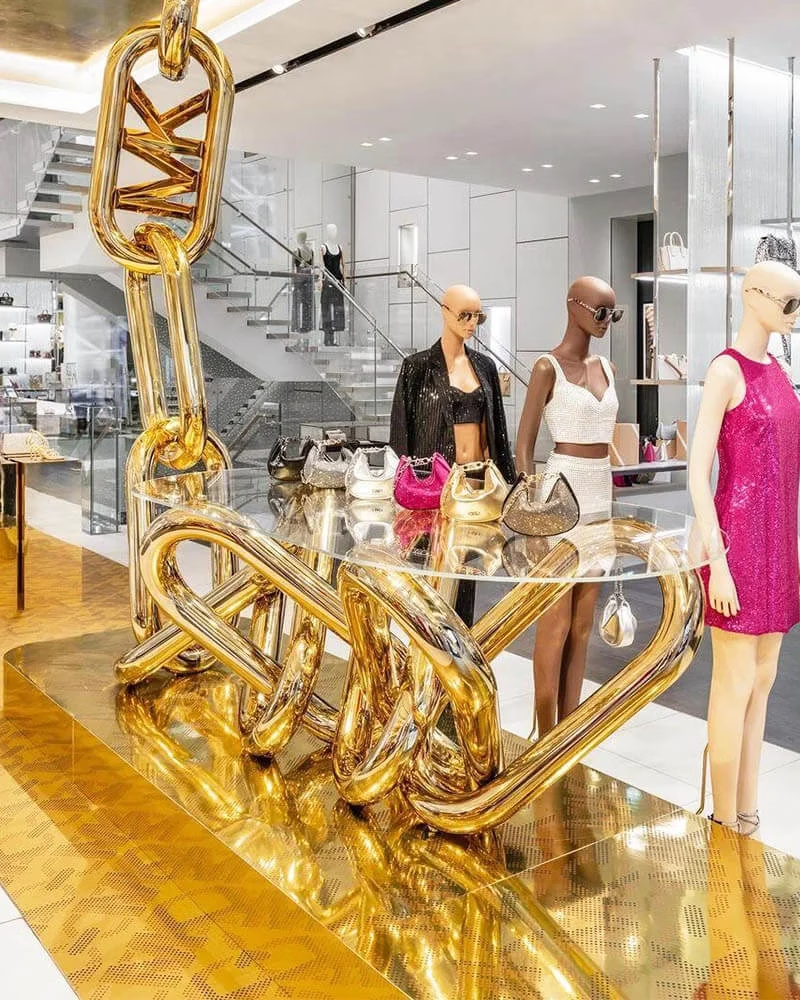
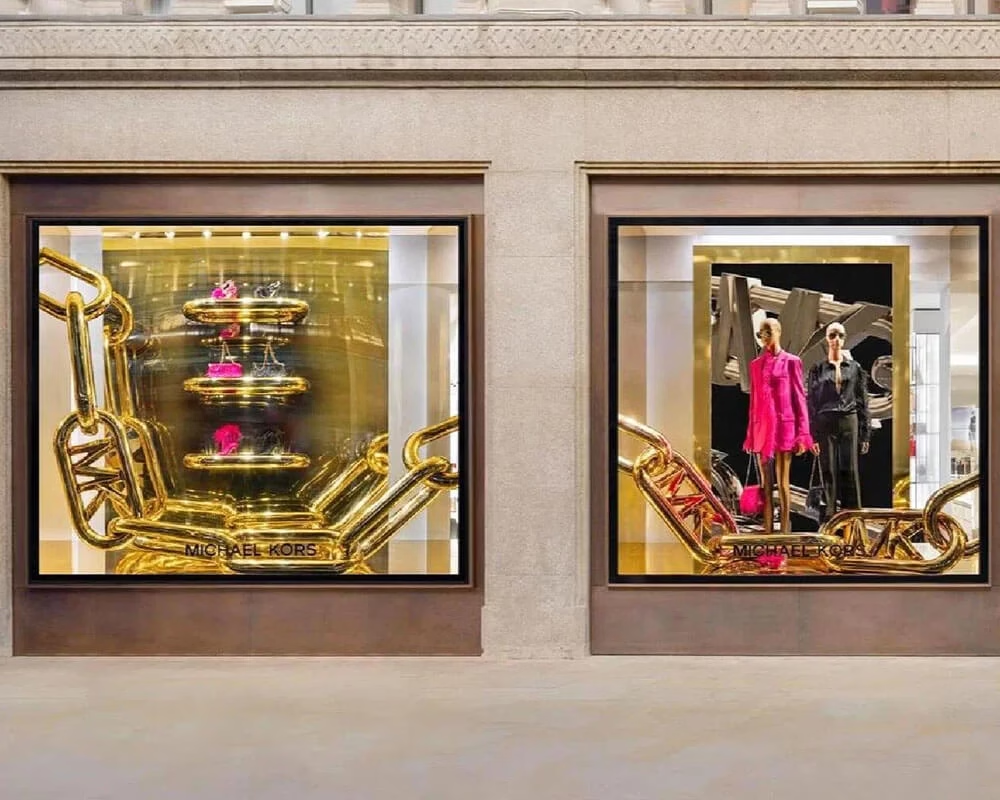
Michael Kors a utilisé des accessoires en forme de chaînes plaquées or dans ses vitrines : des maillons surdimensionnés au fini doré miroir. La géométrie de ces chaînes (courbes composées, rayons internes) se prête parfaitement au moulage en FRP suivi d’un placage sous vide. La teinte dorée a été obtenue grâce à une couche de laque teintée appliquée sur une base chromée, assortie à la référence Pantone « or » spécifique à la marque.
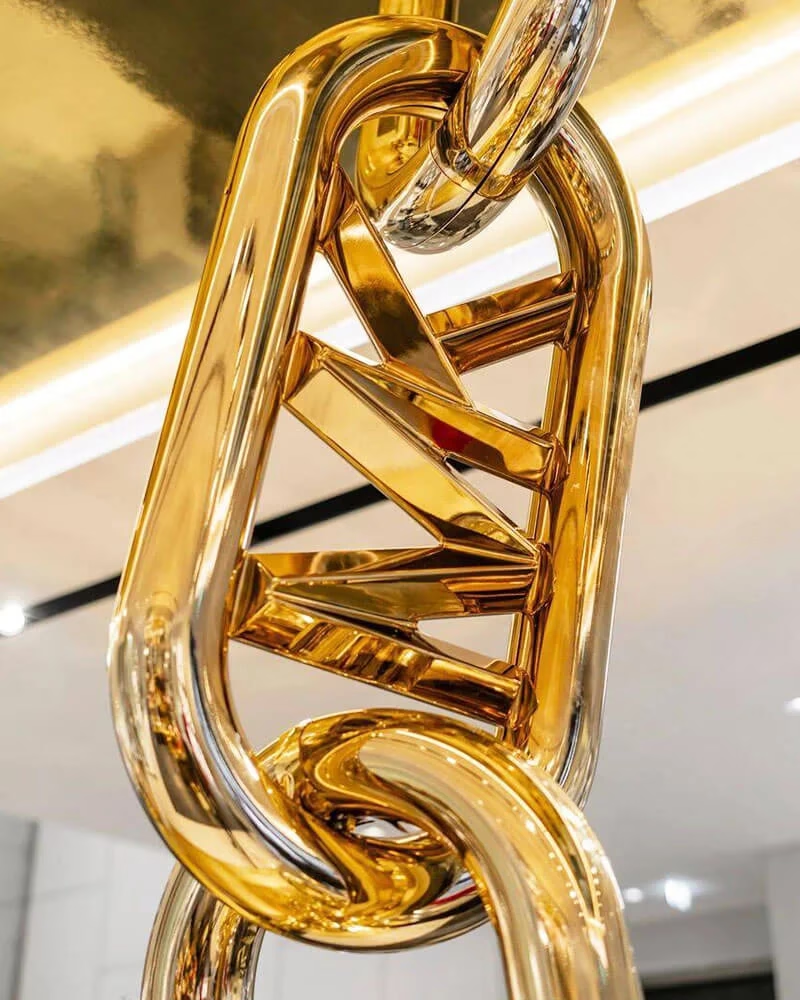
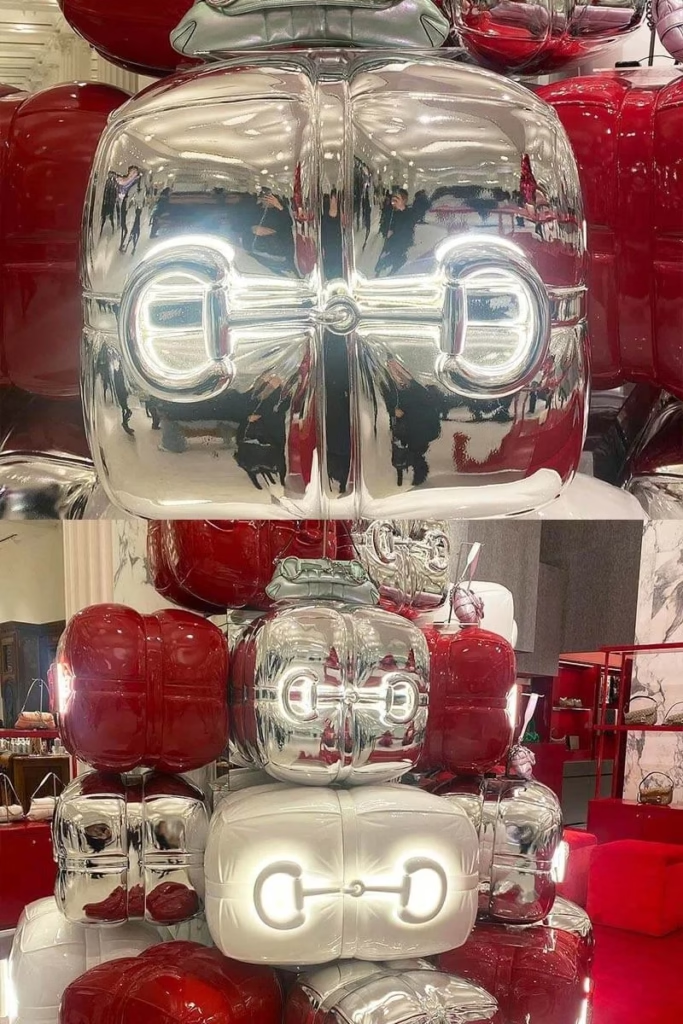
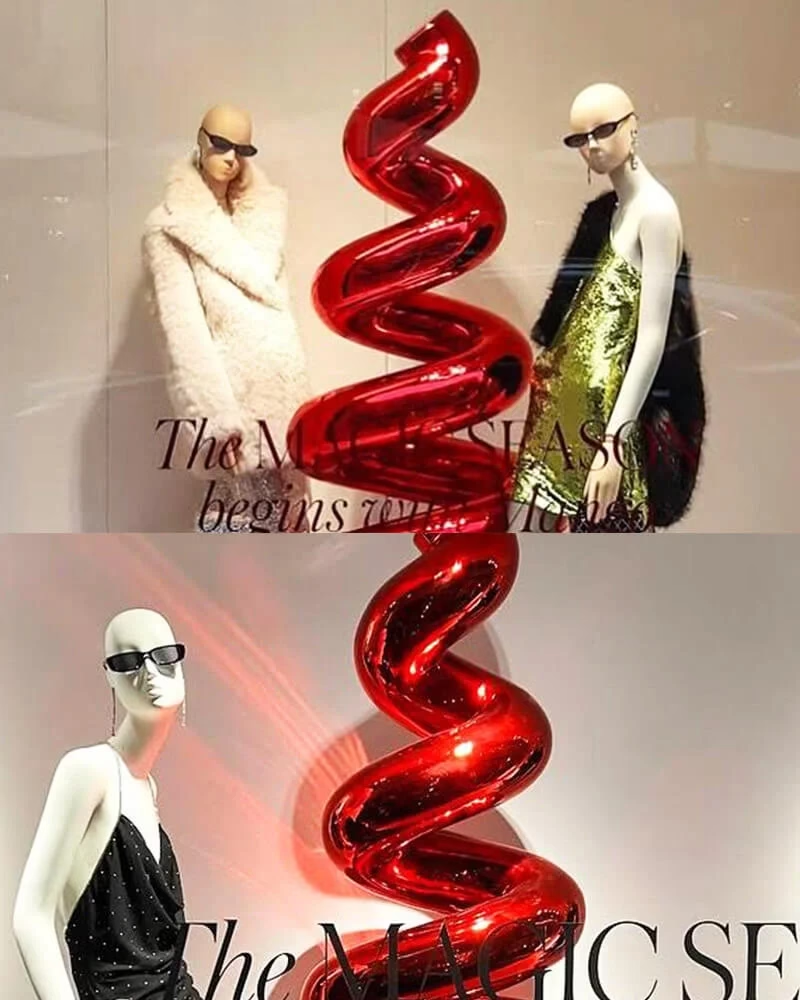
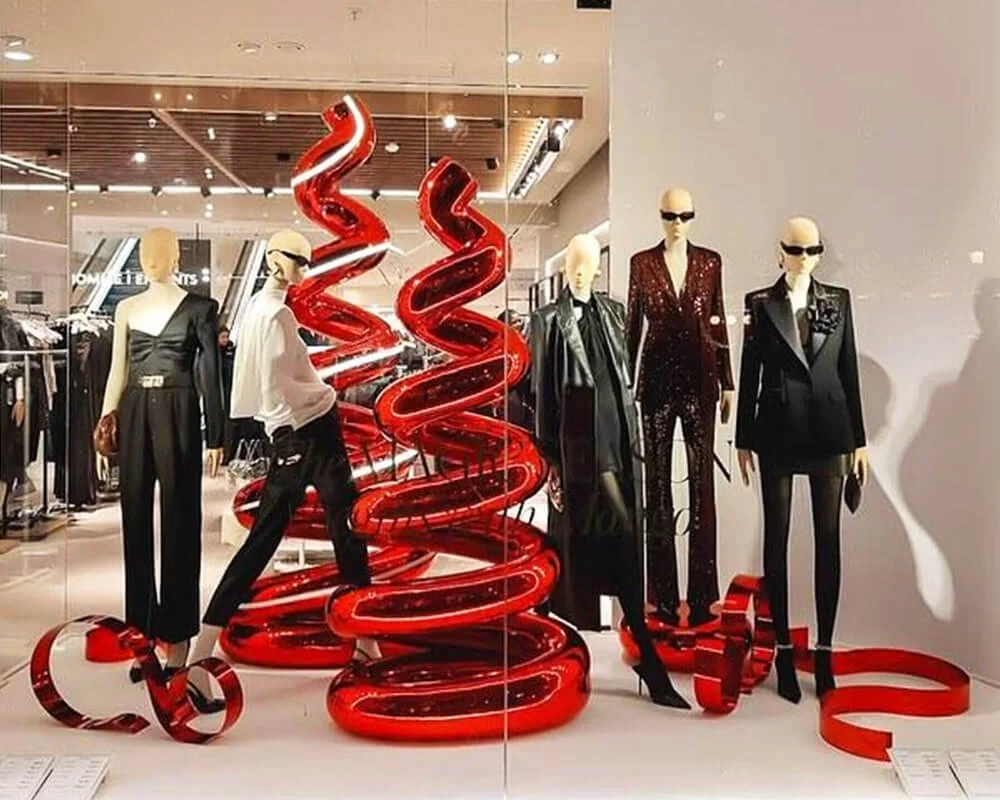
Le « rouge miroir » est l’une des finitions galvanoplastiques les plus saisissantes visuellement ; on la retrouve fréquemment dans les boutiques de luxe et de mode, notamment dans le cadre des campagnes de fin d’année et du Nouvel An chinois. Ce rouge est appliqué sous forme de laque teintée sur une couche de base chromée, ce qui lui confère une profondeur et une intensité que la peinture rouge en spray ne peut égaler.
Capacité des équipements et contraintes de taille
Notre installation de dépôt sous vide exploite deux fours :
- Hauteur intérieure : 210 cm
- Largeur intérieure : 160 cm
- Il s'agit de l'une des plus grandes chambres de dépôt sous vide de Chine destinées à la fabrication de supports d'exposition en PRF.
Pour les accessoires d’exposition dont les dimensions dépassent ces limites, nous proposons deux solutions. Premièrement, l’accessoire peut être conçu comme un ensemble modulaire : plaqué par sections puis assemblé après le placage, les lignes de joint étant positionnées au niveau de ruptures visuelles naturelles (joints, bords ou zones qui seront masquées par d’autres éléments). Deuxièmement, pour les accessoires sur lesquels les lignes de joint ne sont pas acceptables, le placage par nano-pulvérisation est disponible comme alternative, étant entendu que la qualité de finition et la durabilité sont moindres.
Pour les projets nécessitant de grandes quantités d'accessoires identiques (ce qui est courant dans le cadre du déploiement de chaînes de magasins), les deux fours sous vide peuvent fonctionner simultanément, ce qui permet de réduire les délais de livraison.
Spécification des finitions par galvanoplastie — Ce que les équipes VM doivent fournir
Lors de la présentation d'un projet d'accessoire d'exposition galvanisé, les spécifications suivantes nous aident à fournir des échantillons et des devis précis :
Référence des couleurs — Le numéro Pantone ou un échantillon physique de la teinte métallique souhaitée. Les photos sont utiles pour une première discussion, mais elles ne suffisent pas pour la mise au point des couleurs en production, car l'étalonnage de l'écran et l'éclairage utilisé pour la prise de vue influencent la perception des couleurs.
Type de finition — Finition miroir (brillance maximale), semi-brillante ou satinée. Le placage sous vide produit naturellement une finition miroir ; pour réduire la brillance, il faut appliquer une couche de vernis mat, ce qui modifie le toucher de la surface et la façon dont la lumière s’y reflète.
Environnement d'installation — En intérieur ou en extérieur, vitrine (derrière une vitre) ou espace ouvert, durée prévue. Ces critères déterminent les spécifications en matière de protection contre les UV et permettent de choisir entre le dépôt sous vide et le dépôt physique en phase vapeur (PVD) comme méthode appropriée.
Dimensions maximales — Les dimensions de chaque élément déterminent si l'accessoire s'adapte à notre chambre à vide (210 × 160 cm) ou s'il doit être conçu sous forme d'ensemble modulaire.
→ Découvrez l'ensemble de nos capacités de fabrication
→ Découvrez le projet éphémère YSL Beauty : des logos en miroir plaqués or