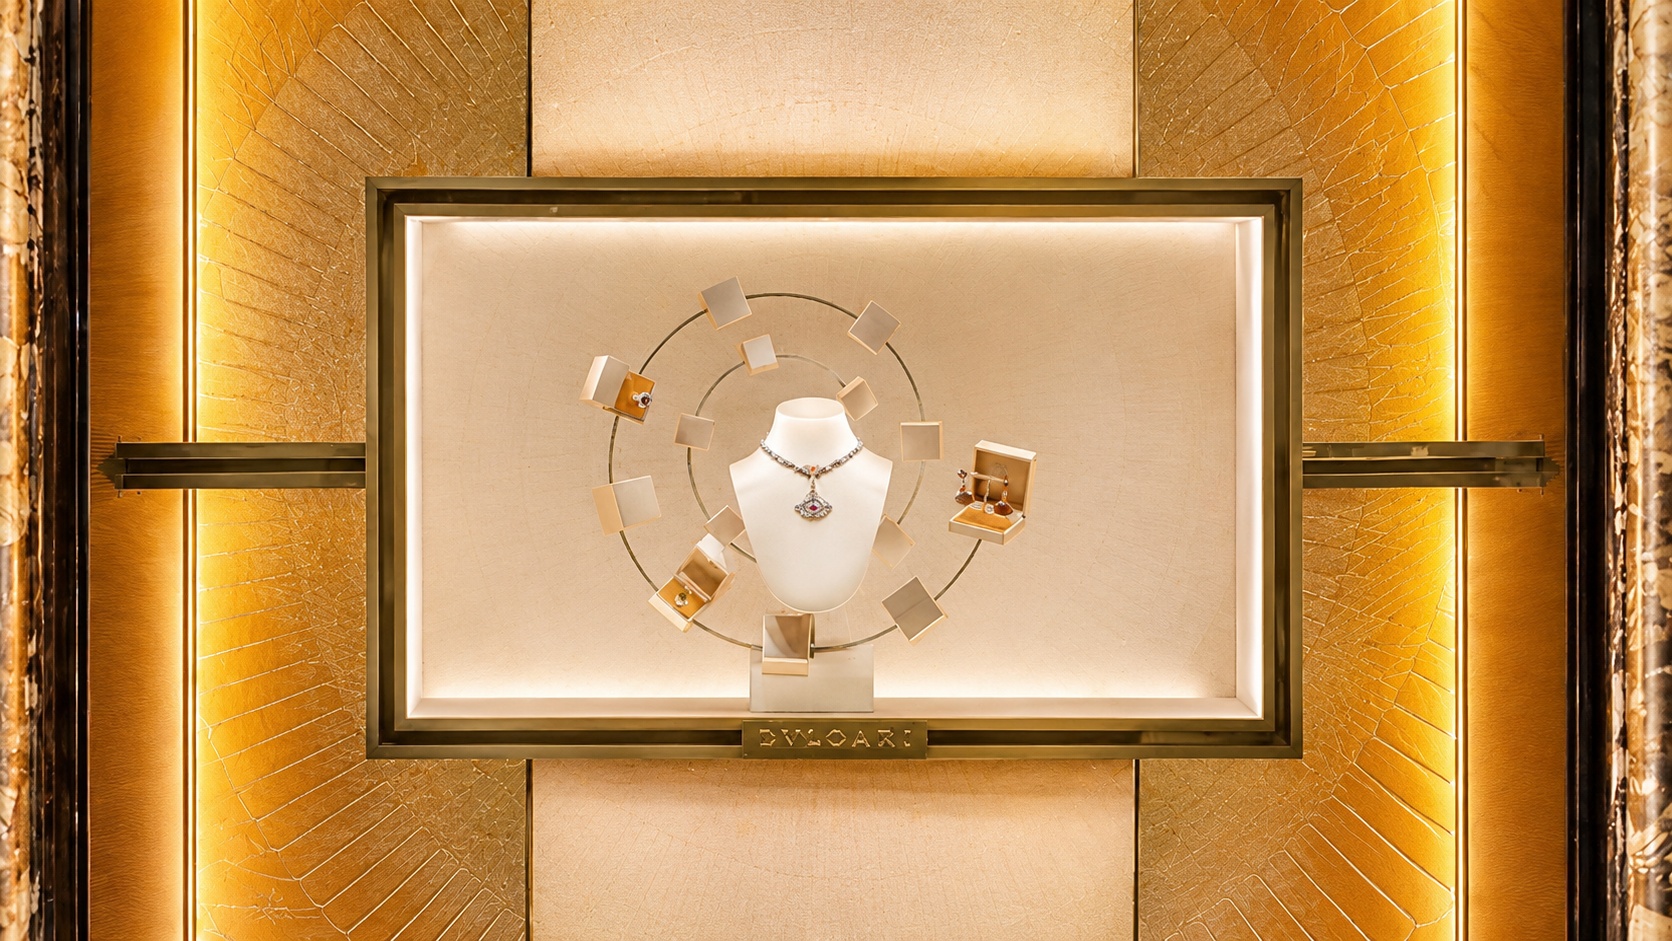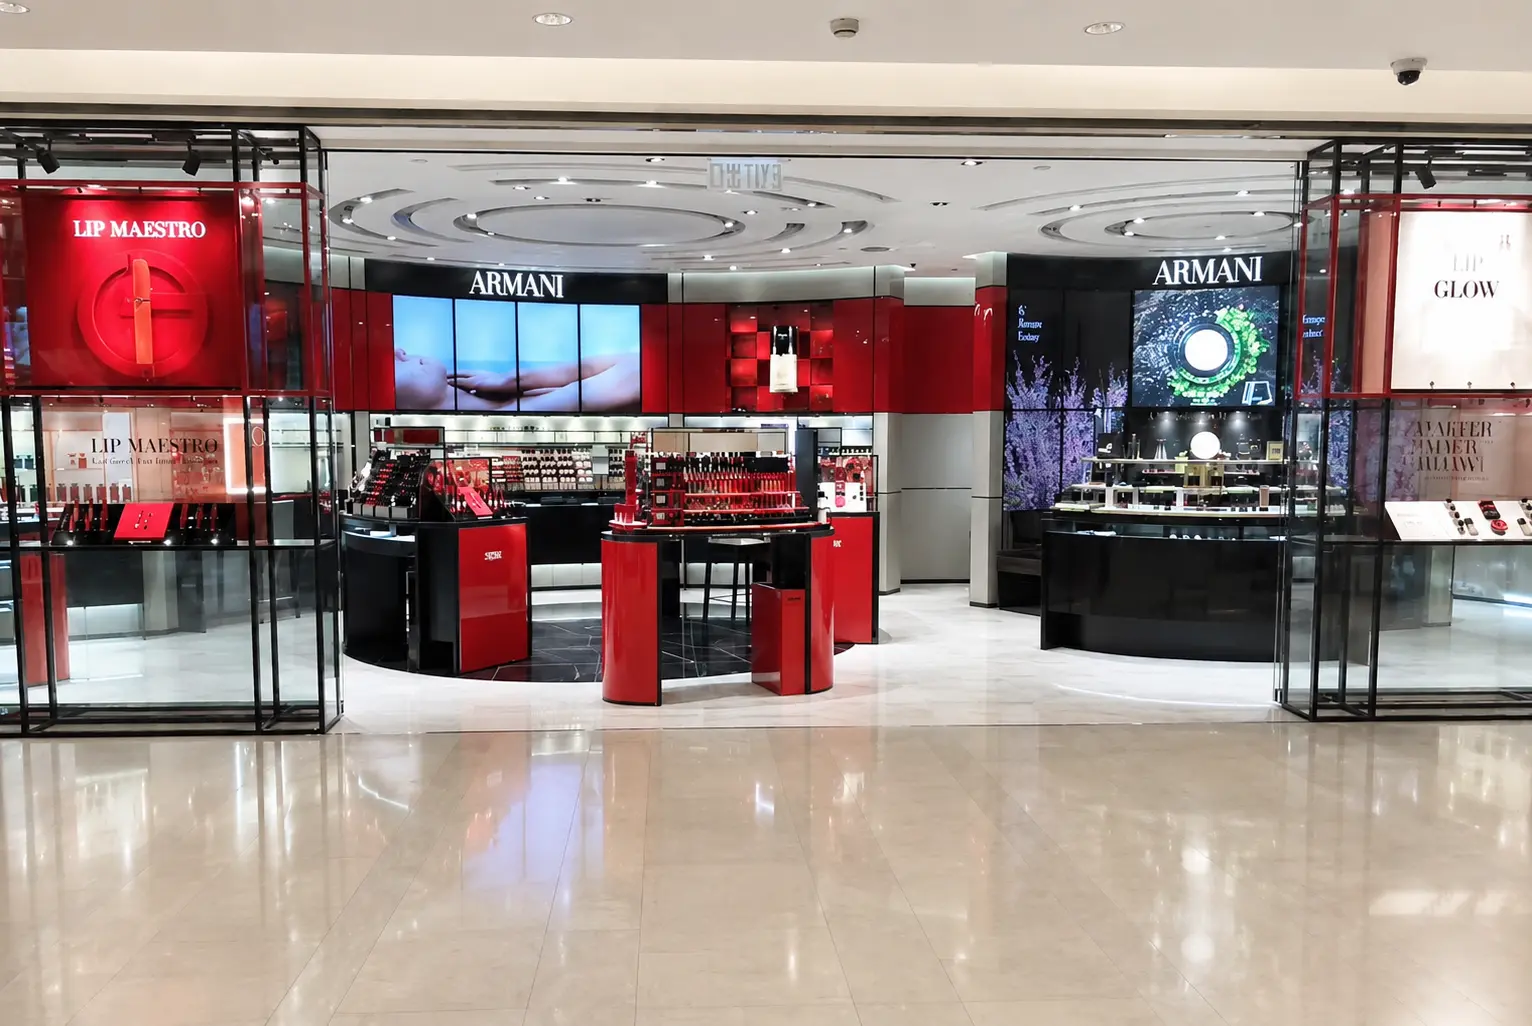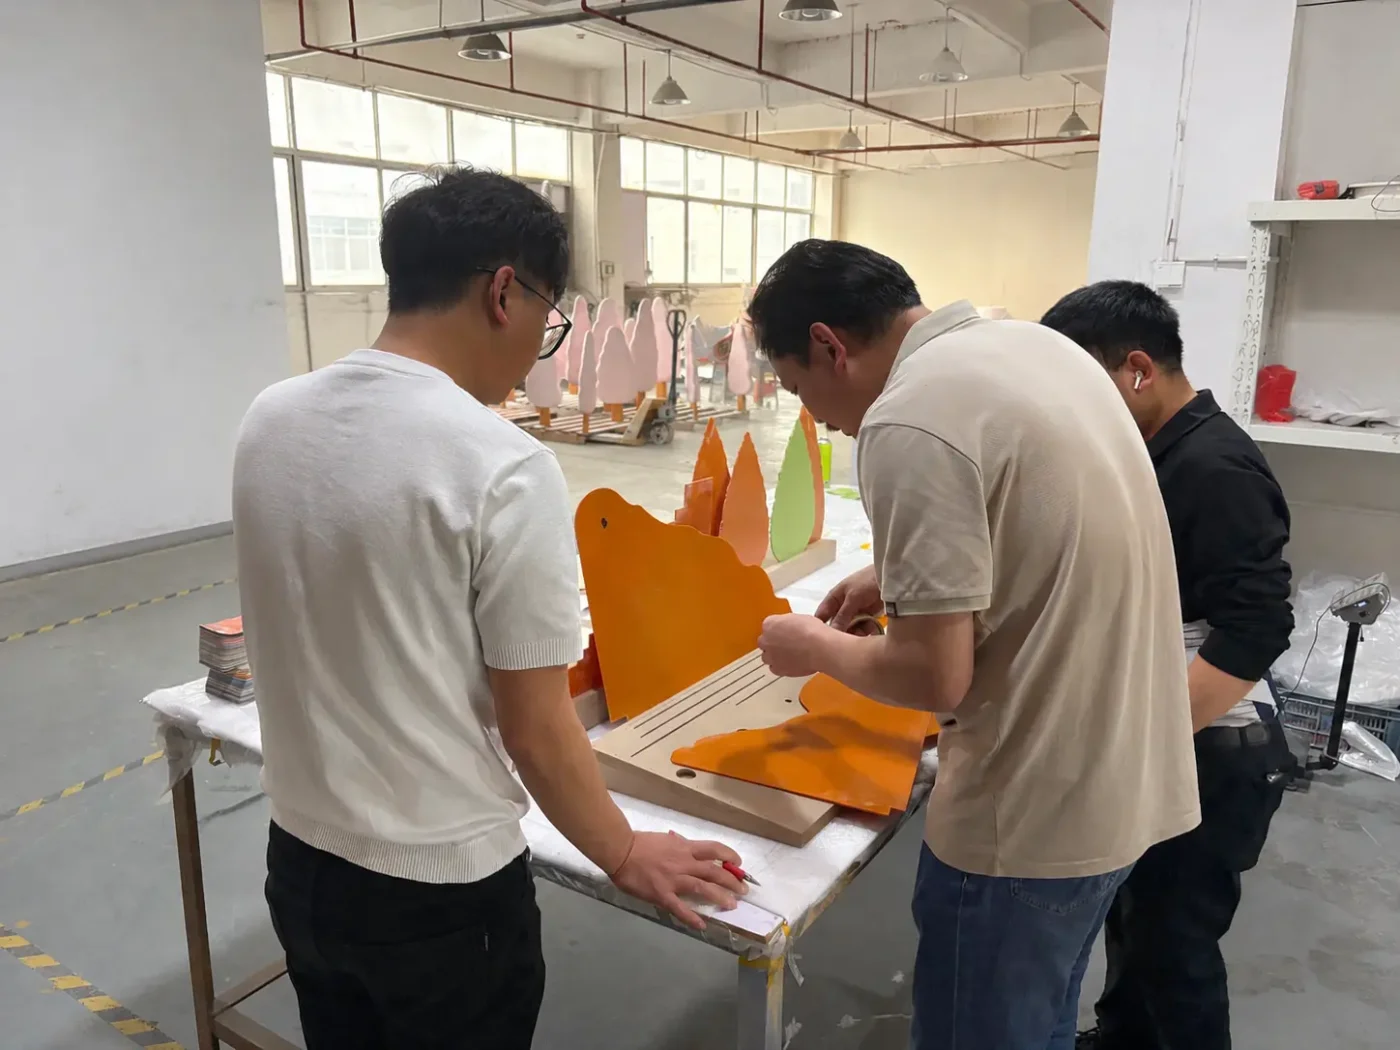
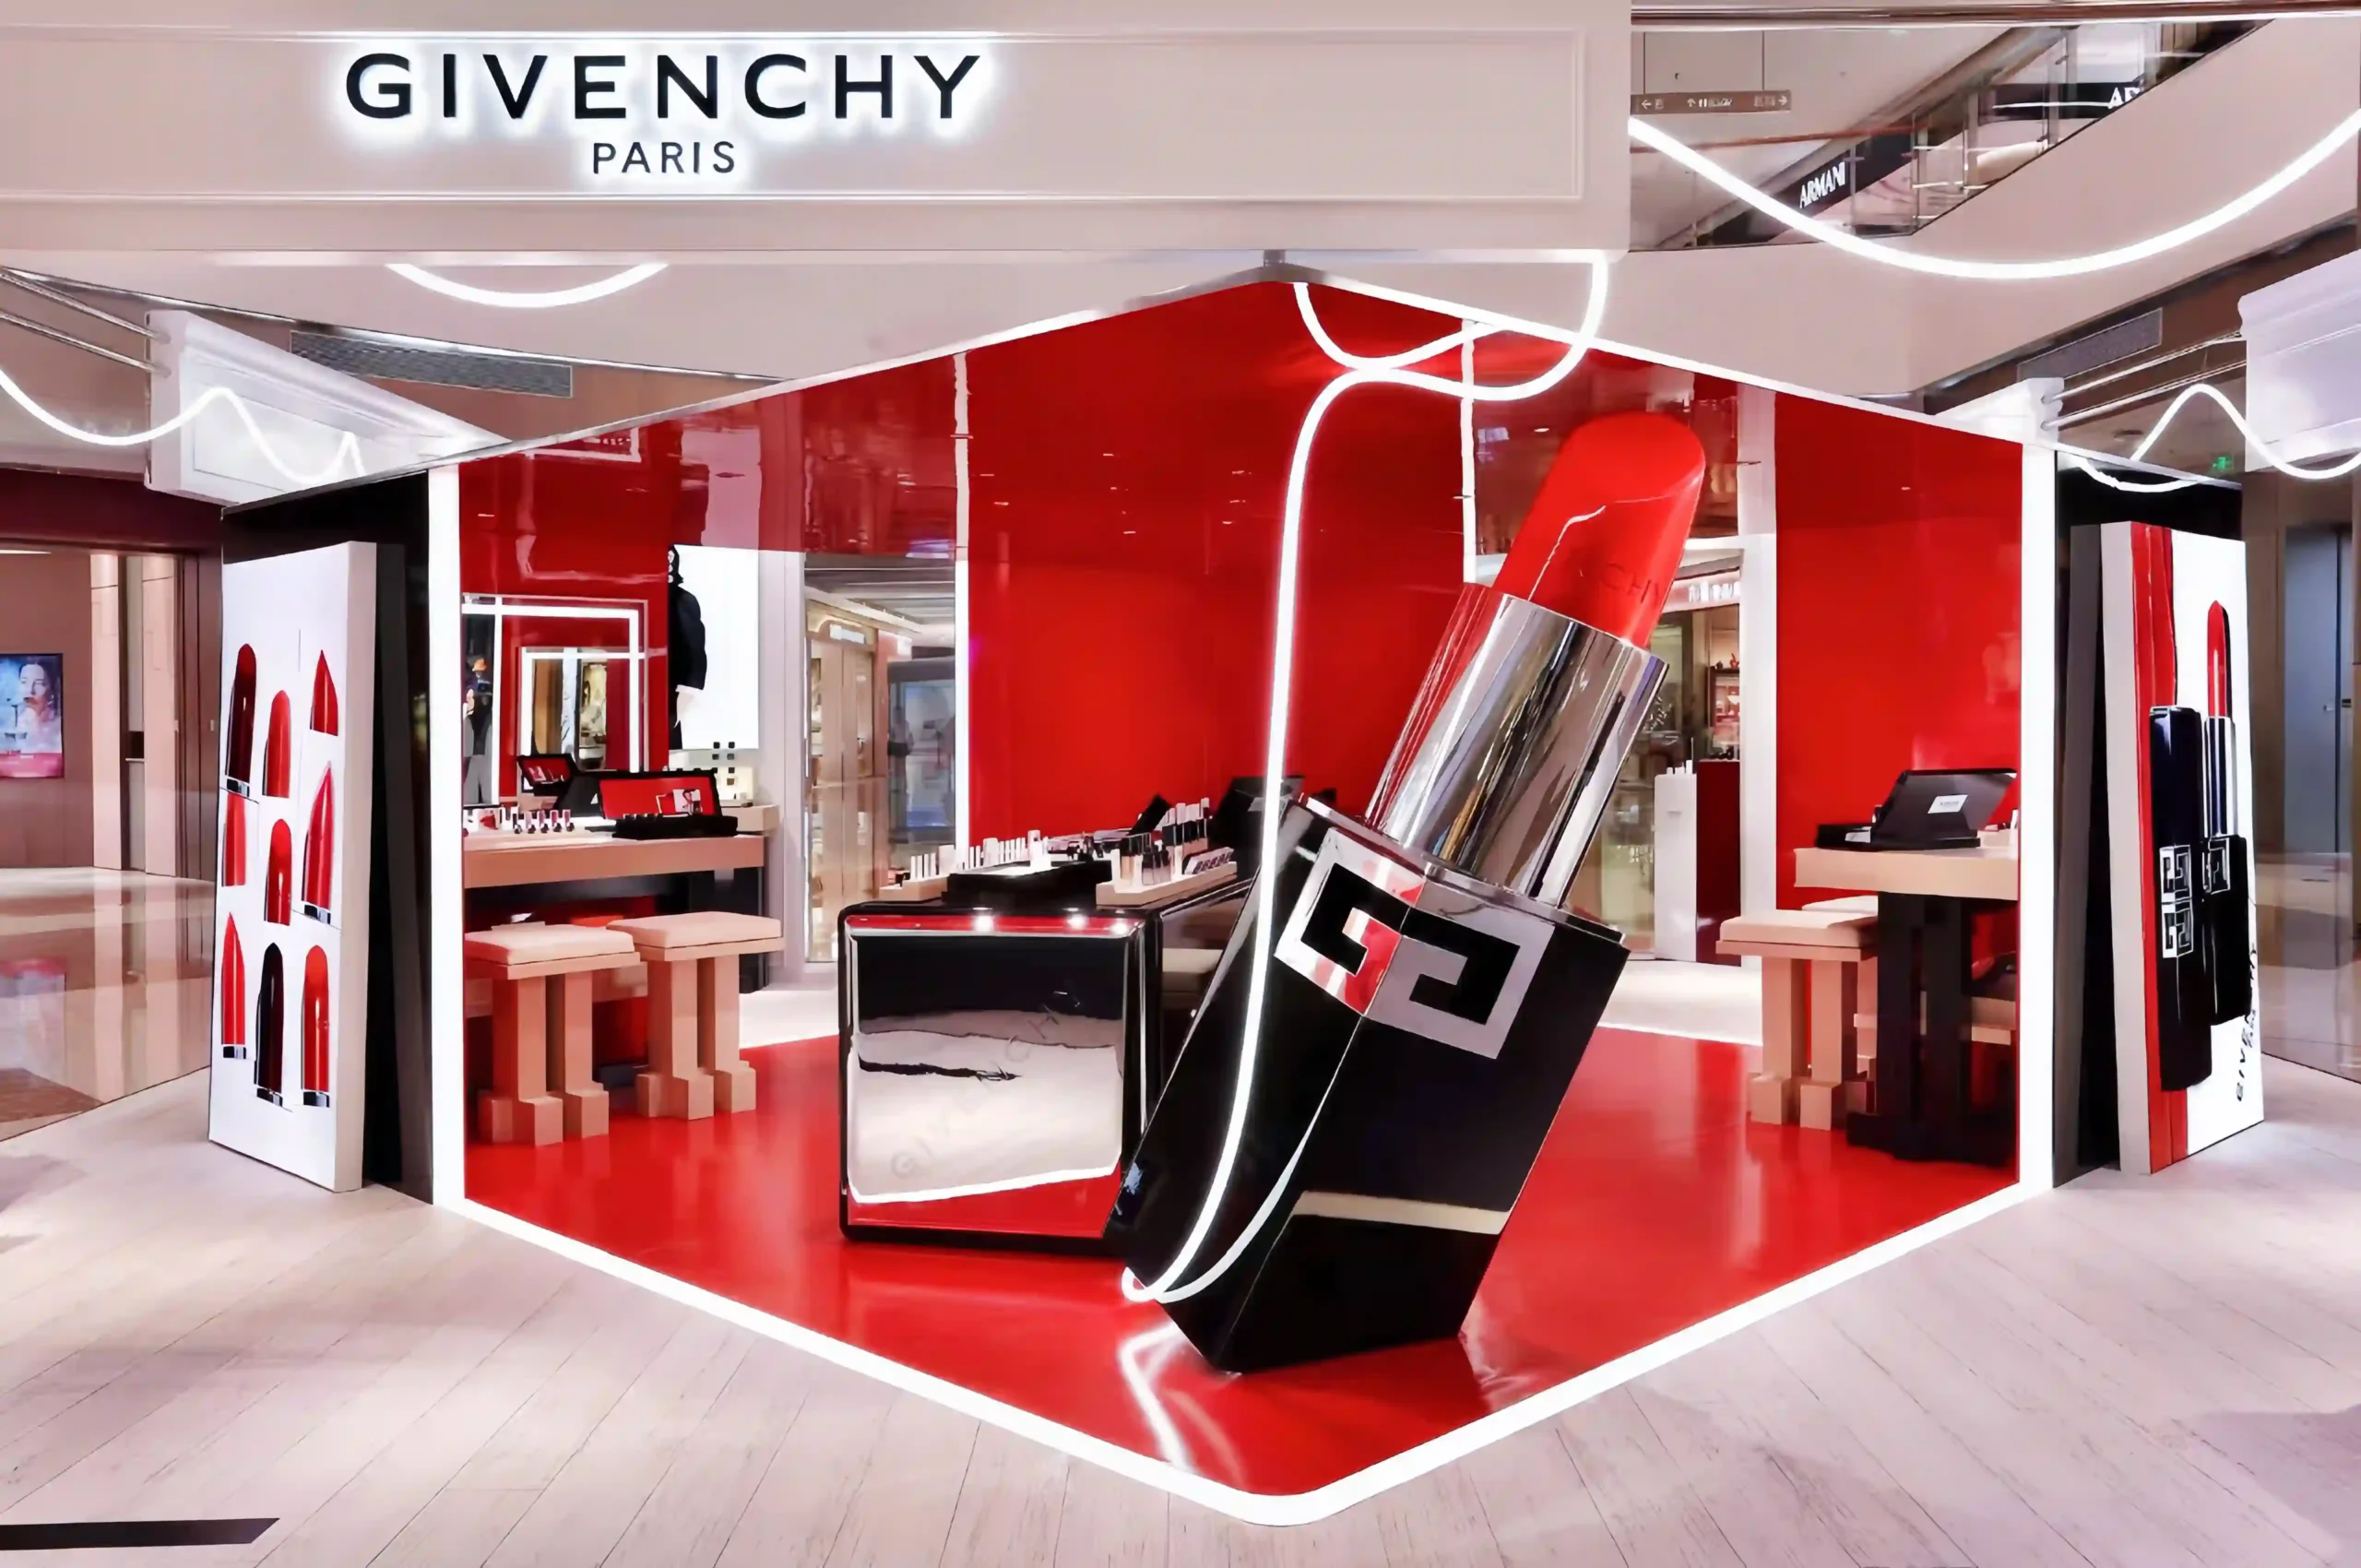
Le métal constitue la structure porteuse de la plupart des installations d’affichage en magasin. Même les projets qui, vus de l’extérieur, semblent être en fibre de verre ou en acrylique reposent généralement sur une ossature métallique interne pour assurer leur stabilité, leur fixation et la répartition des charges. Quant aux éléments de présentation destinés à donner l’impression d’être en métal — socles en acier inoxydable poli, lettres de marque en laiton brossé, formes architecturales chromées —, les choix de fabrication déterminent directement si l’ensemble final aura un aspect luxueux ou industriel.
Cet article traite des choix de matériaux, des méthodes de découpe et de formage, des techniques de soudage et des options de finition de surface utilisées dans la fabrication de présentoirs métalliques destinés au secteur de la vente au détail de luxe.
Choix des matériaux — Quel métal pour quelle application ?
Le choix entre l'acier inoxydable, l'acier doux (fer), l'aluminium, le laiton et le cuivre ne se résume pas à une simple question de coût. Chaque métal présente des propriétés de fabrication spécifiques qui déterminent les formes réalisables, les finitions possibles et les performances du présentoir dans son environnement de vente.
Acier inoxydable (nuances 304 et 316)
L'acier inoxydable est le matériau de prédilection pour les présentoirs de luxe destinés à la vente au détail, où la surface métallique elle-même constitue la finition visible. La nuance 304 est utilisée pour la plupart des applications en intérieur dans le secteur de la vente au détail ; la nuance 316 est préconisée lorsque l'installation se trouve à proximité de zones côtières ou dans des environnements extérieurs où la corrosion due à l'air salin constitue un risque.
Le principal avantage de l’acier inoxydable est qu’il peut être poli jusqu’à obtenir un véritable fini miroir sans aucun revêtement appliqué : le matériau de base lui-même constitue la surface finale. Cela élimine le risque de délamination du placage ou d’usure du revêtement tout au long de la durée de vie de l’accessoire. En contrepartie, il présente des inconvénients en termes de poids (l’acier inoxydable est environ 2,5 fois plus lourd que l’aluminium à dimensions équivalentes) et de coût (tant le coût du matériau que celui de la main-d’œuvre de fabrication sont plus élevés que pour l’acier doux).
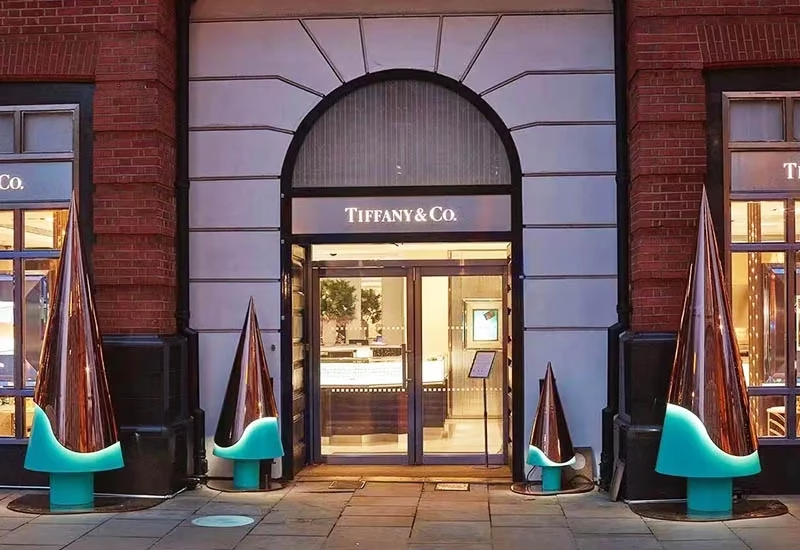
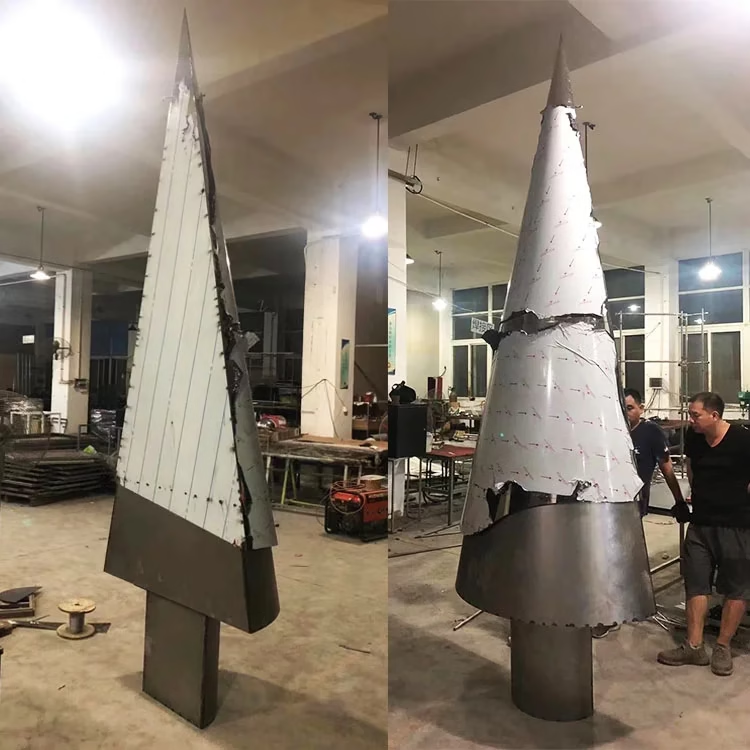
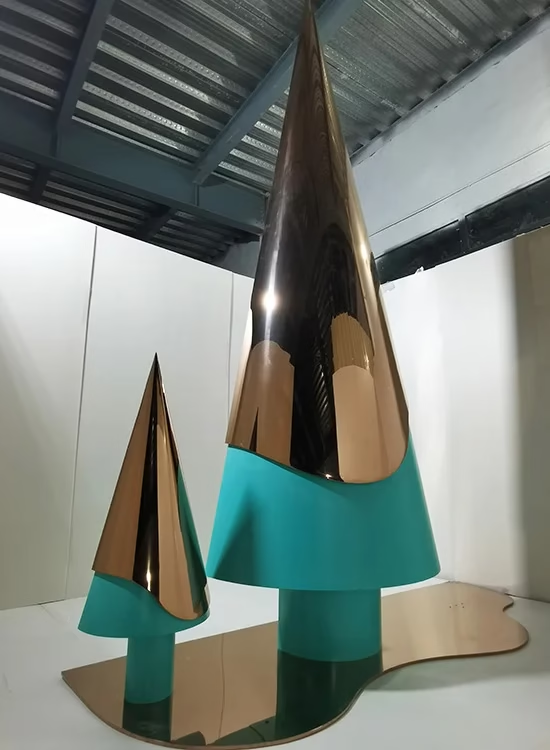
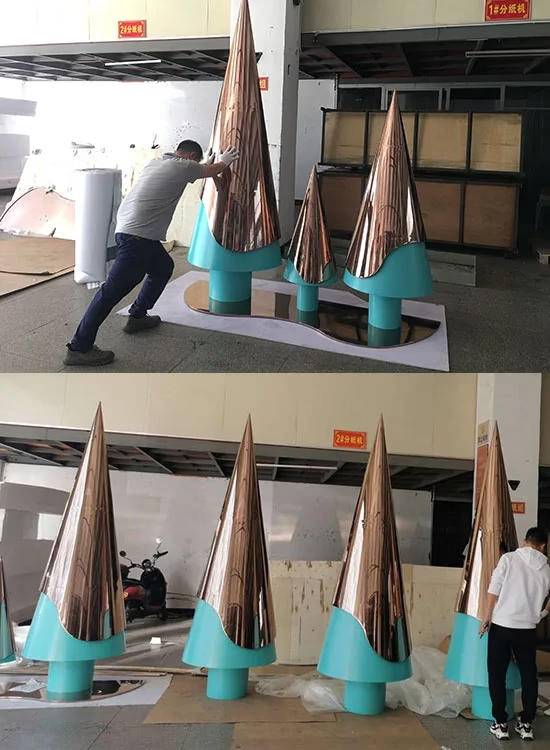
Pour notre projet de sapin de Noël « Tiffany » — une installation sculpturale en acier inoxydable de 3,5 mètres destinée aux entrées des magasins phares —, l'acier de nuance 304 a été choisi car l'œuvre devait présenter une finition polie miroir sur de grands panneaux plats, résister aux charges dues au vent en extérieur au niveau des entrées, et conserver son aspect pendant plusieurs saisons de fêtes sans nécessiter de retouche.
Acier doux (tôle d'acier / tôle galvanisée)
L'acier doux est utilisé lorsque la structure métallique doit être revêtue (par thermolaquage, peinture ou galvanoplastie) plutôt que de rester à l'état brut et visible. Il est nettement plus facile à souder et à façonner que l'acier inoxydable, et son coût est inférieur d'environ 40 à 50%.
La plupart des structures internes — le squelette à l'intérieur d'une sculpture en fibre de verre, les supports de fixation derrière un panneau en acrylique, la structure de base d'un socle d'exposition — sont fabriquées en acier doux. Pour les supports d'exposition dont la surface métallique sera visible mais recouverte d'un revêtement (peinture en poudre noire mate, peinture en spray Pantone sur mesure ou finition par galvanoplastie), l'acier doux est le choix approprié car le revêtement masque le matériau de base et permet de réaliser des économies substantielles au niveau de la fabrication.
Le seul inconvénient est la corrosion. L'acier doux non revêtu rouille. Pour toute application dans laquelle l'élément de soutien risque d'être exposé à l'humidité (installations en extérieur, transport dans des climats humides), l'acier doit être galvanisé ou revêtu avant la livraison.
Aluminium
L'aluminium est privilégié lorsque le poids constitue la principale contrainte. Avec une densité représentant environ un tiers de celle de l'acier, c'est le matériau de choix pour les éléments d'exposition suspendus, les supports devant être repositionnés fréquemment (installations éphémères, expositions itinérantes) et les œuvres de grande envergure pour lesquelles l'acier de construction nécessiterait une fixation renforcée.
Le compromis réside dans la finition de surface. L'aluminium ne se polit pas jusqu'à obtenir le même brillant miroir que l'acier inoxydable : la structure de son grain produit un reflet légèrement plus doux. Il nécessite également une anodisation ou un revêtement pour le protéger contre la corrosion, alors que l'acier inoxydable est intrinsèquement résistant à la corrosion. Le soudage de l'aluminium nécessite le procédé TIG (Tungsten Inert Gas) et une technique spécialisée ; il est moins tolérant que le soudage de l'acier et plus sujet à la déformation.
Laiton et cuivre
Le laiton et le cuivre sont des matériaux haut de gamme utilisés dans le secteur du commerce de luxe pour leurs teintes chaudes caractéristiques : le laiton présente une couleur dorée riche et discrète, tandis que le cuivre se pare d’une patine vivante au fil du temps. Tous deux sont nettement plus onéreux que l’acier, et leur fabrication est plus longue en raison de la tendreté de ces matériaux et de leur tendance à s’écrouir lors du formage.
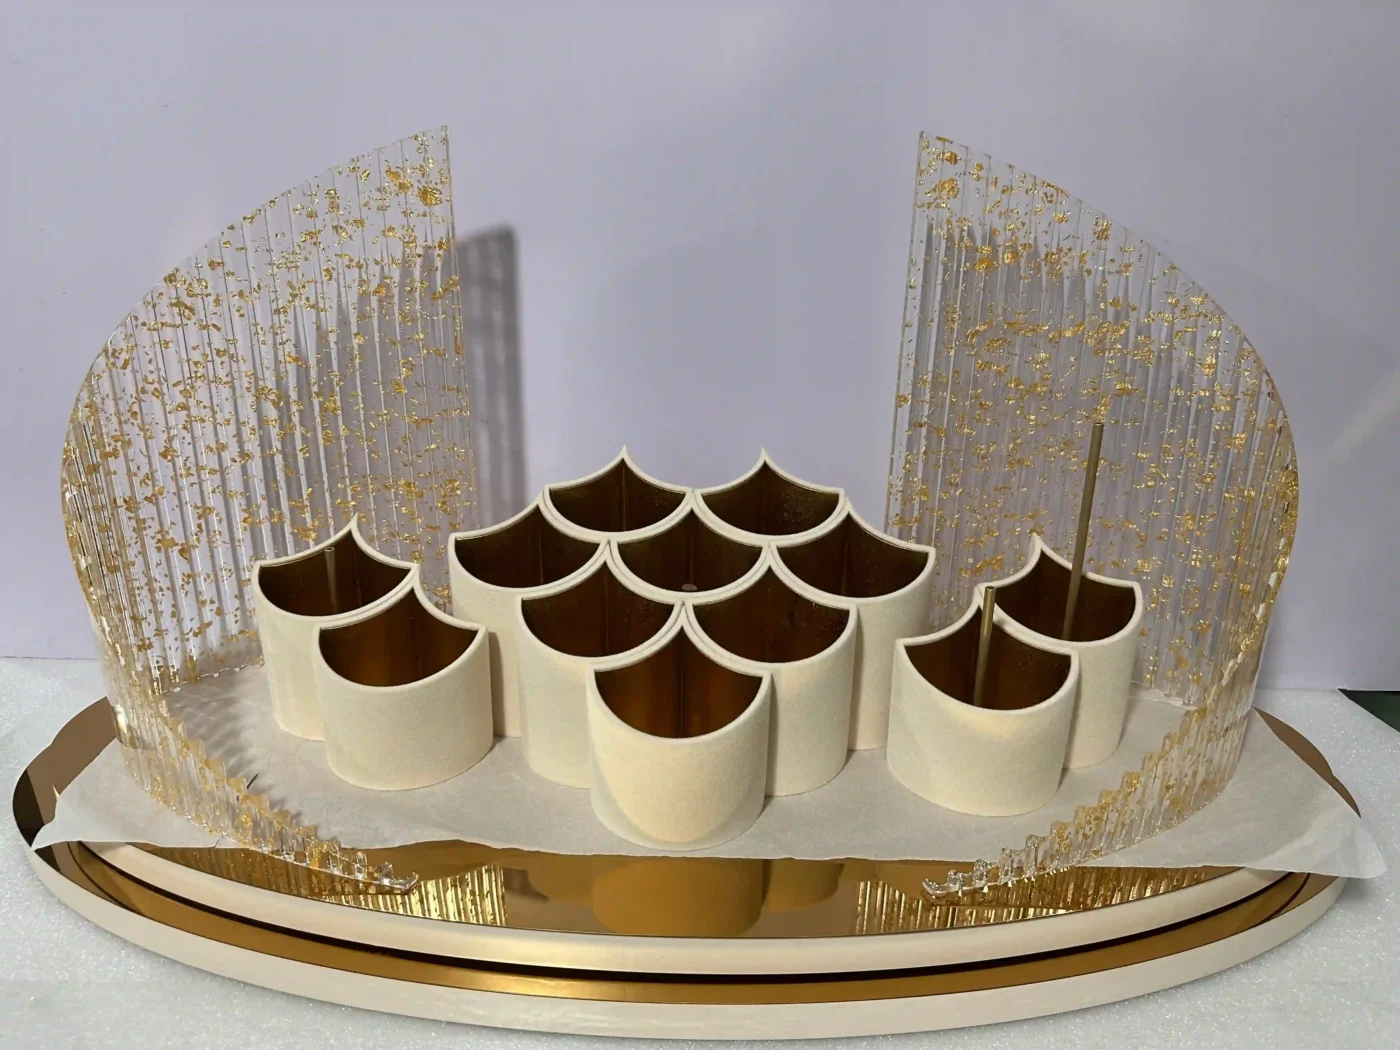
Dans la pratique, le laiton massif et le cuivre sont utilisés de manière sélective — pour les ferrures apparentes, les bandes de chant, les petits éléments décoratifs et les lettres du logo, lorsque la teinte du matériau fait partie intégrante de l’intention de conception. Pour les grandes structures d'exposition qui doivent donner l'impression d'être en laiton ou en cuivre, l'approche la plus économique consiste à utiliser de l'acier inoxydable ou de l'acier doux avec une finition PVD ou galvanoplastique dans la teinte souhaitée.
Méthodes de découpe
Découpe au laser
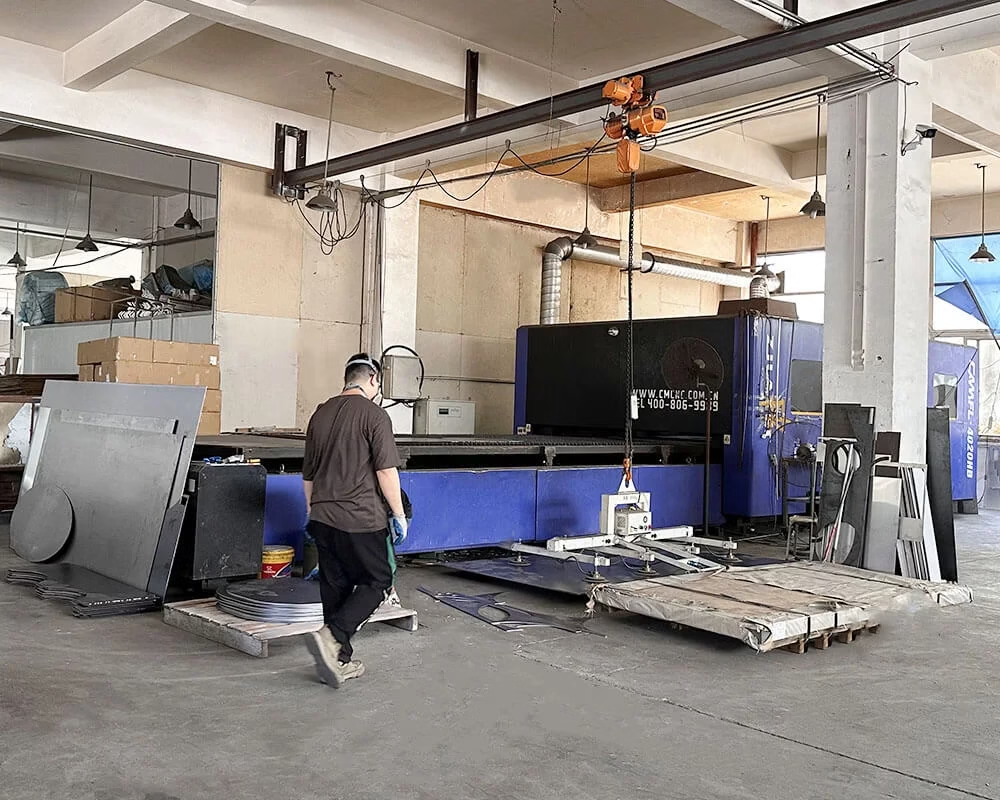
La découpe au laser est la principale méthode utilisée pour l'usinage de tôles plates dans la fabrication d'éléments d'exposition. Notre site dispose d'un laser à fibre de 6 000 W doté d'une zone de travail de 3 000 mm × 1 500 mm, capable de traiter de l'acier inoxydable d'une épaisseur maximale de 20 mm et de l'aluminium d'une épaisseur maximale de 25 mm.
Pour les accessoires de présentation, la découpe au laser est utilisée pour réaliser des formes profilées (silhouettes, logos, panneaux décoratifs), des supports de fixation et des éléments de quincaillerie, ainsi que des composants découpés avec précision qui s’assemblent pour former des structures tridimensionnelles. Le bord de coupe est suffisamment net pour qu’aucune finition secondaire ne soit nécessaire dans la plupart des applications, ce qui représente un gain de temps et une économie considérables par rapport aux méthodes de découpe mécaniques telles que le plasma ou le jet d’eau.
La contrainte réside dans l'épaisseur du matériau. Pour les profilés pleins d'une épaisseur supérieure à 25 mm, ou pour les profilés tubulaires et de structure, nous recourons plutôt au sciage CNC ou à la découpe à la scie à ruban.
Poinçonnage et rainurage CNC
Le poinçonnage CNC est utilisé pour réaliser des motifs de perçage répétitifs, des fentes d'aération et des assemblages à languettes et rainures dans les composants en tôle. Il est plus rapide que la découpe au laser pour ces opérations spécifiques, car l'outil de poinçonnage enlève la matière en un seul passage, au lieu de tracer un parcours de découpe.
Les machines à rainurer servent à créer les rainures et les rainures qui permettent aux panneaux de tôle de s'emboîter sans fixations apparentes — une technique fréquemment utilisée dans la fabrication de présentoirs, où l'ensemble assemblé doit présenter un aspect homogène.
Formage — Cintrage, laminage et façonnage
Pliage sur presse plieuse
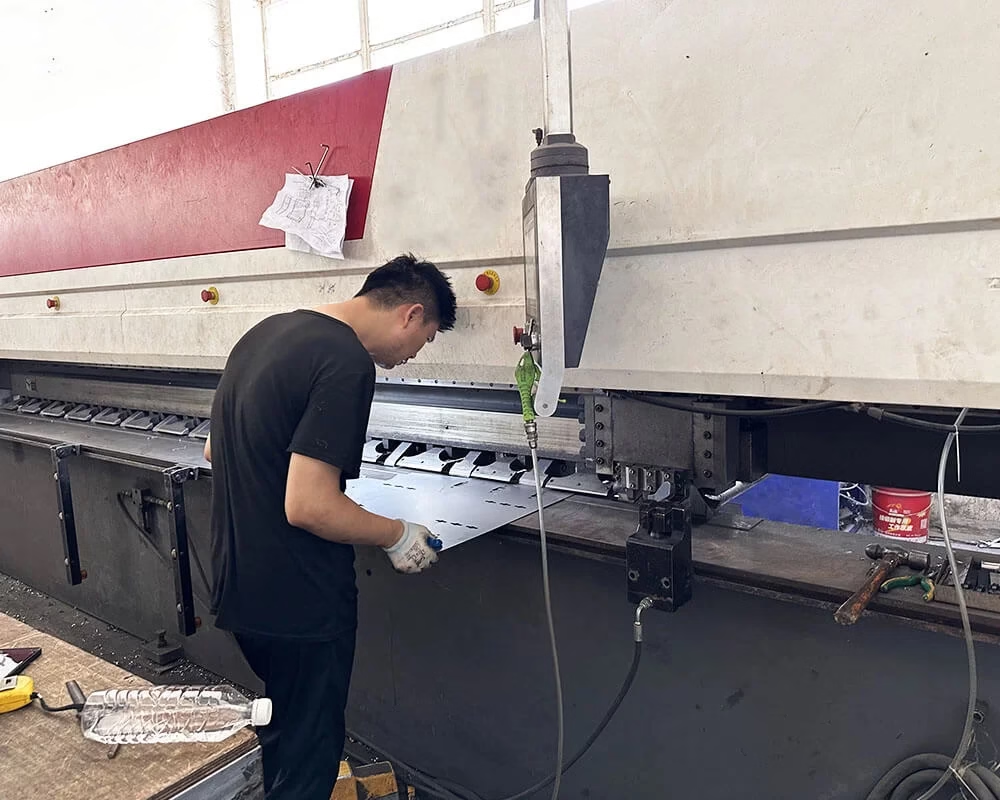
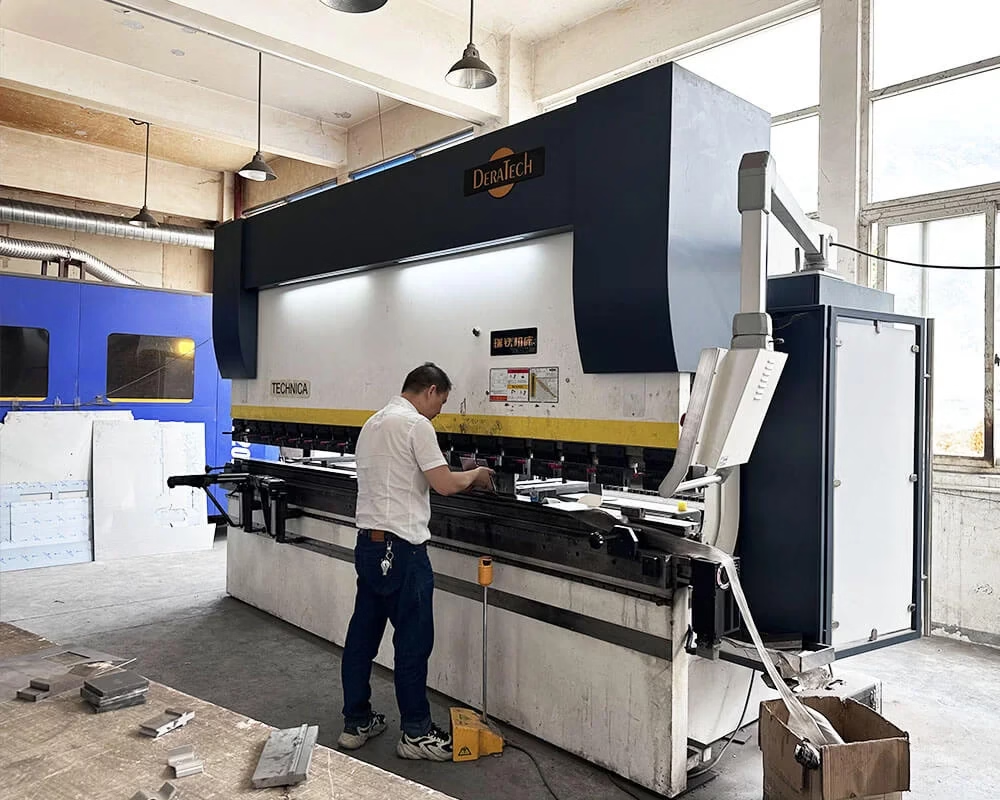
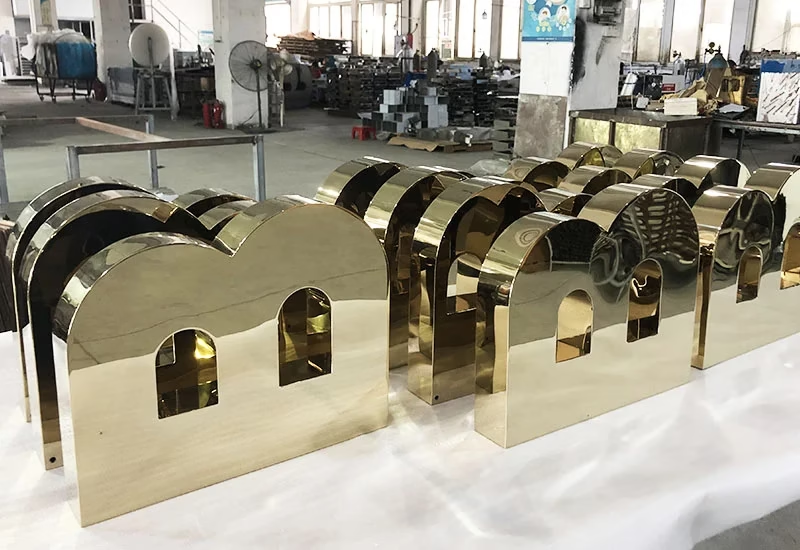
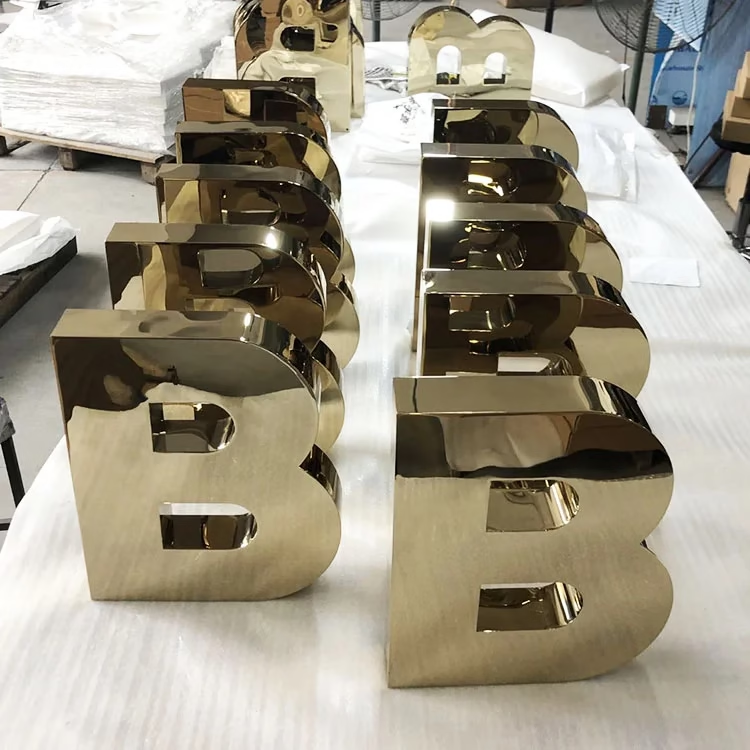
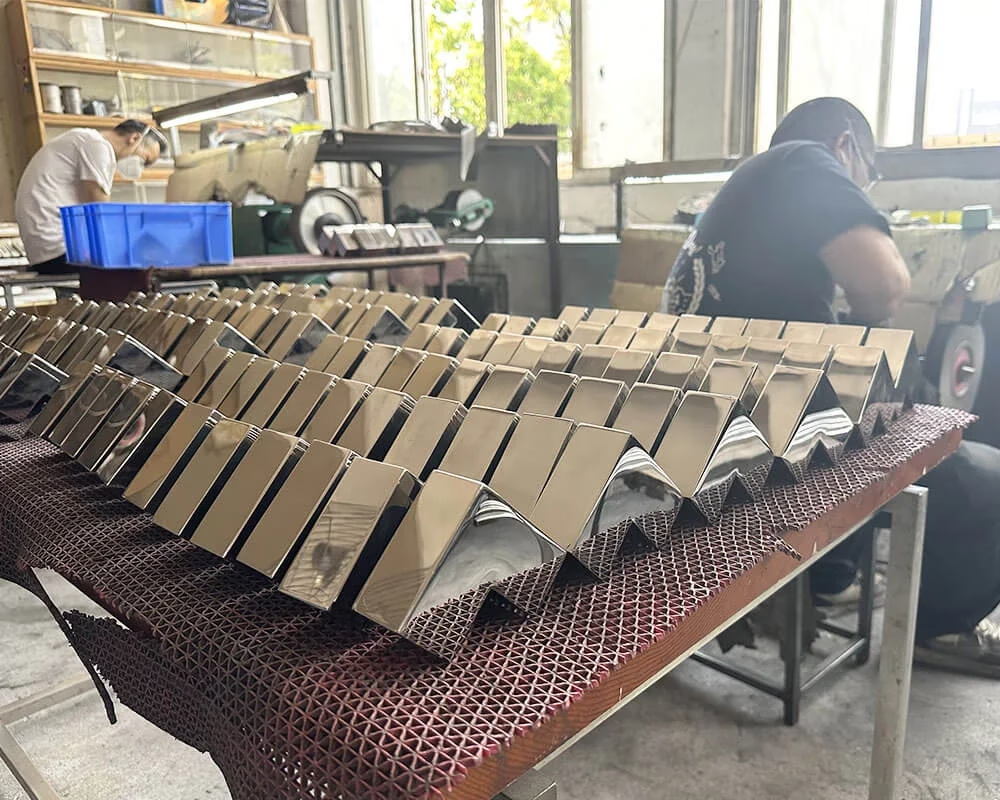
Le pliage à la presse plieuse permet de donner une forme tridimensionnelle à une tôle plate. Nos machines de pliage offrent une précision de positionnement de 0,1 mm, ce qui est essentiel pour les structures d'exposition où plusieurs panneaux pliés doivent s'assembler selon des angles précis et présenter des bords affleurants.
Pour le projet de lettrage de la marque Hugo Boss — un “ B ” en 3D de grande envergure réalisé à partir d’une tôle d’acier inoxydable pliée —, le profil de la lettre nécessitait des pliages composés présentant des rayons variables sur une même pièce. Chaque pliage devait présenter une précision de 0,1 mm afin de garantir que les courbes de la lettre s’alignent correctement une fois les panneaux soudés entre eux. Un écart de 0,5 mm au niveau du premier pliage se répercuterait sur les plis suivants, entraînant un écart visible ou un désalignement au niveau du joint d’assemblage final.
Roulement
Les machines à cintrer transforment les tôles plates en formes cylindriques ou coniques : colonnes d'affichage, structures tubulaires, panneaux courbés. Le procédé consiste à faire passer la tôle entre trois rouleaux réglables qui courbent progressivement le métal jusqu'à obtenir le rayon souhaité.
Dans le domaine des supports d'exposition, le laminage est utilisé pour les socles, les piédestaux cylindriques et les coques structurelles courbes des éléments d'exposition de grand format. Le rayon de courbure minimal dépend de l'épaisseur et du type de matériau : les épaisseurs plus fines en acier doux permettent d'obtenir des courbes plus serrées que l'acier inoxydable épais.
Soudage — Choisir la méthode adaptée à l'application
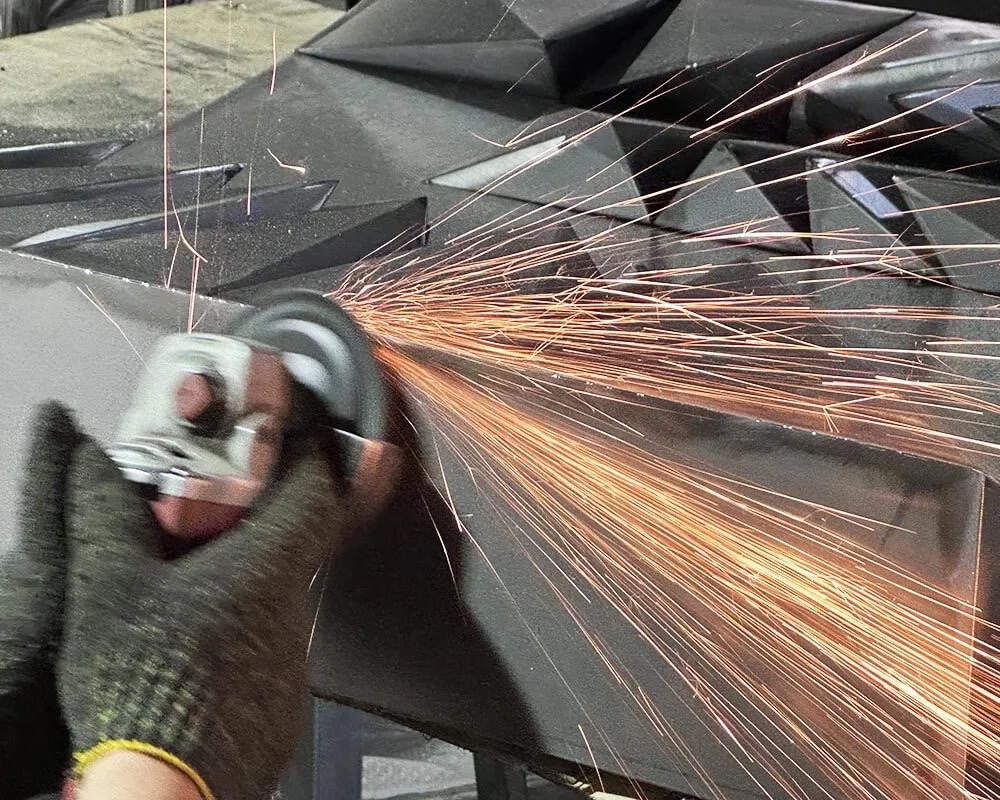
C'est au niveau du soudage que la fabrication d'accessoires d'exposition en métal se distingue le plus de la tôlerie générale. Dans la fabrication industrielle, la priorité est donnée à la résistance structurelle : la soudure doit tenir. Dans la fabrication d'accessoires d'exposition, la soudure doit tenir tout en restant invisible. Chaque choix en matière de soudage est dicté par l'aspect que prendra le joint sur la surface finie.
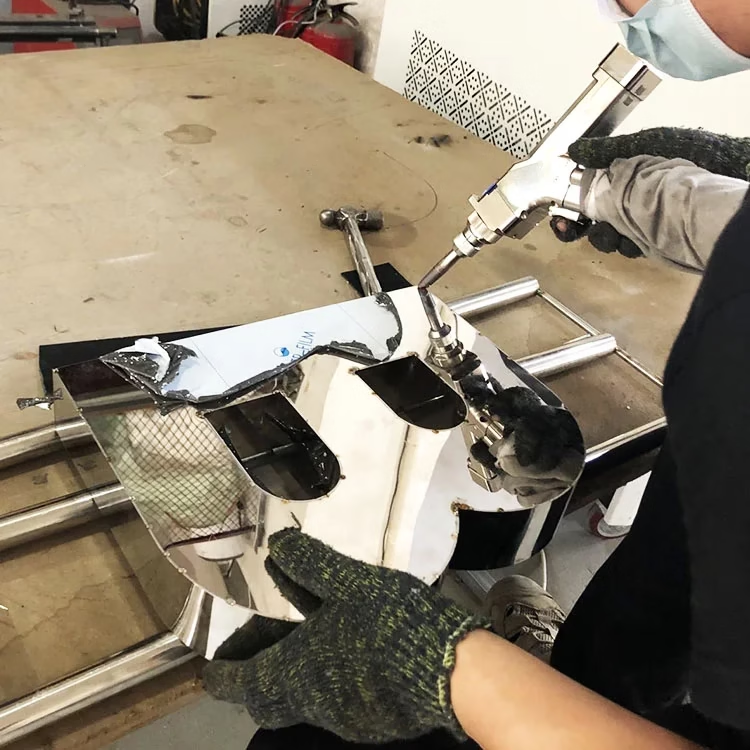
Soudage au laser
Le soudage au laser est la méthode de choix pour les supports d'exposition dont la zone de soudure sera visible sur la finition finale. Le laser produit une zone affectée par la chaleur (HAZ) extrêmement étroite, ce qui se traduit par une distorsion moindre du métal environnant et un cordon de soudure plus fin et plus net. Après meulage et polissage, une soudure au laser sur de l'acier inoxydable peut devenir pratiquement invisible : le joint se fond dans la surface miroitante.
Le projet du sapin de Noël Tiffany a fait appel au soudage au laser tout au long de sa réalisation, car l'ensemble de la pièce a été poli jusqu'à obtenir un fini miroir. Toute soudure classique aurait laissé une marque de chaleur visible ou une dépression à la surface que le polissage n'aurait pas pu éliminer entièrement.
Soudage TIG (à l'arc sous argon)
Le soudage TIG est utilisé pour les assemblages de matériaux plus épais, les raccords structurels et les zones destinées à être revêtues plutôt qu'à être polies pour obtenir une finition miroir. Il produit une soudure plus résistante que le soudage au laser, mais une zone affectée thermiquement (HAZ) plus large, ce qui entraîne davantage de déformations superficielles qui doivent être meulées et rebouchées si une finition miroir est requise.
Pour les accessoires de présentation présentant des finitions peintes ou thermolaquées, le soudage TIG est la méthode standard : le revêtement masque la zone de soudure, de sorte que la zone affectée plus large (HAZ) ne pose pas de problème. Pour les accessoires en acier inoxydable présentant des finitions brossées, le soudage TIG est acceptable car la texture brossée masque visuellement les légères irrégularités de surface qui seraient visibles avec un polissage miroir.
Soudage par points
Le soudage par points est utilisé pour les assemblages de tôles fines, en particulier pour les éléments structurels internes et les zones où l'assemblage ne sera pas visible. Il s'agit de la méthode de soudage la plus rapide et elle ne produit pas de cordon de soudure, mais elle laisse une petite marque de chaque côté de l'assemblage, visible sur les surfaces non peintes.
Pour les supports d'exposition, le soudage par points se limite aux structures internes : fixations entre les supports et le châssis, plaques de renfort et ossature structurelle à l'intérieur d'un ensemble d'exposition plus grand.
Options de finition de surface
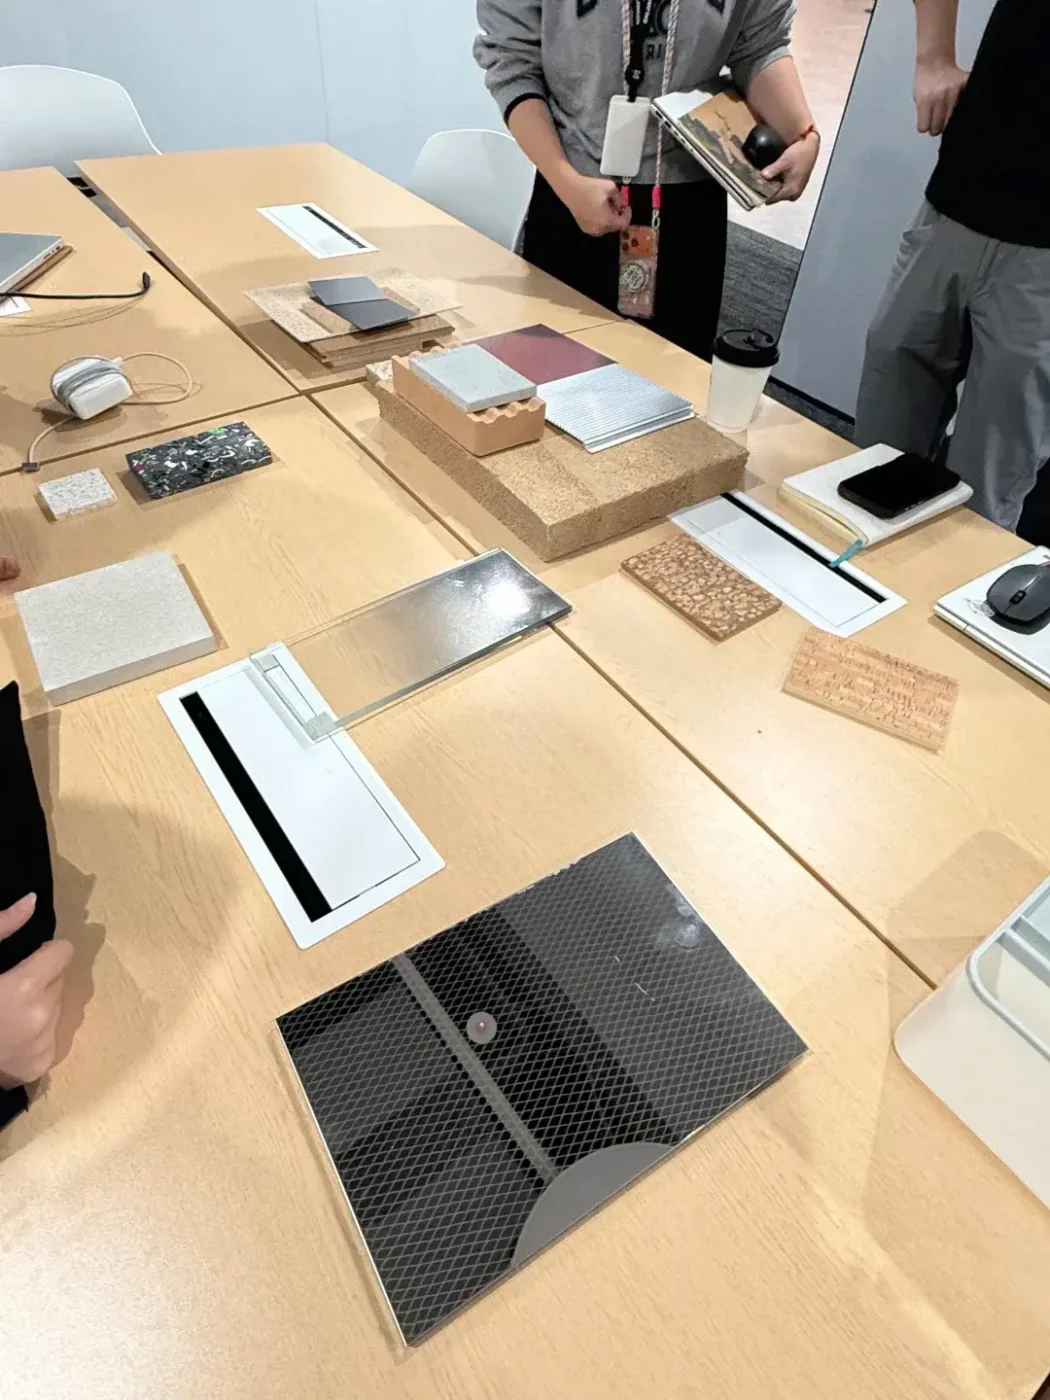
La finition de surface est ce que voit le spectateur. L'ensemble de la chaîne de fabrication — choix des matériaux, découpe, formage, soudage — sert à préparer le traitement de surface final. Voici les méthodes de finition utilisées pour les supports d'exposition en métal.
Polissage miroir
Polissage mécanique réalisé à l'aide d'abrasifs de plus en plus fins, avec une finition à la pâte diamantée. Permet d'obtenir un brillant de type 98%+ sur l'acier inoxydable. Il s'agit d'un processus très exigeant en main-d'œuvre — le polissage d'un seul grand panneau peut nécessiter plusieurs heures — mais qui produit une finition qu'aucun revêtement appliqué ne peut égaler. La surface est le métal lui-même, et non un revêtement appliqué sur le métal.
Le polissage miroir est recommandé lorsque l'effet recherché est celui d'un “ vrai métal ”, lorsque l'accessoire sera observé de près et lorsque la finition doit résister pendant plusieurs saisons sans nécessiter de retouche.
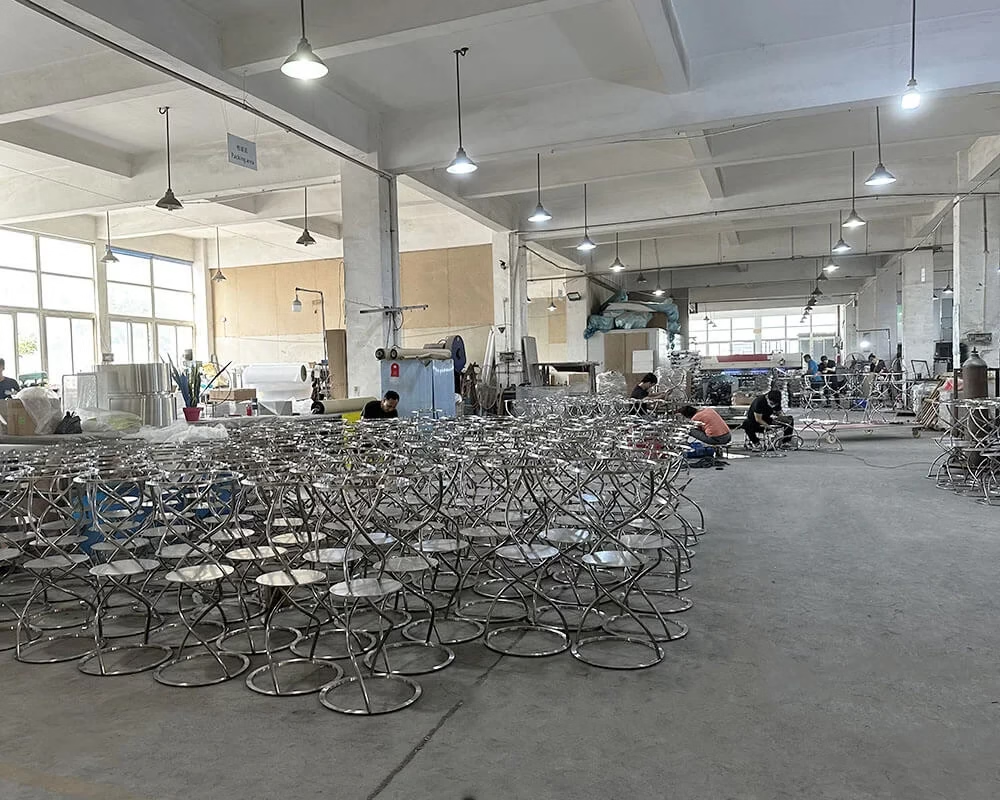
PVD (dépôt physique en phase vapeur)
Le procédé PVD permet de déposer une fine couche de composé métallique sur la surface métallique polie. Les teintes disponibles sont notamment l'or (nitrure de titane), l'or rose, le gris métallisé et le noir. Les revêtements PVD sont extrêmement résistants — plus durs que le métal de base — et conservent leur aspect pendant plus de 15 ans en intérieur.
Le PVD est la méthode de finition privilégiée lorsqu'une surface métallique colorée est requise sur un substrat métallique. Contrairement à la galvanoplastie sur FRP (qui permet d'obtenir une couleur grâce à une laque teintée appliquée sur du chrome), le PVD sur métal dépose directement le matériau coloré, ce qui permet d'obtenir une surface plus durable et plus résistante à l'abrasion.
Peinture en poudre
Poudre sèche appliquée par voie électrostatique, puis durcie à chaud pour former un revêtement durable et uniforme. Disponible dans toutes les couleurs RAL ou Pantone, y compris les teintes métallisées, les textures et les finitions mates. Le revêtement par poudre est la méthode de finition standard pour les accessoires de présentation dont la surface visible est d’une couleur unie plutôt que du métal nu.
Par rapport à la peinture au pistolet humide, le revêtement par poudre offre une épaisseur de film plus uniforme, une meilleure adhérence et une résistance supérieure aux écaillures. Ce procédé est plus respectueux de l'environnement (aucune émission de solvants) et plus rentable à grande échelle.
Finition brossée
Le brossage mécanique crée un motif de grain directionnel à la surface du métal. Il est prescrit lorsque l'objectif est d'obtenir une texture métallique contemporaine et sobre, plutôt qu'une surface miroitante. L’acier inoxydable brossé est couramment utilisé dans l’aménagement des magasins de luxe en raison de sa capacité à masquer les traces de doigts et les petites rayures — ce qui s’avère pratique pour les présentoirs de comptoir, les étagères et autres éléments d’aménagement avec lesquels le personnel ou les clients entrent en contact lors de leur utilisation.
Finition sablée / électrophorétique
Le sablage permet d'obtenir une texture mate uniforme qui peut être laissée à l'état brut (sur l'acier inoxydable) ou recouverte d'un revêtement par électrophorèse pour une meilleure résistance à la corrosion et une touche de couleur. Cette texture masque les imperfections de surface et les zones de soudure, ce qui en fait un choix pratique pour les structures d'affichage préfabriquées lorsque le budget ne permet pas une préparation de surface de qualité miroir.
Du dossier de conception à l'accessoire fini : ce que les équipes de VM doivent savoir
Quelques aspects pratiques qui ont une incidence sur les délais et les résultats des projets lors de la définition des supports d'exposition en métal.
La qualité du matériau importe davantage que son nom. “Le terme ” acier inoxydable “ ne correspond pas à une spécification : les nuances 304, 316 ou 201 présentent chacune des caractéristiques différentes en matière de fabrication et de finition. Si votre dossier de conception indique ” SS » sans préciser de nuance, le fabricant optera par défaut pour la nuance 201 (la moins chère) ou vous demandera des précisions. Précisez la nuance ou indiquez les exigences de performance (résistance à la corrosion, aptitude au polissage) et laissez le fabricant vous faire une recommandation.
La visibilité de la soudure influe sur le coût. Un support d'exposition dont tous les joints sont soudés au laser et polis jusqu'à devenir invisibles coûte nettement plus cher que la même structure soudée au TIG et revêtue par thermolaquage. Si la conception comprend à la fois des surfaces visibles et cachées, précisez quels joints doivent être invisibles et lesquels peuvent être dissimulés par la finition — cela permet au fabricant d’utiliser la méthode de soudage appropriée pour chaque zone plutôt que d’appliquer systématiquement la méthode la plus coûteuse.
La finition de surface doit être précisée avant le début de la fabrication, et non après. Les étapes de polissage et de ponçage qui préparent une surface en vue d'une finition miroir diffèrent de celles nécessaires à l'obtention d'une finition brossée ou thermolaquée. Un panneau conçu pour être thermolaqué ne peut pas être transformé efficacement en finition miroir a posteriori : la séquence de préparation de la surface est différente dès le départ.
→ Découvrez l'ensemble de nos capacités de fabrication
→ Découvrez le projet « Sapin de Noël Tiffany »
→ En savoir plus sur les finitions par galvanoplastie pour les accessoires en FRP