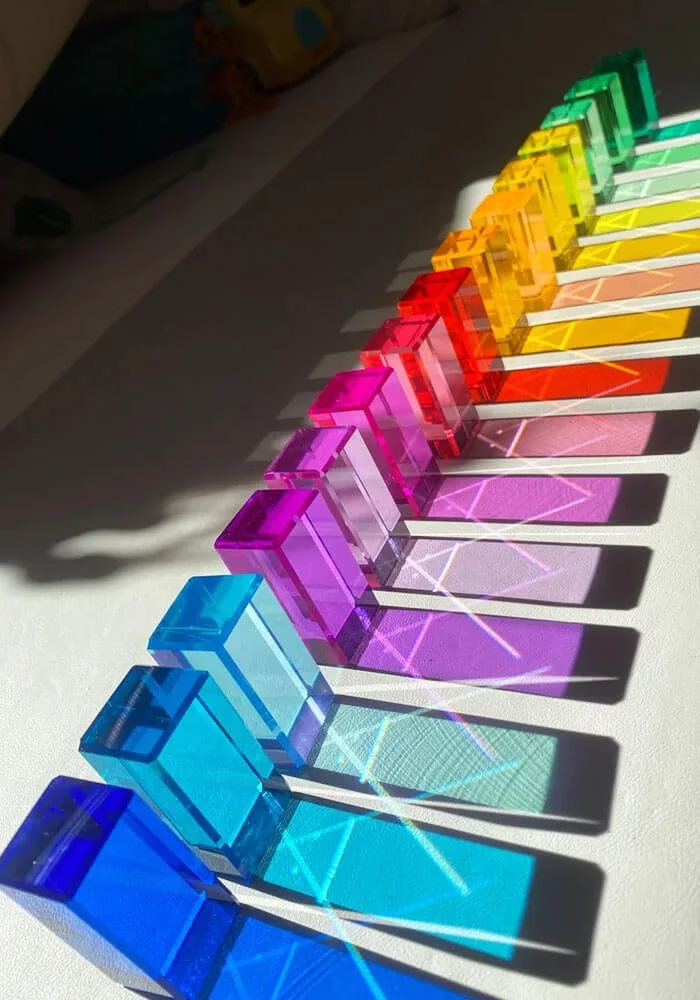
L'acrylique perd sa clarté optique caractéristique à mesure que son épaisseur augmente. Une plaque d’acrylique de 10 mm transmet la lumière de manière limpide ; un bloc de 150 mm du même matériau semble trouble. C’est là le principal défi technique lié à la fabrication de présentoirs en acrylique épais — et la raison pour laquelle la gravure CNC de précision, le contrôle de la température et le polissage en plusieurs étapes ne sont pas des raffinements facultatifs, mais des exigences structurelles.
Cet article explique pourquoi l'acrylique épais se comporte différemment d'une feuille mince, quels sont les contrôles de fabrication qui permettent de préserver la transparence en profondeur, et comment ces techniques ont été mises en œuvre dans une installation architecturale de Louis Vuitton.
Pourquoi l'acrylique épais perd de sa transparence — Les principes physiques
Une plaque d'acrylique coulé standard (Plexiglas, Perspex) transmet environ 92% de lumière visible pour des épaisseurs inférieures à 5 cm. À mesure que l'épaisseur augmente, deux phénomènes se produisent qui nuisent aux performances optiques.
Tout d'abord, les contraintes internes. L'acrylique est un thermoplastique : il réagit aux variations de température en se dilatant et en se contractant. Dans les blocs épais, les surfaces extérieures et l'intérieur se refroidissent à des vitesses différentes pendant le processus de moulage, ce qui génère des contraintes internes résiduelles. Ces zones de contrainte réfractent la lumière différemment du matériau environnant, produisant ainsi un voile et une distorsion visibles.
Deuxièmement, l'amplification de la qualité de surface. Les micro-rayures à la surface d'une plaque de 5 mm sont à peine visibles, car la lumière traverse une section transversale mince. Ces mêmes micro-rayures sur un bloc de 150 mm sont visibles de profil, car l'observateur regarde à travers toute la profondeur du matériau : chaque imperfection de surface est amplifiée par la longueur du trajet optique.
Ces deux problèmes peuvent être résolus, mais ils nécessitent des contrôles de fabrication qui vont au-delà des techniques standard de fabrication de l'acrylique.
Gravure CNC à cinq axes — Équipements et capacités
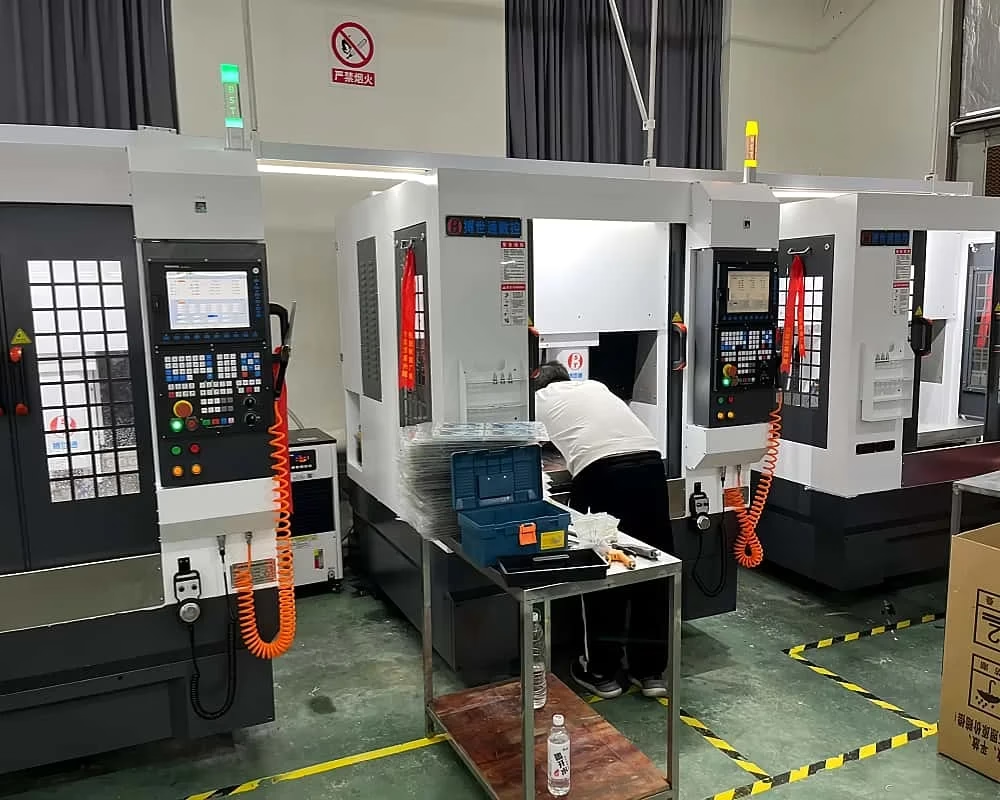
Le principal outil de fabrication utilisé pour les travaux de précision sur l'acrylique est un centre de gravure CNC à cinq axes. La capacité à cinq axes (par opposition à trois axes) est essentielle pour les supports d'exposition en acrylique, car elle permet à l'outil de coupe d'aborder la pièce sous des angles composés sans avoir à la repositionner — ce qui signifie que les surfaces tridimensionnelles complexes, les contre-dépouilles, et des profils de bords inclinés peuvent être usinés en un seul serrage, ce qui élimine les erreurs d’alignement qui s’accumulent à chaque nouveau serrage.
Notre site exploite des équipements à cinq axes de niveau industriel présentant les caractéristiques techniques suivantes :
- Précision de positionnement : ±0,01 mm
- Répétabilité : ±0,005 mm
- Précision de rugosité de surface : Ra 0,2 μm
- Dimensions maximales de la pièce : 2 000 mm × 1 200 mm × 300 mm
La précision de positionnement de ±0,01 mm est pertinente pour deux applications spécifiques dans la fabrication d’accessoires d’affichage. Premièrement, pour les assemblages en plusieurs pièces où les panneaux en acrylique doivent être joints bout à bout avec des joints invisibles : avec cette tolérance, deux panneaux adjacents peuvent être usinés avec une telle précision que la ligne de jonction disparaît une fois les panneaux collés. Ensuite, pour les réseaux de bandes découpées avec précision (comme dans l’étude de cas LV ci-dessous) où des centaines de pièces découpées individuellement doivent conserver un espacement et un angle constants sur l’ensemble d’une grande installation.
Régulation de la température — Pourquoi l'atelier fonctionne à 23 ± 2 °C
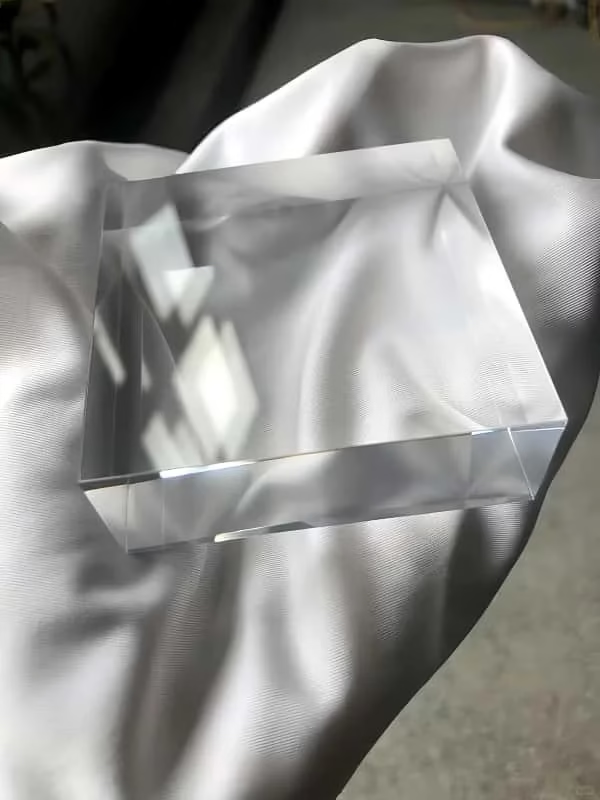
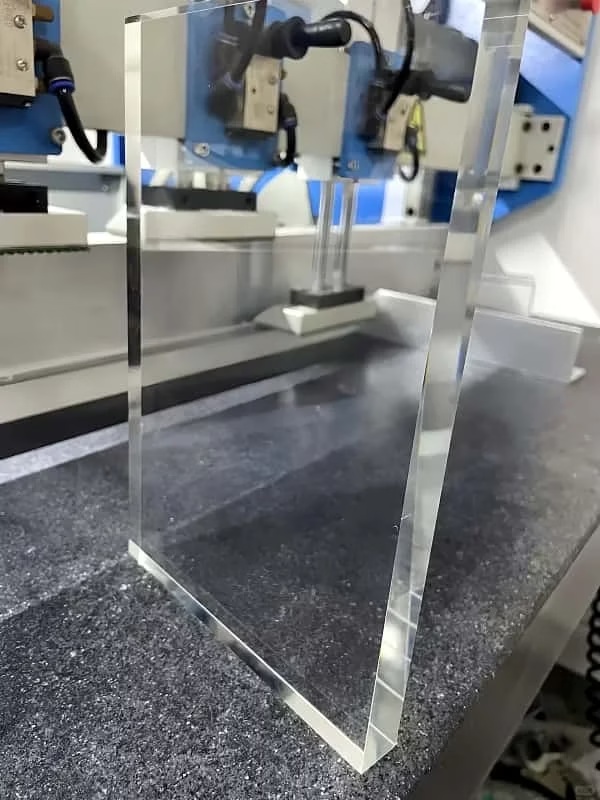
Toutes les opérations de fabrication d'acrylique épais dans notre usine sont réalisées dans un environnement climatisé maintenu à une température de 23 ± 2 °C. Il ne s'agit pas d'une spécification liée au confort, mais d'une exigence en matière de précision dimensionnelle.
L'acrylique présente un coefficient de dilatation thermique environ 7 fois supérieur à celui du verre. Un panneau en acrylique de 1 mètre, usiné à 30 °C et installé dans un magasin à 20 °C, rétrécira d'environ 0,7 mm en longueur. Pour un seul panneau, ce phénomène reste gérable. En revanche, dans le cas d’une installation composée de plusieurs panneaux avec des joints bout à bout serrés, un décalage cumulé de 0,7 mm sur l’ensemble des panneaux crée des interstices visibles qui nuisent à l’effet visuel d’ensemble.
En effectuant l'usinage à une température contrôlée de 23 °C — proche de la température habituelle des espaces commerciaux climatisés —, les dimensions de la pièce usinée correspondent étroitement à celles qu'elle aura une fois installée. La tolérance de ±2 °C garantit que la dilatation thermique pendant la fabrication reste dans les limites de la tolérance de joint de ±0,1 mm requise pour des assemblages parfaits.
Polissage en plusieurs étapes — De la surface usinée par CNC à la clarté optique
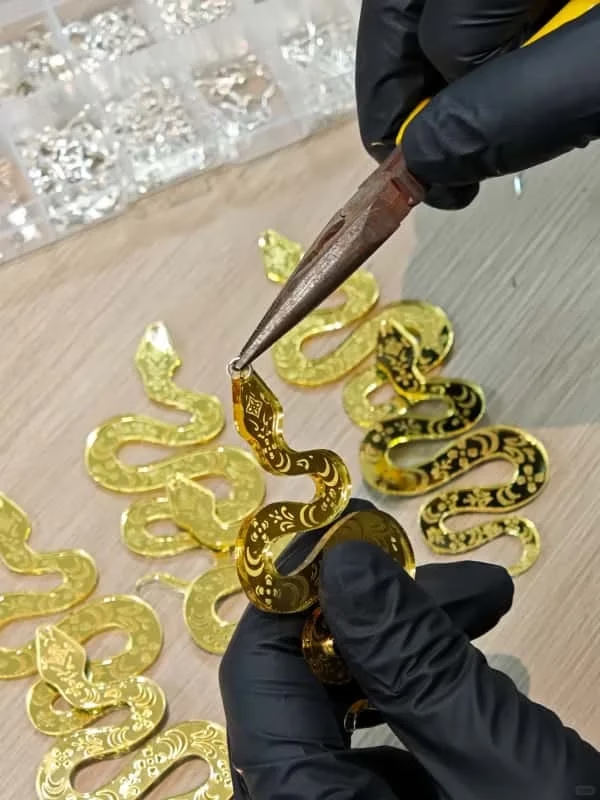
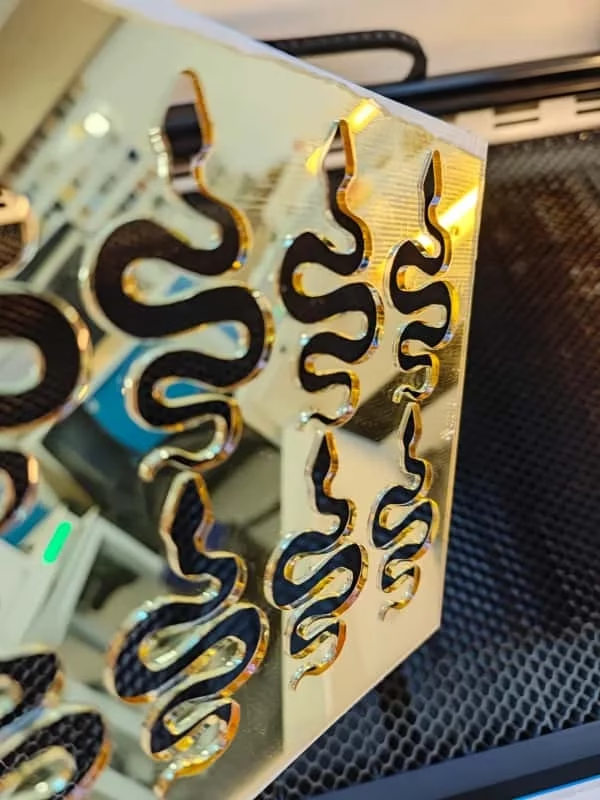
Une surface en acrylique usinée par CNC, même avec un Ra de 0,2 μm, n'est pas optiquement transparente. Elle présente un aspect dépoli : lisse au toucher, mais voilée à la vue lorsqu'on regarde à travers. Pour lui redonner sa transparence, il faut suivre un protocole de polissage en trois étapes qui élimine progressivement les micro-rayures situées en dessous du seuil de diffusion de la lumière visible.
Étape 1 — Préparation de la surface (grain 120 à 220). Élimine les traces d'outils et permet d'obtenir une surface plane et uniforme. À ce stade, la surface est opaque.
Étape 2 — Polissage au diamant (grain 400 à 1 200). Des abrasifs de plus en plus fins permettent de réduire la profondeur des rayures à moins de 1 μm. La surface passe alors de l'opacité à la translucidité. Cette étape représente la majeure partie du temps consacré au polissage.
Étape 3 — Finition miroir à l'échelle nanométrique (grain 2 000+ avec des composés polymères). Élimine les rayures submicroniques résiduelles pour obtenir une clarté optique parfaite. À l'issue de cette étape, la surface polie est visuellement impossible à distinguer de la surface moulée d'origine de la plaque acrylique.
Ce processus en trois étapes est appliqué à toutes les faces usinées qui seront visibles dans la présentation finale : les arêtes de coupe, les surfaces gravées et toute face que l'observateur contemple en regardant à travers l'épaisseur de l'acrylique plutôt qu'en regardant sa surface.
Transmission lumineuse mesurée — Nos résultats par rapport à la moyenne du secteur
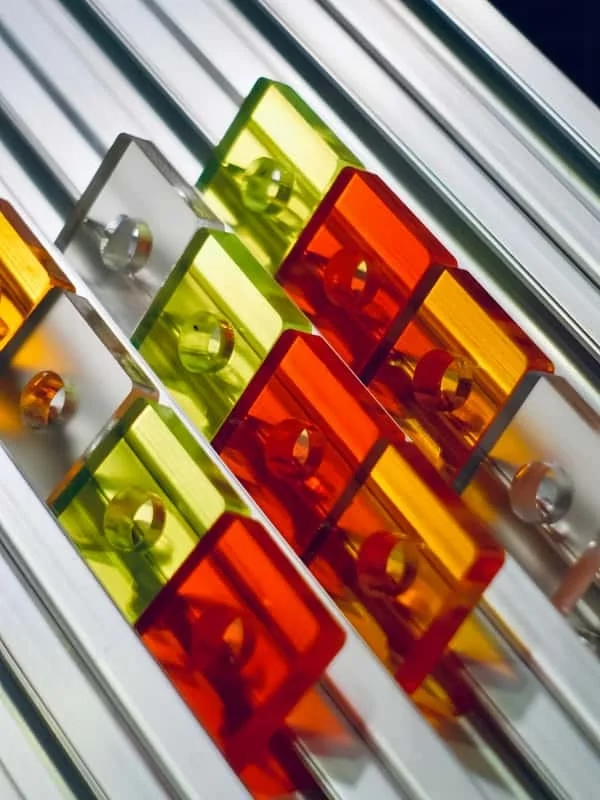
Les données suivantes ont été mesurées à l'aide d'un équipement spectrophotométrique étalonné, conformément à la norme ASTM D1003 :
| Plage d'épaisseurs | Transmittance moyenne du secteur | Notre transmittance mesurée |
|---|---|---|
| 1 à 5 cm | 88–91% | 93–95% |
| 5 à 15 cm | 72–85% | 89–92% |
| 15 cm et plus | ≤65% | 86–90% |
L'écart se creuse à mesure que l'épaisseur augmente, car la moyenne du secteur correspond à une fabrication standard (CNC à trois axes, température de l'atelier non contrôlée, polissage en une seule étape), tandis que nos chiffres tiennent compte de la combinaison d'un usinage de précision à cinq axes, d'un contrôle de la température et d'un polissage complet en trois étapes. À partir de 15 cm, la différence atteint 21 à 25 points de pourcentage — visible à l’œil nu comme la différence entre un “ bloc trouble ” et un “ solide transparent ”.”
Étude de cas — Vitrine de la boutique Louis Vuitton de l'aéroport de Daxing
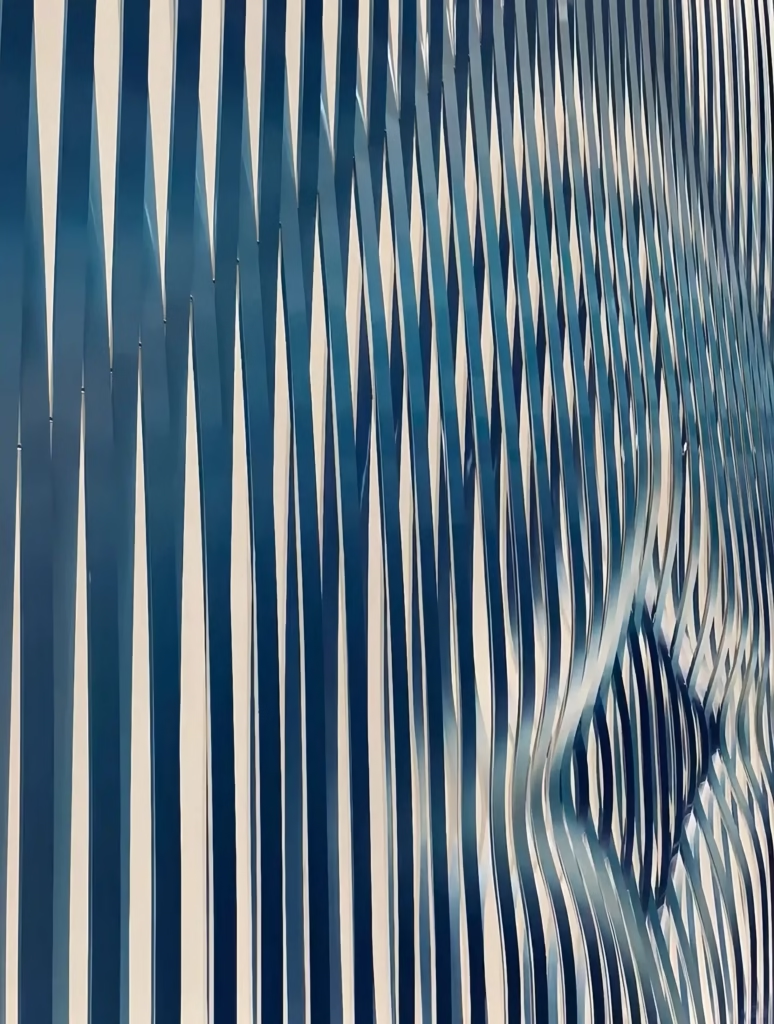
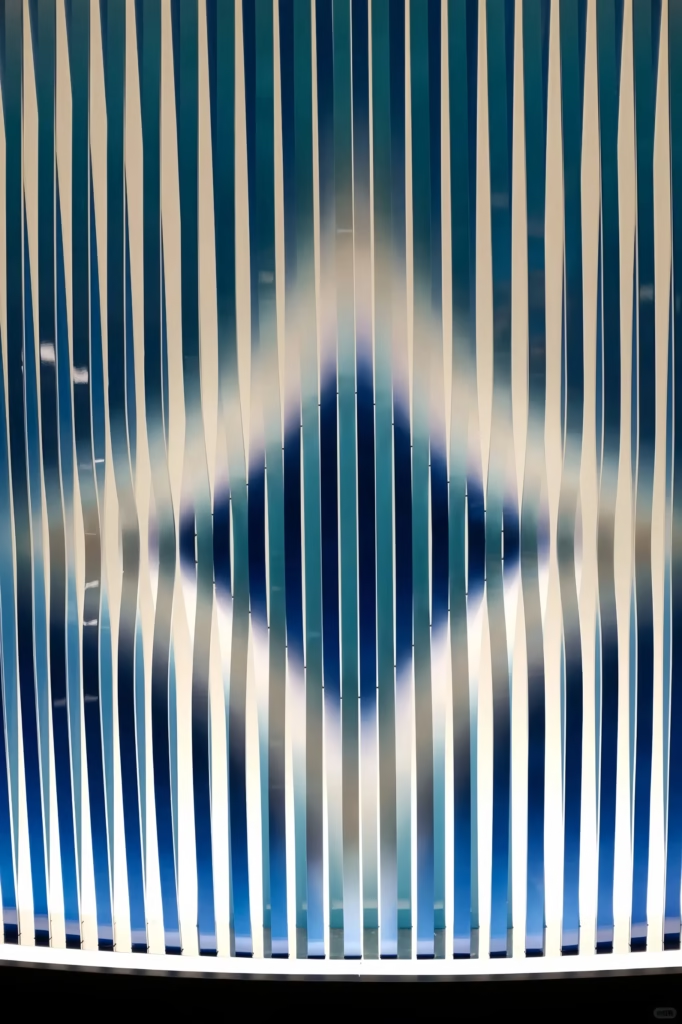
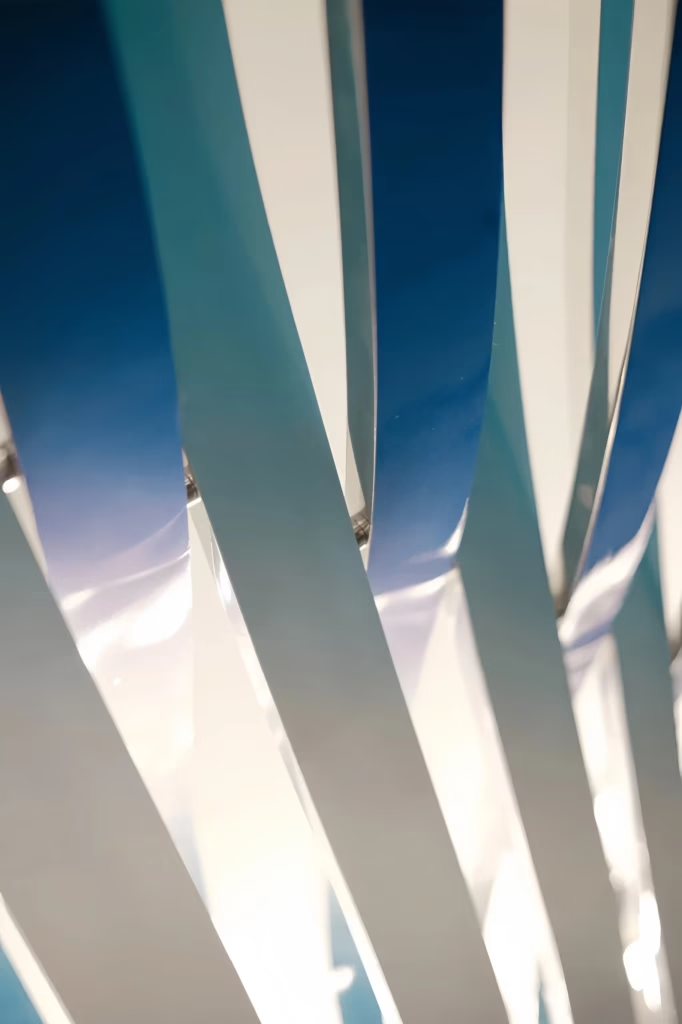
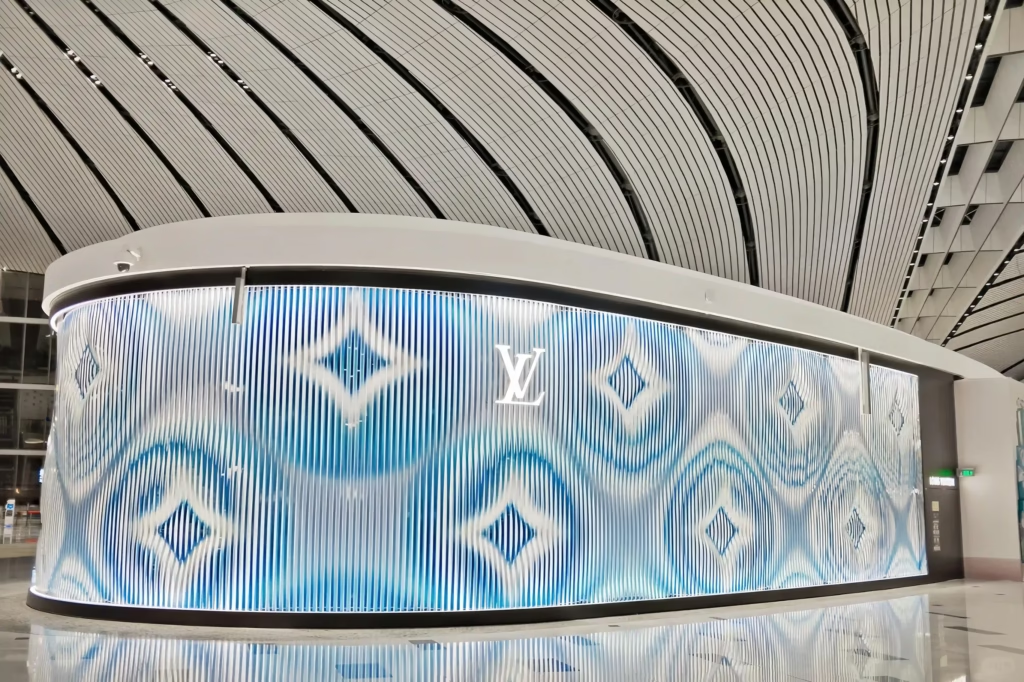
La boutique Louis Vuitton de l'aéroport international de Pékin-Daxing illustre tout ce que permet la fabrication d'acrylique de précision à l'échelle architecturale. De loin, la façade incurvée du magasin ressemble à un écran LED dynamique, mais elle est entièrement constituée de bandes d'acrylique découpées avec précision.
Comment fonctionne cette illusion d'optique ?
L'installation se compose de milliers de bandes individuelles en acrylique disposées selon un agencement incurvé. Chaque bande est découpée selon un contour et un profil angulaire uniques. Lorsqu’elles sont éclairées par des luminaires LED à éclairage mural placés en haut et en bas de l’installation, les faces découpées avec précision réfléchissent la lumière selon des angles spécifiques par rapport au spectateur, créant ainsi le motif du monogramme LV grâce à une réflexion optique globale — et non par impression, projection ou affichage numérique.
L'effet est dynamique : lorsqu'un passant passe devant la vitrine, le motif reflété change en fonction de l'angle de vue par rapport à la rangée de bandes. Cela donne l'impression d'un affichage animé et en mouvement, alors que seuls des composants statiques et non électroniques sont utilisés.
Précision requise en matière de fabrication
L'illusion repose entièrement sur la précision angulaire de l'ensemble des bandes. L'angle de coupe de chaque bande doit respecter une tolérance de ±0,2 mm par rapport aux spécifications de conception. Tout écart dépassant cette tolérance entraîne une réflexion de la lumière à un angle incorrect par cette bande, ce qui se traduit par une tache sombre ou un artefact lumineux dans le motif du monogramme — à l'instar d'un pixel mort sur un écran.
L'espacement entre les bandes doit être constant, à ±0,2 mm près, sur l'ensemble de la structure courbe. Les bandes présentent un dégradé de couleurs allant du blanc au bleu, chaque étape du dégradé étant ajustée avec précision en fonction de sa position dans la matrice.
L'installation intègre également des éléments de fixation métalliques sur mesure entre les couches d'acrylique, qui assurent le soutien structurel de la géométrie courbe tout en restant dissimulés au regard du spectateur.
Autres applications — Vitrines Moncler
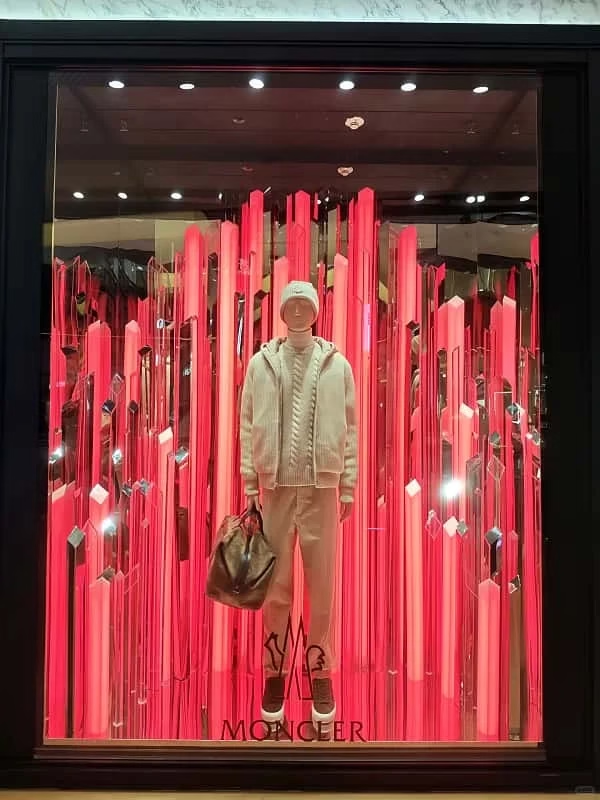
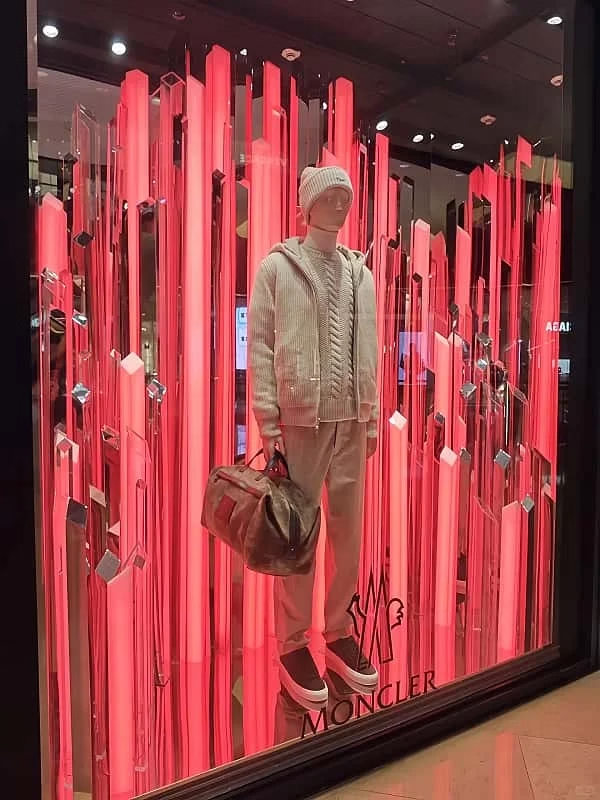
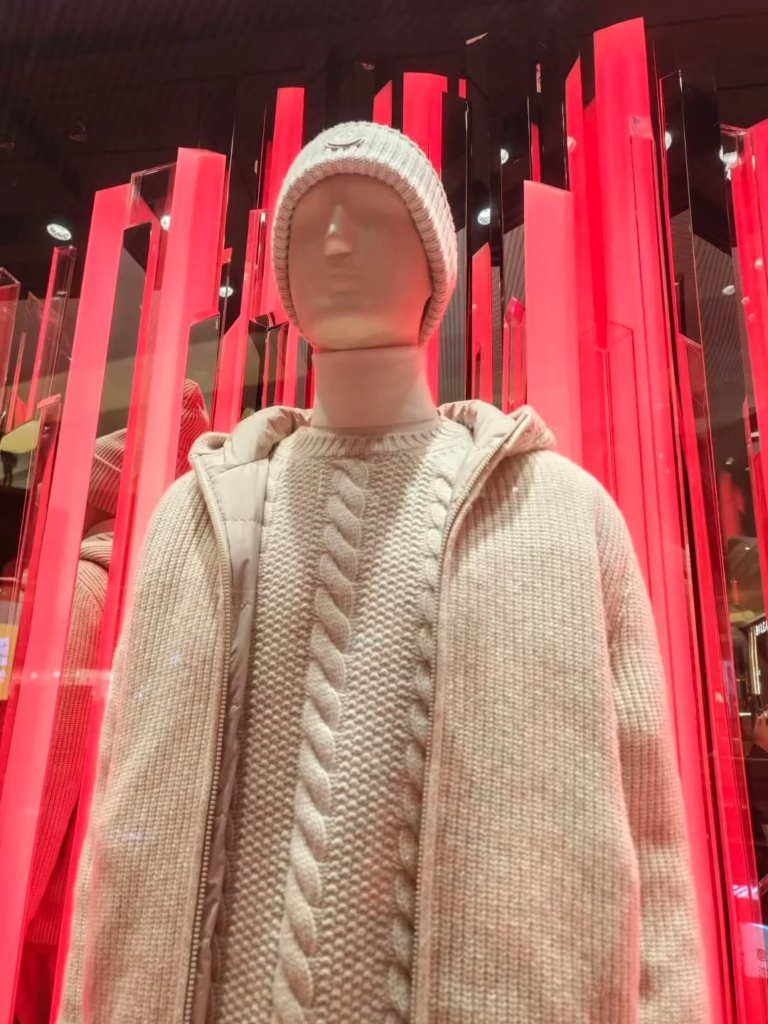
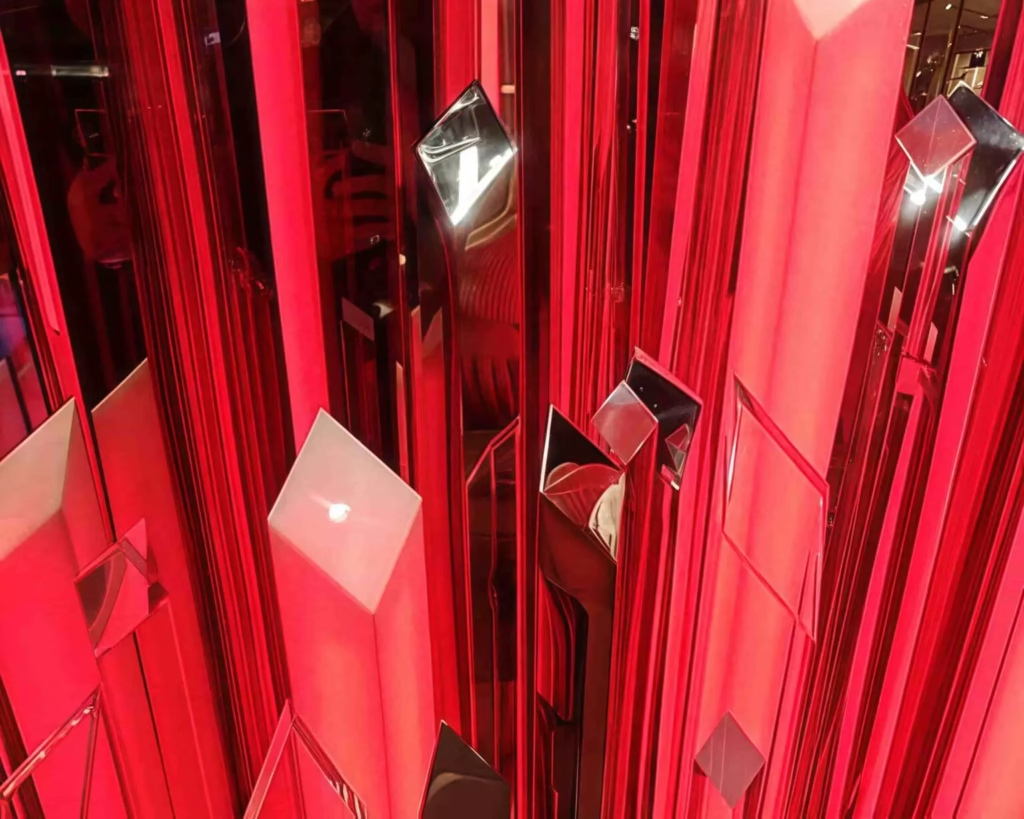
Moncler a utilisé de l'acrylique découpé avec précision comme matériau de fond pour les vitrines de plusieurs de ses boutiques. Dans ces applications, l'acrylique joue à la fois un rôle structurel et esthétique : les panneaux d'acrylique profilés créent un relief rappelant la montagne, en harmonie avec l'identité alpine de la marque, tandis que la transparence du matériau permet de créer des effets d'éclairage en couches depuis l'arrière.
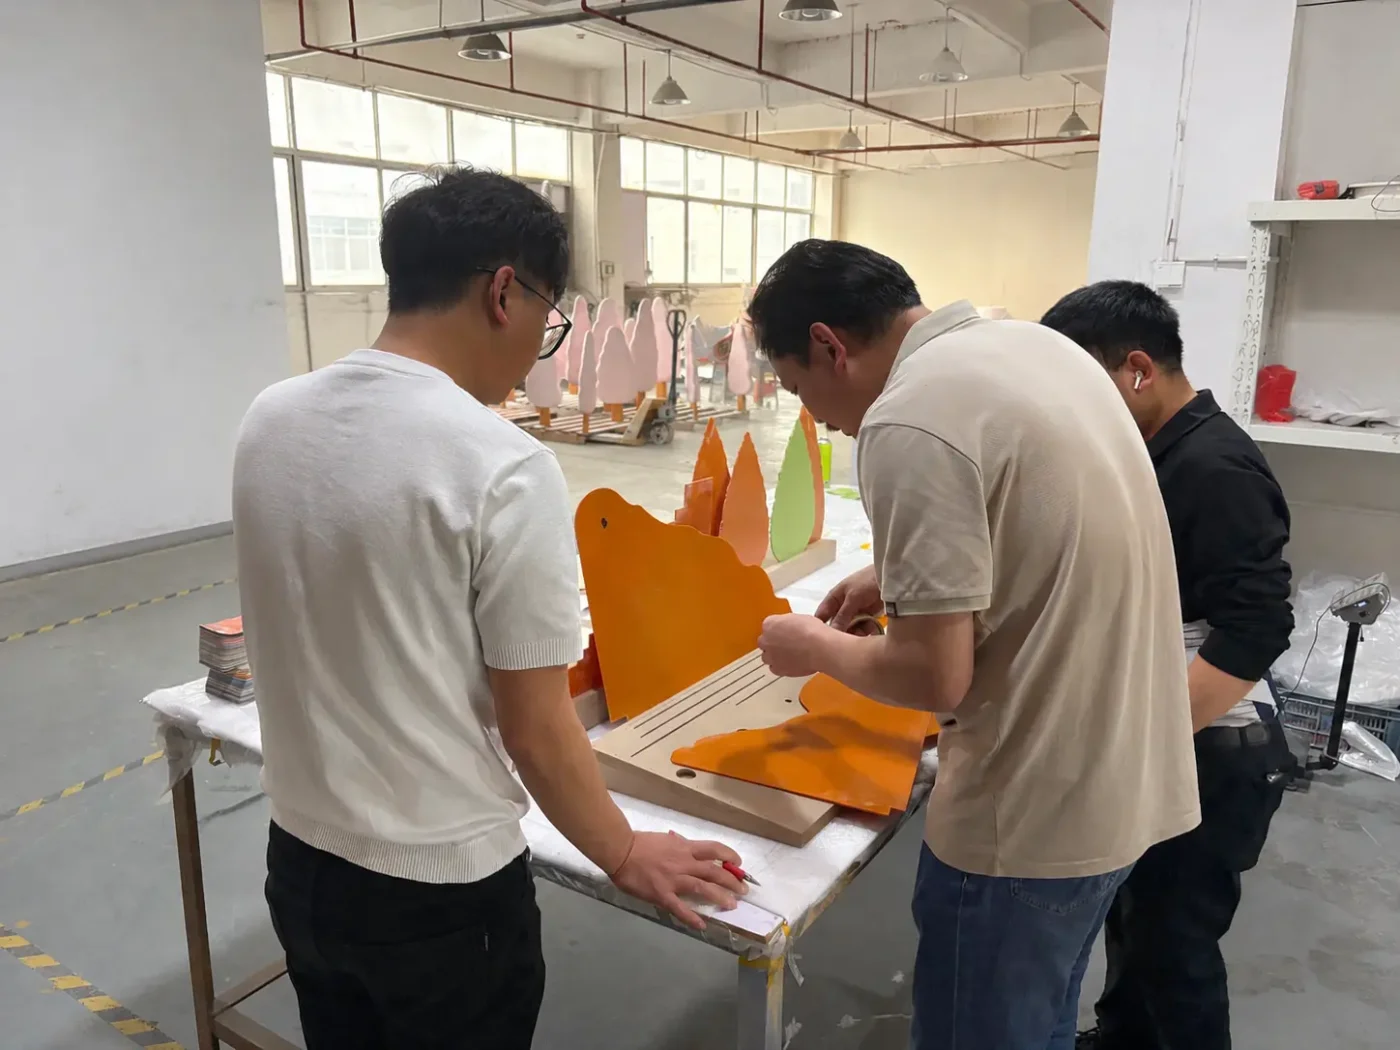
Ces installations nécessitent la même chaîne de fabrication de haute précision : découpe CNC à cinq axes pour les profils complexes, usinage à température contrôlée pour garantir la stabilité dimensionnelle des grands panneaux, et polissage en plusieurs étapes sur toutes les surfaces visibles afin de préserver la clarté optique des sections épaisses.
Acrylique moulé ou extrudé — Choix du matériau pour la fabrication de pièces épaisses
Il s'agit d'une question liée, mais distincte, du débat « moulé ou extrudé » abordé dans notre étude de cas sur l'acrylique AMIRI, où la préoccupation portait sur la qualité des bords lors de la découpe CNC. Pour les applications de présentoirs en acrylique épais, ce choix a également une incidence sur les performances optiques.
L'acrylique moulé est obtenu en versant un monomère liquide dans un moule, puis en le polymérisant in situ. On obtient ainsi un matériau présentant une contrainte interne moindre, une meilleure transparence en profondeur et une usinabilité supérieure. Pour toute application de présentoir en acrylique épais — en particulier celles où l'observateur regarde à travers l'épaisseur du matériau —, l'acrylique moulé est la seule option viable.
L'acrylique extrudé est obtenu en faisant passer de l'acrylique chauffé à travers une filière. Il est disponible dans une gamme plus large de dimensions de plaques standard et est moins coûteux, mais il présente des contraintes internes plus élevées (dues au processus d'extrusion), une orientation moléculaire qui entraîne une faiblesse directionnelle, ainsi qu'une clarté optique réduite pour les épaisseurs supérieures à 10 mm. Pour les applications de présentation, l'acrylique extrudé convient aux réalisations en feuilles minces (signalétique, capots de protection, panneaux diffuseurs de lumière), mais pas aux éléments sculpturaux ou architecturaux épais.
→ Découvrez l'étude de cas AMIRI sur l'acrylique : découpe CNC et impression UV sur acrylique
→ Découvrez l'ensemble de nos capacités de fabrication
→ En savoir plus sur les finitions par galvanoplastie pour les accessoires en FRP et en métal